
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Внедрение нового оборудования на действующем производстве
Внедрение нового технологического оборудования на работающем производстве отличается от запуска с нуля принципиально: цех нельзя остановить надолго, план отгрузок никто не отменял, а персонал привык к прежним режимам. Поэтому успех определяется не столько характеристиками самой машины, сколько качеством подготовки и организацией перехода.
Разберём этапы внедрения, типичные ошибки и то, как встроить новый узел в линию с минимальной потерей выпуска.
Зачем меняют или дополняют оборудование
Поводы для внедрения обычно сводятся к нескольким сценариям:
- Расширение ассортимента — появляется новый формат тары или новый продукт, под который действующая линия не рассчитана.
- Рост объёмов — узкое место ограничивает выпуск, нужен более производительный участок.
- Замена изношенного узла — растёт брак и число внеплановых остановок.
- Новые требования — например, необходимость наносить код маркировки и верифицировать его в потоке.
- Снижение доли ручного труда — участок, где всё держится на операторе, становится нестабильным.
Формулировка причины важна не формально: от неё зависят критерии приёмки. Если цель — рост производительности, приёмка ведётся по фактической выработке; если цель — снижение брака, то по проценту отбраковки на конкретном участке.
Обследование действующего производства
Первый практический этап — не выбор модели, а аудит того, что уже есть. Проверяют:
| Что обследуют | Зачем |
|---|---|
| Реальная производительность участков | Найти настоящее узкое место, а не предполагаемое |
| Планировка и свободные площади | Понять, куда физически встанет новый узел |
| Высота и несущая способность пола | Оценить возможность установки без переделки основания |
| Электрическая мощность | Хватит ли имеющейся, нужен ли новый ввод |
| Сжатый воздух | Достаточно ли производительности компрессора и качества воздуха |
| Вода, стоки, вентиляция | Подключение и отвод, особенно для моечных участков |
| Совместимость по управлению | Как новый узел будет связан с существующей автоматикой |
Практика показывает: чаще всего сюрпризы возникают не с самим оборудованием, а с инженерными сетями. Компрессор, который справлялся с прежней линией, может не потянуть добавленный выдув; электрический ввод оказывается загружен под предел.
Подготовка площадки
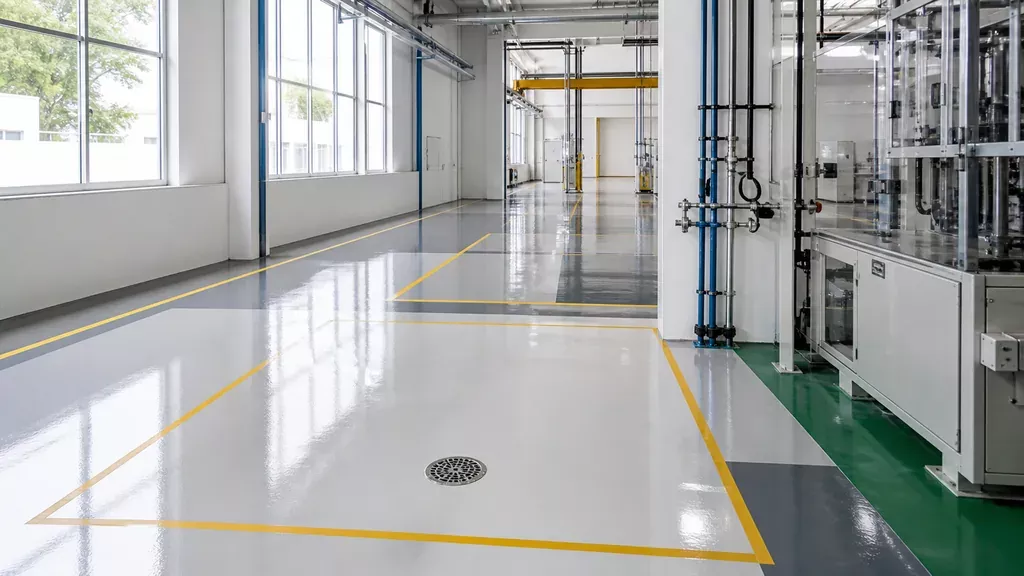
Пока оборудование изготавливается и едет, на производстве идёт подготовка. В типовой перечень входят:
- освобождение и разметка места установки;
- подготовка основания — выравнивание, при необходимости устройство фундамента под тяжёлые узлы;
- прокладка кабельных трасс и подводка питания нужной мощности;
- подводка сжатого воздуха, воды, устройство стоков;
- подготовка мест для подключения к существующему конвейеру;
- согласование схемы аварийного останова с общей системой линии.
Отдельный вопрос — путь доставки. Крупный узел должен физически пройти в цех: проверяются ширина ворот, высота проёмов, несущая способность перекрытий, наличие подъёмной техники. Это банальность, о которой вспоминают в момент разгрузки чаще, чем хотелось бы.
Как выбрать момент для монтажа
Ключевое ограничение — производство продолжает работать. Возможные стратегии:
- Монтаж в плановую остановку. Работы совмещают с периодом технического обслуживания или сезонным спадом. Наименее болезненный вариант.
- Параллельный монтаж. Новый участок собирается рядом, а переключение выполняется за короткое окно. Требует свободного места.
- Поэтапный переход. Часть операций переводится на новый узел постепенно, старый остаётся в резерве до подтверждения стабильности.
- Работа в межсменные окна. Монтаж ведётся в нерабочие часы с ежедневным возвратом линии в рабочее состояние.
Выбор зависит от сезонности и складских запасов готовой продукции. Разумный приём — накопить складской запас перед остановкой, чтобы отгрузки не прерывались.
Монтаж и пусконаладка
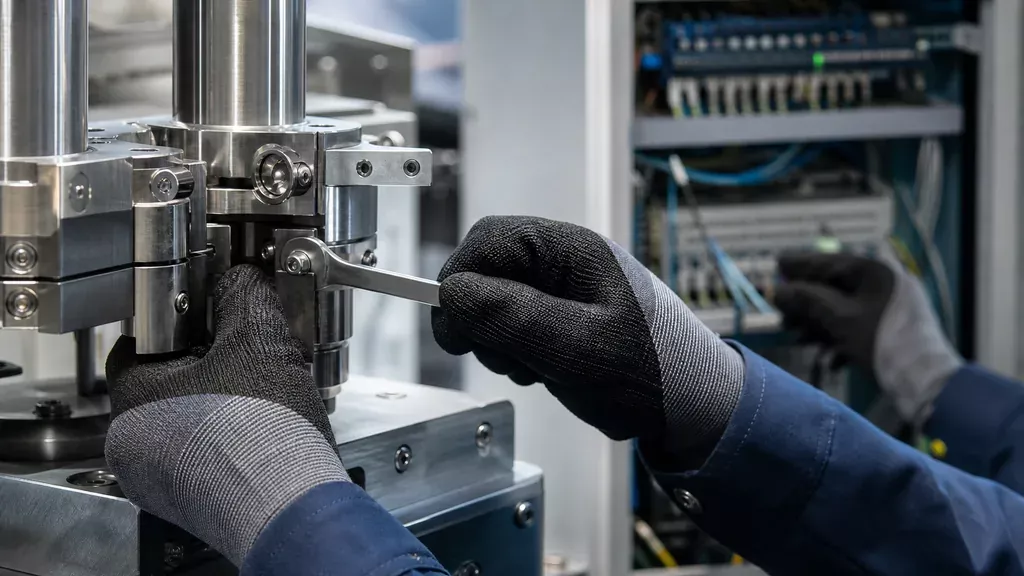
Монтаж включает установку по уровню, выверку соосности с соседними участками, подключение инженерных сетей и электрики, сборку ограждений и защитных блокировок. Далее следует пусконаладка, которая обычно разбивается на стадии:
- Холостой прогон — проверка механики и приводов без продукта и тары.
- Работа с тарой без продукта — настройка транспортировки, захватов, датчиков.
- Пробный выпуск — розлив реального продукта, настройка дозирования и режимов.
- Выход на режим — работа на заданной производительности с контролем качества.
- Сдача по критериям — подтверждение параметров, зафиксированных в договоре.
Именно на стадии пробного выпуска обычно всплывают несогласованности с соседними участками: разная высота конвейеров, несовпадение шага потока, конфликт логики блокировок. Закладывать время на их устранение нужно заранее.
Обучение персонала
Новая машина в цехе — это не только техника, но и новые рабочие процедуры. Программа обучения обычно охватывает три группы:
| Кого обучают | Чему |
|---|---|
| Операторы | Пуск и останов, работа с панелью, выбор рецептов, действия при типовых сбоях |
| Наладчики | Переналадка на другой формат, регулировки, замена расходных элементов |
| Механики | Регламент обслуживания, узлы износа, диагностика |
Практический совет: обучение стоит проводить не только в момент запуска, но и повторно через несколько недель работы. К этому времени у персонала накапливаются реальные вопросы, а первичная информация частично забывается.
Типичные ошибки внедрения
- Выбор оборудования без обследования линии. Новый производительный узел упирается в неизменённые соседние участки, и выпуск не растёт.
- Недооценка инженерных сетей. Мощности воздуха или электричества не хватает, и это выясняется при пуске.
- Отсутствие запаса времени. График свёрстан без учёта наладки и обучения, монтаж накладывается на пик отгрузок.
- Немедленный демонтаж старого узла. Резерва нет, и любая проблема останавливает производство.
- Нечёткие критерии приёмки. Стороны по-разному понимают, что считать выходом на режим.
- Экономия на обучении. Оборудование работает не в оптимальных режимах, ресурс расходуется быстрее.
Оценка результата после запуска
Через несколько недель стабильной работы имеет смысл сравнить фактические показатели с исходными: изменилась ли выработка за смену, как распределились простои, что произошло с уровнем брака и с расходом материалов. Эти данные покажут, достигнута ли цель внедрения и где осталось новое узкое место — оно почти всегда смещается на соседний участок.
Дальнейшее развитие линии обычно строится именно вокруг этого смещения: устранив одно ограничение, производство упирается в следующее, и работа идёт итерациями.
Как организовать проект
Практический порядок: обследование действующей линии → формулировка измеримой цели → подбор оборудования и согласование спецификации → подготовка площадки и сетей → поставка → монтаж в согласованное окно → пусконаладка по стадиям → обучение → приёмка по критериям → оценка результата.
ООО «Промгарант» выполняет обследование действующих производств, подбирает и поставляет оборудование, встраивает новые узлы в существующие линии, проводит монтаж, пусконаладку и обучение персонала. Состав работ описан в разделах услуг, примеры выполненных внедрений — в разделе проектов.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


