- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Упаковочное оборудование: что ставят после розлива
Что входит в упаковочный участок после розлива
Состав участка: от этикетировки до паллетирования
После разливочного блока тара проходит этикетировку, маркировку (дата, партия, код), укупорку контролируют на герметичность, затем идут группировка в блоки, обёртка плёнкой или укладка в гофрокороб, печать и паллетирование. Упаковочное оборудование решает другую задачу, чем линия розлива: розлив отмеряет продукт в единицу тары, упаковка формирует транспортную единицу. Первое влияет на объём и качество дозы, второе на сохранность при перевозке и складской учёт.
Темп задаёт розлив в бут/ч, и весь участок после него должен держать ту же паспортную производительность, иначе образуется буфер или простой. Формат тары тоже диктует состав: ПЭТ бутылка 0,5 л и ПЭТ банка 1 л требуют разной оснастки захватов, а растительное масло в ПЭТ таре и вода идут по разным режимам обёртки. Часть узлов ставят отдельными машинами при малых объёмах, остальное имеет смысл только в линии.
Этикетировка и маркировка: первый шаг после розлива
Сразу после розлива бутылка идёт на этикетировку, и здесь важно определиться с типом клея и этикетки. Самоклеящаяся этикетка (рулон, снимается с подложки) удобна для ПЭТ тары: не требует клеевых ванн, быстро переналаживается под другой формат, держится на сложной поверхности. Клеевая этикетировка работает с бумажными рулонными или листовыми этикетками и водным клеем; для стекла и стеклянной тары она обычно дешевле в расходниках, но требует стабильной влажности и температуры в цехе, иначе клей ведёт себя непредсказуемо.
Точность наклейки задаётся позиционированием бутылки в ложементе и синхронизацией скорости конвейера с оборотом этикеточного барабана. На ПЭТ типичные смещения даёт упругая деформация бутылки, поэтому важна жёсткая фиксация по горлышку или дну.
- Проверить биение бутылки в ложементе: люфт даёт косую наклейку.
- Согласовать скорость конвейера с оборотами вакуумного барабана.
- Контролировать влажность и температуру в зоне нанесения клея.
- Проверять усилие прижима щётки или ролика по каждому формату.
- Настроить фотоэлемент по метке между этикетками.
Датировка и маркировка идут отдельным узлом: термотрансферный или струйный принтер наносит дату, партию, срок годности, аппликатор клеит этикетку на крышку или корпус. Контроль наличия этикетки строят на оптическом датчике или машинном зрении, забракованная бутылка снимается толкателем. Дальше поток уходит на групповую упаковку, где ставят термоупаковщики для групповой упаковки и формируют блок из нескольких бутылок в плёнке.
Групповая упаковка: термоусадка, стретч, гофрокартон
После этикетировки и маркировки бутылка или банка попадает в групповую упаковку. Термоусадочная плёнка работает на скоростях 20–60 упаковок/мин, температура туннеля обычно 160–200 °C. Для ПЭТ бутылки важно не перегреть зону горлышка: при превышении режима преформа «ведёт», упаковка теряет геометрию. Плотность плёнки подбирают под вес пакета, типично 40–80 мкм, а раскрой окна туннеля подбирают под шаг бутылок в ряду.
| Способ | Типовая тара | Что учесть при подборе |
|---|---|---|
| Термоусадочная плёнка | ПЭТ бутылка, ПЭТ банка, стекло | Температура и длина туннеля, плотность и усадка плёнки, отвод тепла |
| Стретч-плёнка | ПЭТ, стекло, крупные форматы | Натяжение, число слоёв, устойчивость штабеля при транспортировке |
| Лоток с плёнкой | ПЭТ, стекло, тяжёлая тара | Жёсткость лотка, совместимость с туннелем, ручная укладка ряда |
| Гофрокороб | Стекло, ПЭТ, напитки в банке | Профиль картона, вкладыши-решётки, влагостойкость при мойке |
| Ручная укладка с обвязкой | Мелкие партии, стекло | Производительность участка, эргономика, стабильность обвязки |
| Смешанный вариант | ПЭТ и стекло в одной линии | Переналадка формата, время смены оснастки, обучение оператора |
Стретч и обвязка обычно оправданы на малых и средних партиях, где переналадка термоусадки съедает время. Гофрокороб и лоток чаще выбирают для стекла и тяжёлых форматов: картон держит вес и защищает от боя на паллете. Финальный этап после розлива и упаковки, это укладка на паллеты, и здесь автоматизация конца линии упирается в паллетайзеры для готовой продукции: важно, чтобы шаг упаковщика совпал с шагом слоя на паллете, иначе ручная перекладка вернётся на участок.
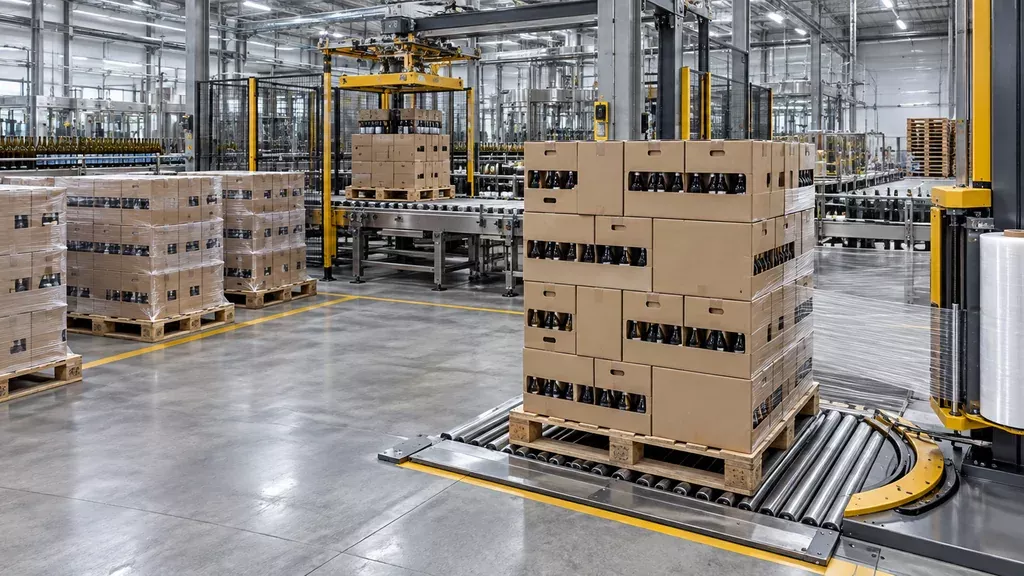
Укладка в короб, закрытие и паллетирование
Между розливом, этикетировкой и паллетайзером бутылки и банки проходит через групповую упаковку, конвейерное оборудование и комплектующие связывают эти участки в один поток. Дальше тара попадает в гофрокороб: вручную на малых объёмах, манипулятором или дельта-роботом при производительности от нескольких тысяч бут/ч. Выбор зависит от веса и габаритов единицы тары. ПЭТ бутылка 0,5 л весит около 25 г, стеклянная 0,5 л может превышать 400 г, и это меняет требования к захвату и грузоподъёмности.
Короб закрывают скотчем, горячим клеем или степлером. Скотч проще в обслуживании, клей надёжнее на влажных и холодных линиях. Паллету собирают слоями с прокладками между рядами и стабилизируют стретч-плёнкой либо термочехлом; при высоте от 1,8 м добавляют угловые стойки. Проверьте перед покупкой: ход манипулятора под вашу высоту паллеты, тип захвата под тару и совместимость шага конвейера с существующей линией.
Практический чек-лист подбора упаковочного оборудования
Порядок подбора простой: сначала фиксируем исходные данные, потом проверяем площадку. Упаковочное оборудование подбирают не по прайсу, а под конкретную тару, продукт и требуемый темп. Любая замена формата позже обходится дороже, чем пауза на этапе расчёта.
Шаг 1: зафиксировать тару, продукт и темп
Соберите вводные и передайте их поставщику в письменном виде:
- Тип и размер тары: ПЭТ бутылка, банка, флакон, масса и габарит продукта в ней.
- Формат групповой упаковки и короба: число единиц, тип лотка или плёнки.
- Темп линии в бут/ч и запас по производительности на участке упаковки.
- Свойства продукта: температура, агрессивность, пыление, пенообразование при толчках.
Темп упаковщика берут на 10–15 % выше розлива, иначе накопитель будет постоянно переполнен. Если продукт горячий или тара нестабильная, добавляют время на стабилизацию перед укладкой.
Шаг 2: проверить помещение и инженерные подключения
На площадке заранее проверяют площадь под оборудование и зоны обслуживания, высоту потолка, ровность и несущую способность пола, а также свободный подъезд для разгрузки. Отдельно сверяют параметры воздуха и электрики: давление в пневмолинии обычно 6 бар, но для отдельных узлов требуется больше, а расход воздуха считают по числу цилиндров и тактов. Электрика: суммарная мощность, напряжение, наличие заземления и отдельного ввода. Ошибки здесь выявляются уже на монтаже.
Обслуживание, оснастка и модернизация упаковочной линии
Плановое ТО упаковочного участка строят по наработке, а не по календарю: часы моточасов наработки фиксируют в журнале, и уже от них считают интервалы. Что проверяют в первую очередь: состояние транспортёрных лент и ремней привода, износ ножей и гильотин, зазор между сварочными губками, чистоту форсунок клеевых станций, сопротивление нагревателей термотуннеля и уставки терморегуляторов. Отдельная строка: датчики и фотоэлементы. Загрязнённая оптика даёт ложные срабатывания, которые оператор обычно списывает на «глюк» автомата. Ресурс быстроизнашиваемых деталей зависит от продукта, скорости и формата тары, поэтому на складе разумно держать сменный комплект ремней, ножей и форсунок.
Смена формата требует сменной оснастки: направляющих, прижимов, форматных вставок под конкретный типоразмер ПЭТ бутылки или банки, а также переналадки термотуннеля и укладчика. Изготовление такой оснастки под новый формат обычно дешевле и быстрее, чем замена узла целиком. Модернизация участка оправдана, когда механика и станина в порядке, а не хватает производительности или стабильности сварки; при износе привода и деформации рамы ремонт теряет смысл. Обучение операторов под переналадку и настройку сокращает простои при переходах. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку; подробности в разделе услуг.
Вопросы и ответы
Можно ли поставить упаковочное оборудование отдельно от линии розлива?
Можно, если между розливом и упаковкой есть буферная зона. Обычно ставят накопительный стол или рольганг на 15–30 минут работы, чтобы остановка упаковщика не глушила розлив. При ручной подаче групповой тары в лотки или гофрокороба участок вообще не связывают с линией жёстко.
Какую производительность брать, если розлив идёт с запасом?
Считают по фактическому выпуску за смену, а не по паспортной скорости розлива. Отталкивайтесь от формата: одна голова термоусадки обычно даёт 10–18 упаковок в минуту, ротационный автомат для плёнки выше. Запас 10–15 процентов по скорости берут на потери от переналадок и микростопов, больше не нужно.
Нужен ли термоусадочный туннель для ПЭТ бутылок или можно обойтись стретчем?
Для групповой упаковки ПЭТ тары стретч подходит при небольших объёмах и ручной подаче. Термоусадочный туннель даёт жёсткий пакет, который держит форму на паллете и в транспорте, поэтому для линий от 3–4 тысяч бут/ч и для банок его ставят чаще. На тонкостенной ПЭТ бутылке важно выставить температуру и время так, чтобы плёнка садилась без деформации тары.
Что подготовить в цехе перед монтажом упаковочного участка?
Проверьте ровность пола под станиной, обычно допуск 2–3 мм на метр. Заложите питание под двигатели и нагреватели туннеля, а также сжатый воздух 6–8 бар, если есть пневмозажимы. Оставьте свободный подход к зонам наладки и замены плёнки не менее метра с двух сторон.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.