- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Контроль качества технологического оборудования при приёмке
Что проверяют при приёмке и в какой момент
Три этапа приёмки и что фиксируется на каждом
Контроль качества технологического оборудования не сводится к одному осмотру. Сначала идёт приёмка по документам до распаковки: сверяют комплектность по упаковочным листам, паспорта, сертификаты соответствия ТР ТС, схемы подключений, протоколы заводских испытаний. Затем входной контроль узлов после распаковки: наружные повреждения, следы коррозии, задиры на зеркале цилиндра, люфты, состояние уплотнений, комплектность крепежа и ЗИП. Третий этап проходит на пусконаладке под продуктом: проверяют фактические параметры розлива, герметичность, повторяемость дозы, работу датчиков.
Осмотр при выгрузке ничего не доказывает: закрытая тара скрывает дефект, а подпись в накладной фиксирует только количество мест. Скрытые дефекты предъявляют в сроки, установленные договором поставки и транспортным законодательством, обычно в пределах гарантийного периода; по повреждениям тары сроки короткие и считаются от даты приёмки. Поэтому при выгрузке фиксируйте фото и состояние упаковки.
Документы и маркировка: на что смотреть до распаковки
До распаковки сверяют сопроводительный комплект. Базово это паспорт, руководство по эксплуатации, схемы пневмо- и электроснабжения, протоколы заводских испытаний. При работе с импортом контроль качества технологического оборудования начинается раньше, на этапе сделки, поэтому инспекцию на заводе и при отгрузке стоит закладывать в сопровождение покупки оборудования из Китая. Тогда к моменту приёмки у вас на руках уже есть чем сверять факт.
Дальше смотрят маркировку и комплектность. Шильд на машине должен совпадать с паспортом по модели, серийному номеру, году выпуска и основным параметрам. Расхождения в номере или годе обычно означают, что приехал не тот агрегат либо документы переоформлены.
- Паспорт и руководство по эксплуатации с отметкой завода-изготовителя.
- Схемы пневмо- и электроснабжения, включая перечень входов и выходов.
- Протоколы заводских испытаний: опрессовка, холостой прогон, проверка дозаторов.
- Сертификаты или декларации соответствия ТР ТС на контактные с продуктом материалы.
- Свидетельства о поверке датчиков температуры, давления и манометров.
Отдельно проверяют документы на материалы, контактирующие с продуктом. Это касается уплотнений, шлангов, мембран, внутренних покрытий бункеров и трубопроводов. Позиции из упаковочного листа сверяют с фактическим наличием: недостача оснастки или крепежа всплывает уже на монтаже.
Входной контроль узлов и материалов
Распакованное оборудование проверяют до подачи продукта: сначала на сухом ходу, затем на воде. Механика смотрится по геометрии и зазорам, продуктовый тракт по материалу и сварке, электрика и пневматика по классу защиты. Ниже сведены методы контроля и то, что каждый из них реально выявляет. Критерии одинаково применимы к разным позициям, включая линии розлива под конкретную тару и продукт.
| Метод контроля | Что выявляет | Ограничения |
|---|---|---|
| Визуальный осмотр | Трещины, задиры, состояние консервации, чистота полостей | Не даёт числовых отклонений |
| Измерение геометрии и зазоров | Отклонения преформы, люфты, соосность узлов | Требует эталона и поверенного инструмента |
| Проверка документов и маркировки | Соответствие узлов и материалов заявленным | Не подтверждает фактические параметры |
| Холостой прогон | Работу кинематики, срабатывание датчиков и клапанов | Без нагрузки на продукт и тару |
| Прогон на воде | Герметичность тракта, работу розлива без продукта | Не отражает вязкость и пенообразование |
| Прогон на продукте с замером дозирования | Точность дозы и стабильность по циклу | Зависит от температуры и режима |
| Лабораторный контроль герметичности и усилия укупорки | Качество укупорки и удержание давления | Выборка, а не вся партия |
Шероховатость продуктопроводов и качество сварных швов проверяют по факту, а не по паспорту: внутренние полости должны быть чистыми, без стружки и следов транспортировочной смазки. Уплотнения осматривают на заломы и затвердение, электрошкафы на целостность и класс защиты, пневмоцилиндры и клапаны на ход штока и утечки. Ленты и направляющие проверяют на натяжение, биение и задиры, иначе тара пойдёт с перекосом уже на первом пуске.
Испытания под нагрузкой: что и как измерять
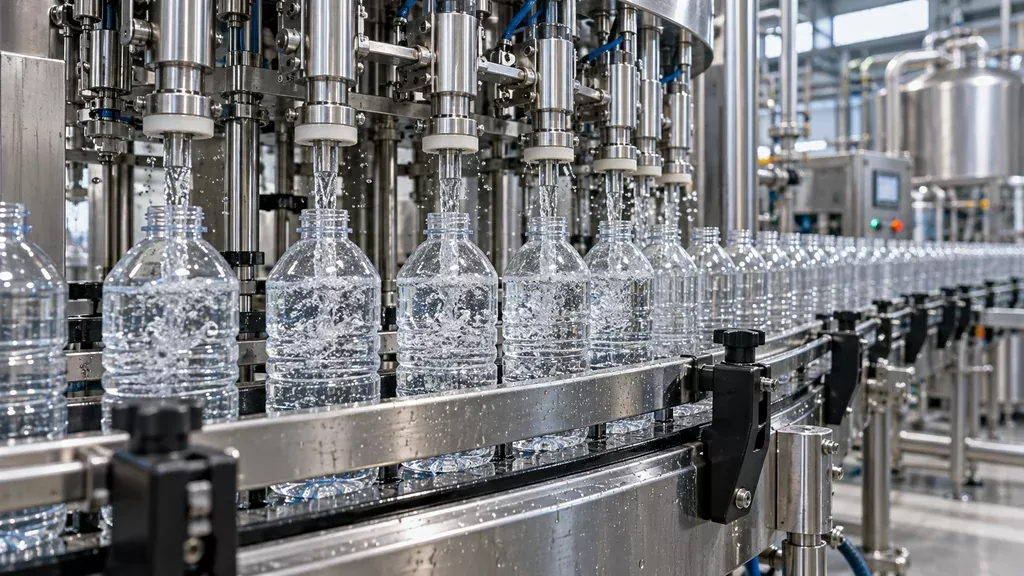
Порядок выхода на режим обычно такой: холостой прогон механизмов, затем на воде, затем на продукте. Контроль качества технологического оборудования начинается с фиксации параметров именно под нагрузкой, а не на паспортных значениях. Производительность считают по фактическому числу годных бутылок за интервал, а не по показаниям частотного преобразователя. Давление в линии розлива смотрят в бар на входе дозатора и в разливном коллекторе, температуру продукта в °C на входе и после дозатора. Усилие укупорки и отрыв крышки проверяют динамометром на выборке, герметичность — выдержкой тары под давлением или в водяной ванне.
Точность дозирования: как считать выборку
Отбор делают не подряд, а через равные интервалы по всей партии, не меньше тридцати точек. Объём мерят по уровню или взвешиванием, массу нетто пересчитывают с учётом плотности продукта. Отклонение уровня фиксируют в миллиметрах от номинала. Повторяемость проверяют на трёх последовательных прогонах и минимум на двух скоростях, обычно 60 и 100 % номинала. Разброс между прогонами и есть реальный показатель стабильности, а не среднее по одному замеру.
Практический чек-лист приёмки на площадке
Порядок действий по шагам
Контроль качества технологического оборудования на площадке начинается до приезда транспорта: подводки воды, воздуха и электрики должны быть выведены по проекту, а пол выровнен под опоры. Без этого монтаж встанет, а испытания под продуктом превратятся в формальность. Дальше распределите роли: механик принимает узлы, технолог фиксирует режимы, оператор смотрит удобство обслуживания. Испытания под нагрузкой проводите на реальном продукте и таре, а не на воде.
- Сверьте фактические параметры сети с паспортными: давление воздуха, температуру и расход воды, сечение кабеля.
- Проверьте зазоры и посадки в узлах розлива, затяжку крепежа после транспортировки.
- Прогоните линию на холостом ходу не менее двух часов, затем под продуктом.
- Замерьте фактическую производительность и точность дозирования на нескольких циклах.
- Обучите оператора до пусконаладки, а не после подписания акта.
Акт не подписывайте до испытаний под продуктом и до того, как параметры занесены в протокол с подписями обеих сторон. Фото и видео фиксируйте монтаж подводок, показания приборов, маркировку узлов и дефекты до устранения. Отдельно снимайте работу на второй и третьей смене: именно тогда проявляются течи по уплотнениям, уход дозировки и перегрев приводов.
Оформление результатов и что дальше
Результаты приёмки фиксируются тремя документами. Акт приёмки подписывают по факту выполнения всех пунктов договора, протокол испытаний содержит измеренные значения с указанием методики и средств поверки, а перечень замечаний идёт приложением с градацией: критично (остановка линии, угроза безопасности, несоответствие ТР ТС), устранить в срок (отклонение параметра от паспортного), допустимо (косметика, маркировка, комплектность ЗИП). Критичные пункты закрываются до подписания акта, остальные вносятся в график с ответственными. Контроль качества технологического оборудования на этом не заканчивается: без планового техобслуживания и обучения операторов гарантийные обязательства оспариваются, а отклонения накапливаются незаметно.
Ведение журнала параметров с первых смен
С первой смены ведите журнал: температура продукта и розлива, давление в линиях, дозировка по контрольным взвешиваниям, момент затяжки укупорочного узла, скорость конвейера. Записи раз в час обычно достаточно, чтобы поймать дрейф до появления брака. При смене формата тары проверяют переналадку узлов, а если нужен новый формат, изготавливают оснастку и при необходимости проводят модернизацию. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли подписывать акт приёмки до испытаний под продуктом?
Подписывать акт до прогона на реальном продукте не стоит. Сначала нужно провести обкатку на воде и на продукте в течение смены, зафиксировать производительность в бут/ч, точность дозирования и герметичность укупорки. Акт подписывается после устранения замечаний, с протоколом испытаний и отметкой о соответствии ТР ТС и ГОСТ.
Что делать, если производительность оказалась ниже заявленной в бут/ч?
Замерьте фактический темп на трёх последовательных отрезках времени и сравните с паспортным. Проверьте синхронизацию узлов, давление в пневмолинии (обычно 6 бар), настройку транспортёра и работу накопителей. Если расхождение сохраняется, оформляйте рекламацию до подписания акта, с указанием условий замера.
Насколько точным должно быть дозирование и как это проверить без лаборатории?
Допуск зависит от продукта и формата тары: для воды и напитков обычно ±1–2 % от объёма, для масла и бытовой химии до ±0,5 %. Проверить можно весовым методом: взвесить 10–20 заполненных единиц на поверенных весах, вычислить среднее и разброс. Заодно проверьте стабильность на разных скоростях линии.
Кто оплачивает устранение дефекта, обнаруженного на второй смене?
Если дефект связан с конструкцией, сборкой или настройкой, расходы несёт поставщик, и это должно быть прописано в договоре и гарантийных обязательствах. При нарушении регламента эксплуатации или плохой подготовке продукта и тары работы выполняются за счёт заказчика. Фиксируйте дефект актом с фото и видео до вмешательства в узлы.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.