
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Конвейер на производстве: типы и роль в линии розлива
Что такое конвейер и зачем он нужен на линии розлива
Конвейер это машина непрерывного действия, которая перемещает тару или продукт по заданной траектории с постоянной или регулируемой скоростью. В линии розлива он связывает отдельные автоматы в единый поток: бутылку передают от ополаскивателя к розливу, затем к укупору, этикетировке и упаковке. Без транспортной системы каждый агрегат работал бы сам по себе, с ручной подачей и промежуточной тарой. Именно конвейер превращает набор машин в линию.
Производительность транспорта задаёт такт всей цепочки. Если привод не выдерживает расчётный поток, накопители переполняются, а розлив простаивает. На практике бутылочное горлышко возникает не в самом дорогом автомате, а там, где скорость конвейера не совпала с циклом соседнего участка. Зависит от продукта и формата тары: для ПЭТ бутылки 0,5 л и для стекла 1 л требования к приводу и направляющим разные.
Основные типы конвейеров для розлива и их применение
Подбор транспортирующих узлов ведут от тары и продукта, а не наоборот. Ленточные и модульные пластинчатые конвейеры закрывают большинство задач розлива: первые дешевле и проще в обслуживании, вторые держат стабильную геометрию трассы на поворотах и подъёмах. Скорость обычно лежит в диапазоне 0,1–0,5 м/с, что соответствует 3000–24000 бут/ч при шаге 60–100 мм; точные значения зависят от продукта и формата тары. Посмотреть типовые исполнения и оснастку под конкретную линию можно в разделе конвейерное оборудование и комплектующие.
- Рольганги и гравитационные участки: гофрокороб, ящик, стеклобанка на паллетных трассах и в зонах накопления.
- Воздушные транспортеры: ПЭТ бутылка и ПЭТ банка, лёгкая тара на длинных переходах между машинами, скорости 5–25 м/с.
- Скребковые: подача тары с накоплением, работа в мойке и на участках с обрывом потока.
- Подвесные: жесть и стекло на участках сушки, охлаждения и обдува, где важен доступ снизу.
- Специализированные трассы для стекла и жести: направляющие из износостойкого пластика, плавные радиусы, защита от боя.
Как устроен конвейер: привод, рама, направляющие
Механику задаёт мотор-редуктор, а скорость регулирует частотный преобразователь: он же обеспечивает плавный пуск и синхронизацию с автоматом розлива. Тяговый орган бывает цепным или ленточным, натяжение выставляют по паспорту, иначе лента уходит в сторону и продукт «плывёт» по трассе. Рама из нержавейки AISI 304 подходит для воды и напитков, для агрессивных моющих сред и рассолов берут AISI 316. В составе линий розлива конвейер связывает машины, поэтому узлы перехода между секциями делают с минимальным зазором и без ступенек.
Накопители ставят перед розливом, этикетировкой и упаковкой: без буферной зоны остановка одного автомата останавливает всю линию. Делители потока распределяют тару по нескольким ручьям, направляющие удерживают её по центру. На практике узкое место дают именно переходы и стыки, а не сама лента.
| Тип конвейера | Основная тара | Ориентировочная скорость | Особенности мойки |
|---|---|---|---|
| Ленточный | Стекло, жесть, ПЭТ бутылка | 0,1–0,5 м/с | Простая, но ткань впитывает продукт |
| Модульный пластинчатый | ПЭТ бутылка, ПЭТ банка, стекло | 0,2–1,0 м/с | Мойка на ходу, съёмные модули |
| Рольганговый | Гофрокороб, жесть | 0,1–0,4 м/с | Достаточно протирки, ролики снимаются |
| Воздушный для ПЭТ | ПЭТ бутылка, ПЭТ банка | 10–40 м/с | Мойка редко, чистят сопла |
| Скребковый | Жесть, стекло | 0,05–0,3 м/с | Сложная, требуется разборка |
| Подвесной | Гофрокороб, ПЭТ бутылка | 0,1–0,5 м/с | Мойка по необходимости, есть «мёртвые» зоны |
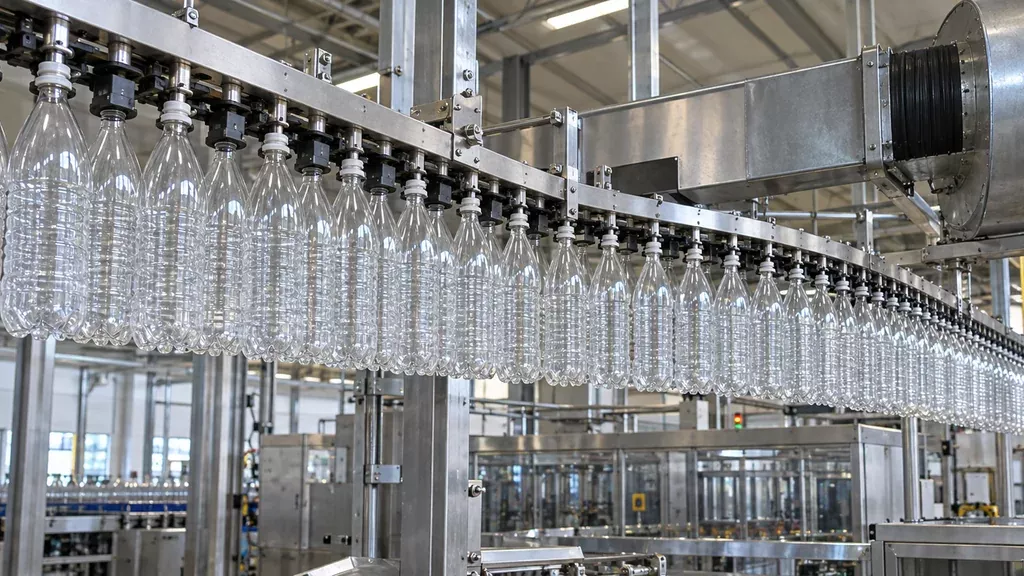
Стыковка конвейера с автоматами розлива и укупорки
Стыковка конвейера с автоматом розлива начинается с геометрии: шаг звена транспортера должен совпадать с шагом гнезд ротационного автомата или зоны позиционирования линейного дозатора, а высота рабочей плоскости выдерживаться с допуском обычно ±1 мм, иначе тара на входе в карусель подклинивает или заваливается. Скорость полотна задают чуть выше производительности автомата и регулируют частотным приводом, а не механическим редуктором. Конвейер это не самостоятельный механизм, а звено синхронизации, поэтому рассогласование скоростей дает бой ПЭТ бутылки, перелив или недолив.
На переходах ставят датчики наличия тары и фотоотсечки, которые через контроллер притормаживают привод при заторе и разгоняют его при простое. Перед автоматом укупорки полезен буферный участок на 1–2 минуты накопления, он сглаживает короткие остановки. Проверяют стыковку на холостом ходу и с продуктом, замеряя бой и стабильность дозы.
Санитарные требования и материалы для пищевых производств
Материалы контактных зон определяет технолог ещё до закупки. Для питьевой воды и напитков поверхности, соприкасающиеся с продуктом, выполняют из коррозионностойкой нержавеющей стали марок AISI 304 или 316, допущенных для контакта с пищевой средой. Рама, направляющие и элементы привода могут быть из конструкционной стали с покрытием, но зоны возможного пролива и орошения продуктом всё равно защищают. Соответствие подтверждают по ТР ТС 021/2011 и санитарным требованиям к оборудованию пищевых производств: без документов на материалы конвейер это уже риск при первой проверке.
Доступность узлов для мойки и дезинфекции проверяют на месте: не должно быть застойных карманов, глухих полостей и щелей, где скапливаются остатки продукта. Съёмные направляющие, открытые профили, уклоны под сток и зазоры под мойку упрощают санитарную обработку. Для растительного масла и бытовой химии требования к материалам отличаются от питьевой воды: масло требует стойкости к жирам и растворителям, химия — к агрессивным средам и щелочам, а по некоторым позициям контакт с продуктом регламентирован иначе.
Практический чек-лист: что проверить перед покупкой и при пусконаладке
Конвейер это не только транспортёр, но и элемент, который задаёт геометрию всей линии. До заказа замерьте помещение: длину и ширину площадки, высоту потолков, ширину проходов для персонала и тары, места под накопители. Уточните точки подключения к электросети (напряжение, фазировка, допустимая нагрузка) и к воздуху (давление в барах, расход в м³/ч). Зафиксируйте требуемую производительность в бут/ч, формат тары и планируемую рецептуру.
Поставщику задайте вопросы по материалам рамы, типу привода, зонам мойки, диапазону температур продукта и способу стыковки с автоматами розлива и укупорки. В акте пусконаладки фиксируют:
- Фактические размеры трассы и высотные отметки опор после выставления по уровню.
- Ток потребления привода под нагрузкой и отсутствие проскальзывания.
- Давление воздуха на входе и стабильность хода при полной загрузке.
- Результаты обкатки на реальной таре не менее двух часов.
- Перечень замечаний и сроки их устранения.
На практике чаще всего забывают тепловое расширение длинной рамы, уклон для стока моющей жидкости и запас по накопителю. Экономия на последнем оборачивается остановкой всей линии при коротком сбое автомата.
Обслуживание, износ и модернизация конвейера
Первыми сдаются лента и цепи: на пластинчатых цепях вытягивается шаг, появляются люфт в шарнирах и характерный стук на звёздочках. Направляющие и щётки изнашиваются от трения о ПЭТ тару, подшипники и мотор-редуктор дают о себе знать гулом и нагревом корпуса. Опорные ножки и регулируемые опоры уходят из геометрии после сезонных подвижек пола.
Плановое ТО обычно строят по наработке, а не по календарю: осмотр раз в смену, смазка узлов и проверка натяжения раз в неделю, ревизия привода и замена изношенных звеньев по факту. Модернизация оправдана, когда рама и геометрия трассы в порядке, а не хватает скорости, тяги привода или переналадки под новую тару. Перепрофилирование под другой формат бутылки почти всегда требует новой оснастки и переобучения операторов. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Какую скорость конвейера выбрать под производительность автомата розлива?
Отталкивайтесь от паспортной производительности розлива в бут/ч и закладывайте запас 10–15 % по линейной скорости, иначе мелкие остановки автомата будут копиться в затор. Для тары разного диаметра скорость считают по шагу между бутылками: при 6000 бут/ч и шаге 100 мм лента идёт около 0,17 м/с, при шаге 60 мм уже 0,1 м/с. Если планируете расширение ассортимента, берите привод с частотным регулированием, чтобы менять скорость без замены звёздочек и шкивов.
Можно ли один конвейер использовать и для стекла, и для ПЭТ тары?
Технически можно, но нужно менять направляющие и тип несущего органа: для стекла обычно ставят пластинчатую цепь или модульную ленту с высокими бортами, для ПЭТ бутылки хватает модульной ленты с низким бортом и лёгкими направляющими. Универсальные решения делают на модульной ленте с регулируемыми направляющими по ширине тары, но переналадка занимает время и требует обученного оператора. Если переходов больше двух в смену, экономически и технологически оправданнее два отдельных участка.
Нужен ли накопитель между розливом и укупоркой и какой длины?
Накопитель нужен, если розлив и укупорка работают с разной стабильностью или между ними стоит этикетировщик, инспекция или промежуточная операция. Минимальную длину считают от времени устранения типовой остановки: при 6000 бут/ч и остановке 30 секунд требуется запас около 50 бутылок, то есть 5–8 метров накопительного стола или конвейера. На практике ставят накопитель на 1–3 минуты работы линии, а не «на глаз», иначе он занимает площадь без пользы.
Как часто менять ленту или цепь и по каким признакам это понятно?
Регламентного срока в месяцах нет: ресурс зависит от нагрузки, абразивности тары, качества смазки и температурного режима мойки. Меняют по признакам: вытяжка цепи выше допустимого по паспорту, трещины и расслоение модулей, задиры на направляющих, постоянный увод ленты в сторону, который не убирается натяжителями. Плановое ТО с осмотром цепи, звёздочек и подшипников обычно делают раз в квартал, а на линиях с интенсивной мойкой чаще.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


