- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Упаковочный станок: виды для пищевого производства
Что называют упаковочным станком на линии розлива
Упаковочный станок на линии розлива закрывает операции после того, как продукт уже налит и укупорен. Он группирует бутылки или банки, оборачивает их плёнкой, укладывает в лотки и гофрокороба, заклеивает и маркирует короб. Автомат розлива дозирует продукт в тару, этикетировочный модуль клеит этикетку, а упаковочный станок работает уже с готовой единицей продукции.
Граница проходит по накопительному столу после укупорки: дальше начинается транспорт, группировка, обёртка. Путать упаковочный станок с фасовочным не стоит: фасовочный наполняет пакеты, стаканы, саше сыпучим или пастообразным продуктом. Этикетировщик наносит этикетку на бутылку, а не формирует блок из шести или двенадцати штук.
Основные виды упаковочных станков для пищевых производств
Классифицируют упаковочные станки по типу тары и принципу обёртки. Термоусадочные группируют бутылки или банки в блок на 4, 6, 12 штук и обтягивают термоплёнкой в туннеле при 140–180 °C; производительность обычно 10–60 циклов/мин, у автоматических термоупаковщиков выше. Стретч-обёрточные работают с плёнкой и паллетами: обматывают готовый пакет по спирали, до 40–60 паллет/ч.
Картонажные и лотковые укладчики формируют лоток или короб, укладывают ПЭТ бутылку, банку, масло, бытовую химию, затем закрывают. Полуавтоматы требуют ручной подачи тары, автоматы обходятся без оператора на цикле.
- Термоусадочные: блокировка бутылок и банок, 10–60 циклов/мин
- Стретч-обёрточные: плёнка и паллеты, до 40–60 паллет/ч
- Картонажные: короб или лоток, до 20–40 коробов/мин
- Лотковые укладчики: масло, бытовая химия, средние скорости
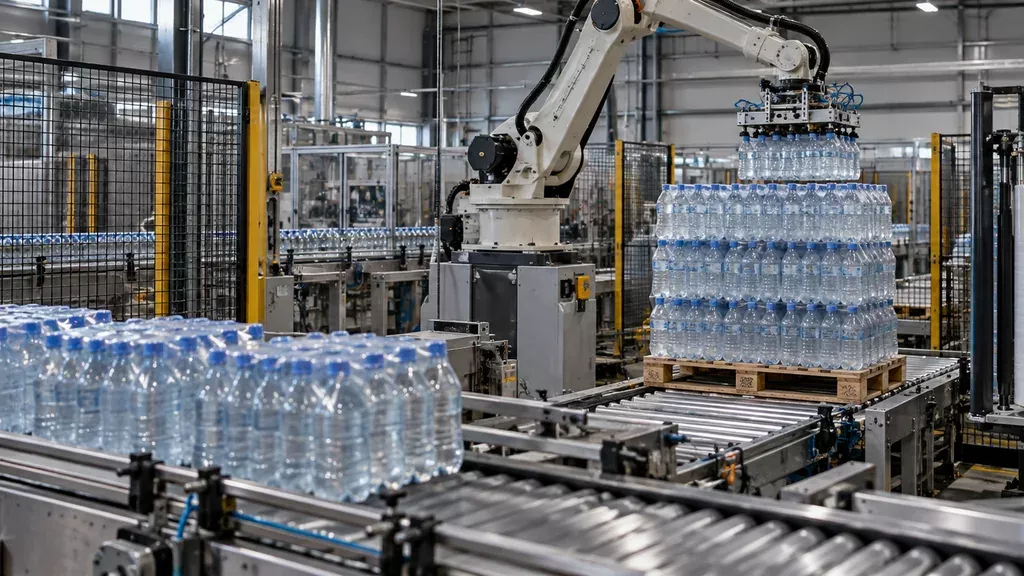
- Паллетизаторы: перестановка пакетов, до 30–60 циклов/ч
Как читать технические параметры упаковочного станка
Первое, что смотрят в паспорте, это производительность в упаковок в час, но заявляют её обычно для идеальной плёнки и непрерывной подачи. Реальный темп линии редко совпадает с паспортным: на нём сказываются цикл сварки, время на раскрытие рукава и синхронизация с дозатором или этикетировщиком. Если станок берёт 20 циклов в минуту, а продукт поступает с накопителя рывками, фактическая выработка будет ниже, поэтому считайте не пиковую цифру, а среднюю за смену с учётом простоев на заправку плёнки и сброс брака.
Остальные параметры читаются в связке. Установленная мощность 3–15 кВт определяет ввод и сечение кабеля, расход воздуха 0,3–1,5 м³/ч при 6 бар требует ресивера и подготовки, иначе конденсат попадёт в пневмоцилиндры. Габариты и масса важны для пола и проходов: станок на 800 кг ставить на тонкий бетон нельзя. Для вакуумной упаковки мясных и рыбных продуктов отдельно смотрите требования к камере и насосу в каталоге вакуум-упаковочного оборудования. Диапазон типоразмеров тары в паспорте всегда указывают по трём величинам: длина, ширина, высота.
| Тип станка | Что упаковывает | Типовая производительность | Плёнка или материал | Зона применения |
|---|---|---|---|---|
| Термоусадочный групповой | бутылки, банки в блоке | 10–30 упак/мин | полиолефиновая, ПВХ | конец линии розлива |
| Стретч-обёрточный паллетный | паллеты с продукцией | 20–60 паллет/ч | стретч 15–23 мкм | склад, отгрузка |
| Картонажный | бутылки, банки в гофру | 8–25 кор/мин | гофрокартон | фасовка в транспортную тару |
| Лотковый укладчик | штучная продукция в лотки | до 60 циклов/мин | ПЭТ, ПП лотки, плёнка | готовые наборы, снеки |
| Полуавтомат обёртки | штучные изделия | 15–40 упак/мин | БОПП, ПЭ | малые партии |
| Паллетизатор | короба, блоки | 10–40 циклов/мин | без плёнки, захват | автоматизация склада |
| Станок для ПЭТ банок | ПЭТ банки, преформы | 20–50 упак/мин | термоусадочная плёнка | розлив напитков |
Совместимость с продуктом и тарой
Упаковочный станок настраивают под конкретную пару «продукт + тара», иначе на выходе получают бой, завалы на накопительном столе и простои. Вода в ПЭТ бутылке 0,5 л весит около 0,52 кг, а 5 л растительного масла в канистре уже порядка 4,7 кг: разница по массе и центру тяжести меняет и захват, и усилие прижима. Газировка добавляет внутреннее давление до 4–6 бар, поэтому ПЭТ тара жёстче держит форму, но хуже амортизирует удар. Скольжение ПЭТ преформы и готовой бутылки по нержавейке выше, чем у стекла, отсюда требования к направляющим и синхронизации скоростей конвейеров. Пищевая продукция и упаковка подчиняются ТР ТС 021/2011 и ТР ТС 022/2011, где закреплены требования к безопасности и маркировке.
Бытовая химия идёт по отдельному регламенту, и её узлы упаковки размещают в изолированной зоне с местной вытяжкой. После смены продукта проводят мойку и санитарную обработку рабочих органов: разборку, мойку щелочными и кислотными растворами, ополаскивание, сушку. Готовые упаковки передают на паллетирование, смежное оборудование смотрите в разделе паллетайзеры для упаковки.
Чек-лист перед покупкой упаковочного станка
Перед покупкой упаковочного станка снимите фактические размеры площадки: высоту от пола до рабочей плоскости существующего конвейера (обычно 800–1000 мм, но у каждого производителя своя), свободную длину под раму, ширину проходов для обслуживания не менее 800 мм, высоту потолка и положение балок. Проверьте точки подключения: напряжение и фазировку, сечение кабеля, давление воздуха в пневмолинии (чаще нужно 6 бар), расход, а также доступ к сжатому воздуху без просадок при пиковой нагрузке. Зафиксируйте направление потока продукта и место буферной зоны накопителя перед станцией, иначе при остановке оборудования тара встанет на подводящем транспортере.
Стыковку с существующим конвейером проверяют по высоте, шагу и типу цепи, скорости и передаточным звеньям. Пробный запуск делают на реальной таре и продукте, а не на образцах: смотрите стабильность подачи, качество шва или заклейки, брак по первым часам работы. Обучение оператора и регламент техобслуживания согласуйте до подписания, включая перечень быстроизнашиваемых деталей и периодичность смазки.
Типичные ошибки при выборе и монтаже
Чаще всего линию останавливает не сам упаковочный станок, а рассогласование его паспортной производительности с реальным темпом розлива. Если автомат рассчитан на 6000 бут/ч, а розлив фактически даёт 6500, накопитель переполняется, и оператор каждые 20 минут снимает линию вручную. Запас по производительности берут 15–25 %, а по формату тары проверяют весь диапазон, а не только ходовой типоразмер.
- Плёнка дешевле, но с разной толщиной по полотну: клинит, рвётся на рукаве, даёт перекос шва.
- Высота рольганга не совпала с конвейером розлива: тара валится или застревает на переходе.
- Нет буферного накопителя: любая остановка розлива или этикетировки глушит весь поток.
- Пусконаладка своими силами: параметры термошва и синхронизация датчиков настраиваются под конкретный материал.
Практика показывает: экономия на привязке к помещению и на пусконаладке обходится дороже. Неподходящая высота конвейера, отсутствие зазора для обслуживания, кривая синхронизация датчиков дают брак шва и простои. Проверьте подбор оборудования под ваш продукт и тару на странице подбора.
Модернизация и обслуживание упаковочного участка
Модернизация оправдана, когда механика и привод исправны, а ограничение в узком месте: узел обёртки не держит скорость, подача лотков идёт вручную, оснастка не подходит под новую тару. Замена узла обёртки или установка датчиков контроля положения и счётчика продукции обычно дешевле покупки нового упаковочного станка и не требует перепланировки участка. Если же изношены станина, главный привод и кулачковые механизмы, ремонт превращается в постоянные простои.
Плановое ТО включает ревизию приводных ремней и цепей, смазку направляющих, проверку нагревателей и термопар, чистку фотодатчиков, контроль давления в пневмосистеме. Типовые отказы: увод плёнки, непровар шва, ложные срабатывания датчиков, износ ножей и формообразующей оснастки. Изготовление оснастки под новый формат тары стоит заказывать до смены ассортимента, иначе переналадка растянется. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку; подробности в разделе услуг.
Вопросы и ответы
Можно ли поставить упаковочный станок после уже работающей линии розлива?
Да, но только если синхронизировать его по скорости с существующим потоком и предусмотреть буферный накопитель между розливом и упаковкой. Обычно достаточно участка накопления на 1–3 минуты работы линии, чтобы гасить микропростои. Потребуется пересчитать приводы, датчики счёта и логику отбраковки, а также проверить, выдержит ли несущая рама и полы вес нового оборудования.
Какая производительность упаковочного станка нужна под линию 6000 бут/ч?
Ориентируйтесь на 10–15 процентов запаса по скорости, то есть 6600–6900 бут/ч по входу. Для групповой упаковки в термоусадочную плёнку это обычно 12–18 циклов в минуту в зависимости от формата группы (6, 12 или 24 бутылки). Если линия работает с несколькими форматами, берите станок с переналадкой не более 15–20 минут, иначе запас уйдёт на простои.
Что подготовить в цехе перед монтажом упаковочного станка?
Нужны ровная площадка с перепадом высот не более 2–3 мм на метр, подвод сжатого воздуха 6–8 бар с расходом по паспорту станка и точка подключения 380 В с защитой по току. Заранее определите место оператора, трассу отвода готовой продукции и доступ к узлам обслуживания не менее 800 мм с трёх сторон. Если станок термоусадочный, проверьте приточно-вытяжную вентиляцию в зоне туннеля.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.