
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Укупорка пробкой: оборудование и контроль качества
Какие бывают пробки и чем они определяют выбор укупорщика
Укупорка начинается с выбора пробки, и она же диктует конструкцию узла. Кронен-пробка требует обкатки по венчику горла, поэтому в узле работает обкаточная головка с профильными роликами. Винтовая пробка закручивается по резьбе с контролем момента, здесь нужен патрон с регулируемым усилием. ПЭТ пробка с клапаном для газированных напитков ставится с осевым поджимом, чтобы уплотнительный поясок сел ровно. Корковая и алюминиевая колпачковая укупорка применяется реже и требует своей оснастки под формат.
Геометрия горла определяет настройку: типовые диаметры венчика 26 и 29 мм у ПЭТ тары, 28 мм под кронен-пробку для стекла. Отклонение по высоте горла даже в десятые доли миллиметра даёт перекос и негерметичность. Перед подбором укупорщика проверяют чертёж преформы и допуски на горловину, иначе переналадка не поможет.
Типы укупорочных автоматов на линии розлива
На линиях розлива применяют три базовые схемы укупорки пробкой, выбор определяется скоростью конвейера и типом тары. Линейные автоматы берут одну бутылку за такт и работают в диапазоне примерно 1000–6000 бут/ч, ротационные с магнитными муфтами выходят на 6000–24000 бут/ч, карусельные узлы применяют там, где нужен предварительный захват и центрирование пробки перед затяжкой.
- Линейный дозатор: малые и средние объёмы, простая переналадка под разную высоту тары.
- Ротационный узел с магнитной муфтой: момент задаётся регулировкой зазора, срыв при перегрузке защищает пробку и горло.
- Карусельный узел с предварительным захватом: снижает перекос пробки на высоких скоростях.
- Ограничение по конвейеру: при шаге тары менее 50 мм возможны сбои подачи на входе узла.
Карусельный узел нецелесообразен на малых производствах: затраты на наладку под смену формата не окупаются при коротких партиях. При работе с несколькими типоразмерами тары ротационный автомат с быстросменными звёздочками даёт больше гибкости. Подбор под конкретный продукт, тару и помещение удобно вести по разделу укупорочное оборудование, где собраны схемы узлов и критерии выбора.
Параметры настройки: момент затяжки, усилие прижима, синхронизация с конвейером
До пуска выставляют четыре параметра: момент затяжки (Н·м), усилие прижима тары к столу, высоту подъёма стола и фазировку шпинделя относительно ротора. Момент затяжки зависит от типа пробки и горловины: для винтовой ПЭТ пробки с уплотнительным кольцом обычно 1,2–2,5 Н·м, для колпачковой алюминиевой 0,8–1,6 Н·м, для корковой натуральной 1,5–3,0 Н·м. Перетяжка ведёт к срыву резьбы или трещине горловины, недотяжка к потере герметичности при транспортировке. Проверяют динамометрическим ключом или стационарным измерителем момента не реже двух раз за смену, по 10–15 бутылок с каждой головки.
Усилие прижима ПЭТ бутылки выставляют минимально достаточным: стенка 0,3–0,5 мм при пережиме деформируется у горловины, и пробка садится с перекосом. Скорость конвейера синхронизируют с шагом ротора, чтобы бутылка входила в захват без рывка. На действующих линиях качество укупорки поднимают заменой головок и дооснащением контролем момента: это делается в рамках модернизации действующего оборудования без замены всего автомата.
| Тип узла | Производительность | Тип пробки | Настройка момента | Ограничения |
|---|---|---|---|---|
| Линейный укупорщик | до 6000 бут/ч | винтовая ПЭТ | пружиной, по шкале | разброс момента по позициям |
| Ротационный с магнитной муфтой | 6000–24000 бут/ч | винтовая ПЭТ, колпачковая | регулировкой зазора муфты | нужна периодическая тарировка |
| Карусельный с предварительным захватом | 12000–36000 бут/ч | винтовая, колпачковая | по каждой головке отдельно | сложнее наладка, чувствителен к таре |
| Укупорщик для корковой пробки | 2000–8000 бут/ч | корковая натуральная, агломерат | по глубине посадки и обжиму | требует стабильной влажности пробки |
| Узел для алюминиевой колпачковой пробки | 3000–12000 бут/ч | алюминиевая колпачковая | усилием обкаточных роликов | риск повреждения резьбы |
| Узел для ПЭТ пробки с клапаном | до 10000 бут/ч | ПЭТ пробка с клапаном | по моменту с контролем клапана | клапан чувствителен к перекосу |
| Ручной или полуавтоматический укупорщик | до 1500 бут/ч | универсальный | вручную, по ощущению | нестабильный момент, низкая повторяемость |
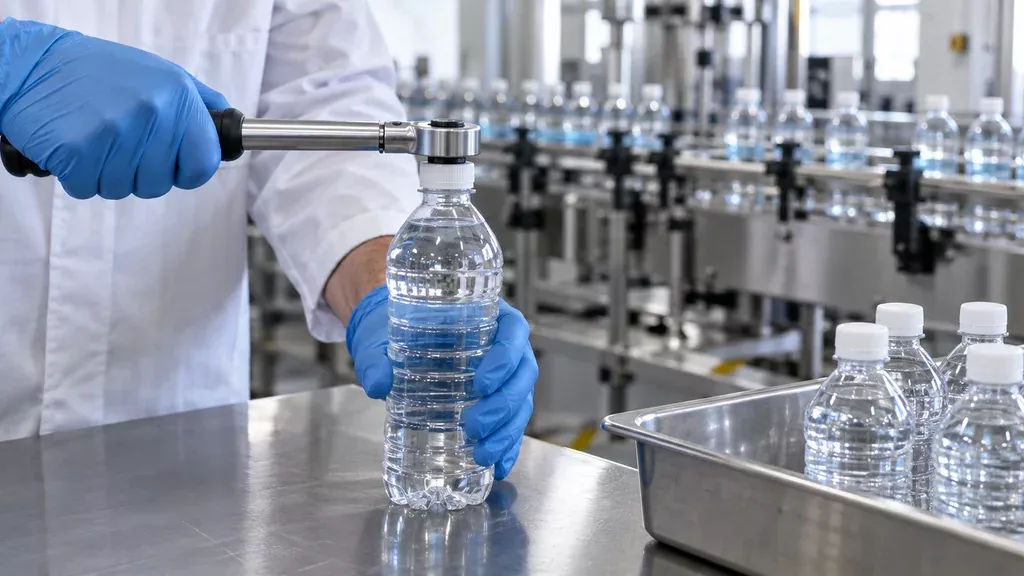
Контроль качества укупорки: герметичность, момент и визуальный контроль
Контроль укупорки держится на трёх процедурах: проверка момента затяжки, испытание на герметичность и визуальный осмотр. Момент замеряют динамометрическим ключом с фиксацией пикового значения при откручивании, отбирая не менее 5–10 бутылок в час с каждой укупорочной головки. Точки отбора привязывают к началу, середине и концу смены, а также после переналадки или замены партии пробок. Для герметичности применяют погружение в воду с выдержкой и вакуумный тест, реже испытание избыточным давлением. Визуально фиксируют перекос, высоту посадки относительно горловины и кольцо контроля вскрытия.
Нормативную базу задаёт ТР ТС 005/2011 о безопасности упаковки, требования к продукту в закрытой таре определяет профильный регламент. Испытания проводят по ГОСТ 33756 для стеклянной тары, по ГОСТ 32686 для укупорочных средств. Партии отбирают по ГОСТ 18321, объём выборки зависит от формата тары и скорости линии.
Практический чек-лист перед запуском и в смене
Перед пуском оператор проверяет бункер пробок на заклинивание и посторонние включения, ориентацию пробки в подающем лотке и совпадение оси патрона с горловиной. Момент затяжки выставляют по контрольной пробке из партии и сверяют с паспортным значением. Первые 10–15 бутылок прогоняют вручную и проверяют на герметичность, затем линию выводят на рабочую скорость.
В смене отбор ведут каждый час: по 3–5 бутылок с начала, середины и конца партии. При смене партии пробок меняют настройку момента: колебания геометрии и жёсткости материала дают разброс по герметичности. На повышенной скорости контролируют срыв резьбы и перекос. Типичные ошибки: работа на остатках из бункера без очистки, отсутствие журнала отбора и настройка «на глаз».
Обслуживание и износ узлов укупорки
Быстрее всего изнашиваются магнитные муфты и захваты: муфта теряет настройку после проскальзываний, губки стираются о пробку за несколько сотен тысяч циклов. Шпиндели уходят по подшипникам и биению, направляющие по люфту, пневматика по уплотнениям и качеству воздуха. Ресурс зависит от формата тары, скорости и давления, единого норматива нет.
- Магнитные муфты: проверяйте момент срабатывания и стабильность настройки не реже раза в месяц.
- Захваты: следите за задирами, кольцевыми выработкам и зазором по диаметру пробки.
- Направляющие и шпиндели: люфт свыше 0,2 мм и биение дают перекос и срыв резьбы.
- Пневматика: влага и масло убивают уплотнения, ставьте фильтр и осушитель.
Захваты, звёздочки и копиры под новую пробку или ПЭТ тару изготавливают по образцу и обмеру, менять весь узел обычно не требуется. При модернизации проверяют синхронизацию с конвейером и зону прижима. Плановое ТО и замена оснастки входят в обслуживание линии.
Что проверить перед покупкой укупорочного оборудования
Производительность укупорщика берут с запасом 15–25% к скорости линии, иначе при разгоне конвейера автомат станет узким местом. Диапазон диаметров горла должен покрывать всю номенклатуру тары: если сейчас это 28 мм, а через год добавятся ПЭТ банки под 38 мм, сменные узлы лучше предусмотреть сразу. Проверьте высоту и тип конвейера, сторону подвода тары, шаг звеньев и место под привод. Укупорка на скорости выше 6000 бут/ч обычно требует синхронизирующего шнека и датчика потока.
Уточните у поставщика перечень быстросменных форматов, время переналадки и комплект оснастки под вашу тару, включая изготовление под нестандартное горло. Обучение операторов и пусконаладка должны входить в поставку, а не идти отдельной строкой. ООО «Промгарант» подбирает укупорочное оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку, а также берет на себя плановое техобслуживание линий.
Вопросы и ответы
Какой момент затяжки выставлять для ПЭТ бутылки 0,5 л с газированным напитком?
Для газированных напитков в ПЭТ таре 0,5 л обычно ориентируются на диапазон 12–18 Н·м по моменту откручивания, но точное значение зависит от типа пробки, резьбы преформы и давления насыщения. Начинайте с 14–16 Н·м, затем проверяйте герметичность при 20–25 °C и после выдержки в холоде. Если момент ниже, возможна потеря углекислоты; если выше, рвётся пробка или срывается резьба.
Почему пробка идёт с перекосом и как это устранить?
Чаще всего причина в несоосности укупорочной головки и горлышка бутылки, износе центрирующих вкладышей или в разной высоте бутылок из-за нестабильного нагрева преформы. Проверьте биение шпинделя, зазор между бутылкой и фиксатором, а также усилие прижима при подаче. Иногда достаточно отрегулировать высоту стола и заменить изношенные сухари, но при люфте подшипников потребуется ремонт узла.
Как часто проверять герметичность в смене и каким методом?
На практике достаточно отбирать 3–5 бутылок каждый час, а также после каждой переналадки или смены партии пробок. Для газированных продуктов удобен манометрический метод: бутылку выдерживают в воде при 40–50 °C и смотрят на пузырьки, либо измеряют потерю давления в закрытой ёмкости. Для негазированных достаточно визуального осмотра и проверки на подтёки после переворота.
Можно ли на одной укупорщике работать с разными диаметрами горла?
Да, если конструкция предусматривает быстросменные укупорочные головки и центрирующие вкладыши под конкретный диаметр. Переналадка занимает от 15 до 40 минут в зависимости от узла и обычно требует контрольной прогонки и проверки момента затяжки. Если речь о диаметрах, отличающихся на 2–3 мм и более, без сменных комплектов обойтись не получится.
Что делать, если после смены партии пробок появились подтёки?
Сначала проверьте геометрию пробок: высоту, диаметр и состояние уплотнительного кольца, а также дату и условия хранения партии. Затем проконтролируйте момент затяжки и соосность головки, потому что подтёки часто связаны с недожимом или перекосом. Если пробки хранились в холодном помещении, дайте им прогреться до цеховой температуры перед укупоркой.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


