- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Укупорка флаконов: оборудование для бытовой химии и косметики
Что решает узел укупорки флаконов на линии
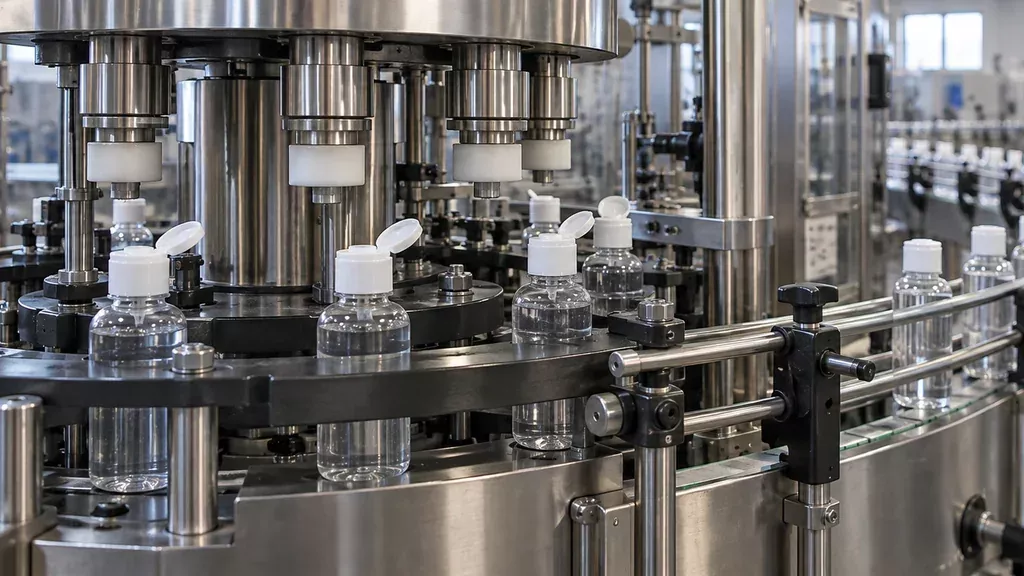
Узел укупорки флаконов закрывает тару после дозирования и выполняет три операции: подачу крышки из бункера или ориентатора, совмещение её с горлом и затяжку до заданного момента. От качества этой операции зависит герметичность флакона при транспортировке, хранении и использовании потребителем, а также отсутствие подтёков на этикетке и вторичной упаковке. Узел работает в паре с розливом: если дозатор даёт нестабильный уровень продукта, часть крышек будет садиться с выбросом жидкости через резьбу или с недостаточной затяжкой. Поэтому конфигурацию узла укупорки подбирают не отдельно, а вместе с розливом, тарой и продуктом.
От чего зависит конфигурация: тара, крышка, продукт
Основные параметры для подбора: тип и диаметр крышки (винтовая, флип-топ, дозатор-помпа, триггер), диаметр и шаг резьбы горла, требуемый момент затяжки в Н·м, производительность в бут/ч и высота флакона. Для агрессивных и вязких составов важны материал уплотнения и защита механики от паров и брызг. Момент затяжки задаётся под тару: у тонкостенного ПЭТ флакона он ниже, чем у ПЭТ тары с толстой стенкой или у стекла, иначе горло сминается или трескается. При производительности от 3000 до 12000 бут/ч обычно ставят роторные или линейные затяжные головки с патронами под конкретный профиль крышки; сменные патроны и оснастка позволяют перенастраивать линию под другой формат без замены всего узла.
Типы укупорочных узлов и для каких форматов они подходят
Конструктивно укупорщики делятся по типу привода и траектории движения тары. Ручные закрутки и полуавтоматы работают с одним флаконом за цикл, дают от 100 до 600 бут/ч и держат момент затяжки нестабильно, поэтому их берут на малые партии, пробные серии и участки с частой переналадкой. Крутящий момент здесь задаётся оператором, и на вязких продуктах крышка недотягивается, а на тонкостенном ПЭТ венчик срывается.
Автоматы бывают линейными и ротационными. Линейный узел проще встраивается в существующий конвейер и обслуживается одним механиком, но на высоких скоростях тара успевает сместиться, и крышка идёт с перекосом. Карусель синхронизирует подачу и обороты, зато требует жёсткой геометрии флакона. Подбор ведут по типу крышки и формату тары, полный каталог есть в разделе укупорочное оборудование.
- Винтовые узлы: стандартный резьбовой колпачок, момент затяжки обычно 0,8–2,5 Н·м.
- Нажимные: пробка или заглушка без резьбы, ход плунжера до 30 мм.
- Под триггер: ориентация носика по метке, отдельный механизм доворота.
- Под флип-топ: контроль закрытого положения откидной крышки после осадки.
- Под дозатор-крышку: совмещение посадки на горло и фиксации трубки.
Ротационные автоматы оправданы от 6000 бут/ч и выше, при стабильном формате и одной высоте горла. Триггеры и дозаторы на карусели ставят редко: не хватает времени на ориентацию. Ниже 3000 бут/ч карусель обычно не окупается по переналадке.
Момент затяжки и герметичность: что проверить на настройке
Настройку начинают с паспортных данных крышки и горловины: диаметр, шаг резьбы, наличие уплотнительного кольца или прокладки, тип материала. Для вязких продуктов (шампуни, гели, густые моющие средства) момент обычно выше, чем для текучих, иначе крышка «садится» на остатки продукта в резьбе и теряет контакт с уплотнением. Значения подбирают на образцах: закручивают партию при разных настройках узла и проверяют результат. Работает это только при стабильной геометрии флакона, поэтому партию тары перед настройкой стоит промерить по высоте и диаметру горловины. Узел укупорки флаконов здесь связан с остальной линией: если розлив идёт с переливом или вспениванием, продукт попадает в резьбу и момент придётся поднимать, что ведёт к деформации.
Недотяжка даёт подтёки при перевозке и хранении, потерю герметичности на вибростенде и претензии по усилию открывания (крышка проворачивается). Перетяжка разрушает уплотнительное кольцо, деформирует крышку и горловину ПЭТ тары, а потребитель не может открыть флакон без инструмента. Проверяют на образцах: выдержка под давлением или в вакууме на непроницаемость, замер момента откручивания динамометрическим ключом, визуальный контроль кольца и резьбы после снятия крышки. Контроль ведут на каждой переналадке и при смене партии тары. Смежный этап линии описан в разделе про линии розлива бытовой химии.
| Тип узла | Ориентировочная производительность | Подходящая тара и крышка | Что учесть |
|---|---|---|---|
| Ручная закрутка | до 300 флаконов/ч, зависит от продукта и формата тары | любая тара, винтовые и нажимные крышки | разброс момента между операторами, только для малых партий |
| Полуавтомат | 300–1500 флаконов/ч | ПЭТ бутылка, флакон ПЭТ, винтовые крышки | нужна ручная подача, контроль момента на образцах |
| Линейный автомат | 1500–6000 флаконов/ч | ПЭТ тара, стекло, винтовые и флип-топ | чувствителен к геометрии флакона при смене формата |
| Ротационный автомат | 6000–20000 флаконов/ч | стабильная тара, винтовые крышки | настройка момента на карусели, переналадка дольше |
| Узел под триггерную крышку | до 3000 флаконов/ч | флаконы с триггером, бытовая химия | контроль ориентации носика и плотности посадки |
| Узел под флип-топ | до 6000 флаконов/ч | ПЭТ флакон, косметика и химия | проверка открывания клапана после затяжки |
| Узел под нажимную крышку | до 4000 флаконов/ч | ПЭТ банка, флакон с дозатором | риск недотяжки из-за отсутствия резьбы |
Чек-лист перед покупкой и приёмкой узла укупорки
До запроса на подбор узла укупорки соберите комплект образцов: 5–10 флаконов каждой позиции и по 20–30 крышек из разных партий. Приложите к образцам протоколы входного контроля и укажите, менялась ли геометрия горловины между поставками. Если тара приходит от нескольких изготовителей, это отдельные форматы, даже когда номинал совпадает.
Замеры делают штангенциркулем и калибрами, а не по чертежу поставщика. Нужны наружный диаметр и высота горловины, шаг и профиль резьбы, диаметр под венчик, толщина стенки и биение венца. На пробном запуске проверьте работу на минимальной и максимальной скорости линии, посмотрите на перекос крышки, смятие юбки и следы на резьбе. Обучение оператора ведите на двух форматах сразу и фиксируйте настройки в карте переналадки.
- Наружный диаметр горловины и допуск на партию, обычно в пределах десятых долей миллиметра.
- Профиль и шаг резьбы, высота венчика под захват крышки.
- Тип крышки, наличие уплотнительного кольца или прокладки, её толщина.
- Материал флакона и крышки, чтобы исключить проскальзывание при затяжке.
- Скорость линии в бут/ч и диапазон, в котором узел держит момент.
- Способ подачи крышки и ориентация флакона на конвейере.
Типичные ошибки на площадке и обслуживание узла
Разные партии колпачков и крышек при одинаковых размерах могут отличаться по жёсткости и геометрии резьбы, а также по толщине стенки. На практике это даёт плавающий момент затяжки: часть флаконов недотянута, часть перетянута с деформацией уплотняющего буртика. Зажимные элементы (пневмо- и гидроцилиндры, кулачки, прижимные губки) со временем теряют усилие и точность хода, поэтому при смене партии укупорочных изделий стоит делать пробный прогон и проверять герметичность до запуска всей партии. Ошибки, которые ломают герметичность партии, обычно связаны именно с этим: смешали разные партии в одном бункере, не проверили фактический момент на первых флаконах, работали без регламента переналадки после смены формата.
Износ оснастки видно по следам на колпачке, задирам на резьбе и по тому, что момент затяжки «уезжает» от настроек. Плановое ТО включает проверку усилия прижима, состояния уплотнений, смазку направляющих и контроль момента динамометрическим ключом или прибором. Когда износ держателей, кулачков или толкателей превышает допустимые зазоры, помогает только замена оснастки, а не регулировка. ООО «Промгарант» подбирает узел укупорки флаконов под продукт и тару, поставляет его и выполняет монтаж и пусконаладку.
Вопросы и ответы
Можно ли поставить узел укупорки в существующую линию, не меняя розлив?
Обычно можно, если совпадают шаг транспортера, высота конвейера и скорость розлива. Узел укупорки должен работать синхронно с дозатором, иначе накопитель не справится с неравномерностью потока. Перед покупкой замерьте фактическую производительность розлива в бут/ч, диапазон высот флаконов и тип привода конвейера. Если розлив идет рывками, потребуется буферный накопитель или частотное регулирование привода.
Как часто приходится менять оснастку при переходе на другой формат флакона?
Смена формата требует замены или переналадки сменных элементов: направляющих, звездочек, упоров, кулачков и зажимных патронов под диаметр венчика. Производители закладывают быстросменные узлы, и переналадка занимает от 15 минут до нескольких часов в зависимости от конструкции. Если форматов больше трех, имеет значение универсальная оснастка с регулировкой по высоте и диаметру. Периодичность замены зависит от абразивности продукта и качества флаконов.
Почему крышка подтекает, хотя затяжка выставлена по норме?
Причина часто не в моменте затяжки, а в геометрии горловины или уплотнительного кольца. Проверьте соосность флакона и укупорочной головки, биение венчика и состояние прокладки. Иногда подтекание дает несоответствие резьбы крышки и горловины или деформация флакона при нагреве продукта. Стоит замерить момент затяжки динамометрическим ключом и сравнить с паспортным значением для данного типа крышки.
Нужен ли контроль момента затяжки в каждой смене?
Да, если продукт агрессивный или тара тонкостенная. Достаточно выборочной проверки нескольких флаконов в начале смены и после каждой переналадки. Для этого используют динамометрический ключ или стационарный датчик момента. Регулярный контроль помогает поймать износ патронов и уход параметров привода до появления брака.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.