
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Термоусадочный рукав: применение в групповой упаковке
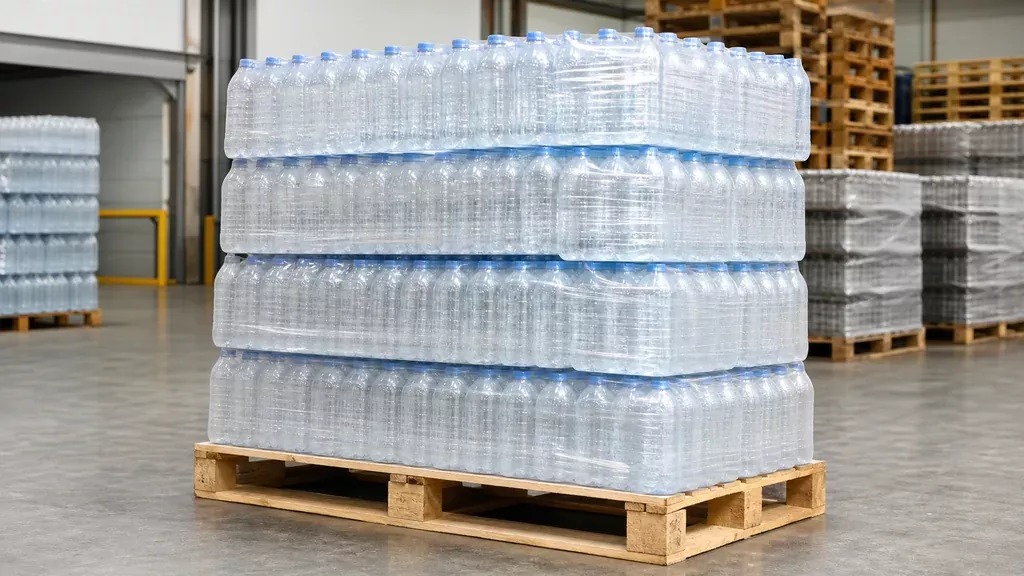
Термоусадочный рукав — материал, из которого формируется групповая упаковка бутылок: та самая «плёночная пачка» по 6, 9 или 12 единиц, в которой продукция едет на паллете и попадает в торговую точку. Задача упаковки утилитарна — удержать блок бутылок вместе при погрузке и транспортировке, защитить от пыли и упростить учёт.
Разберём, что представляет собой рукав, чем он отличается от других форм плёнки и как настраивается участок групповой упаковки.
Что такое термоусадочный рукав
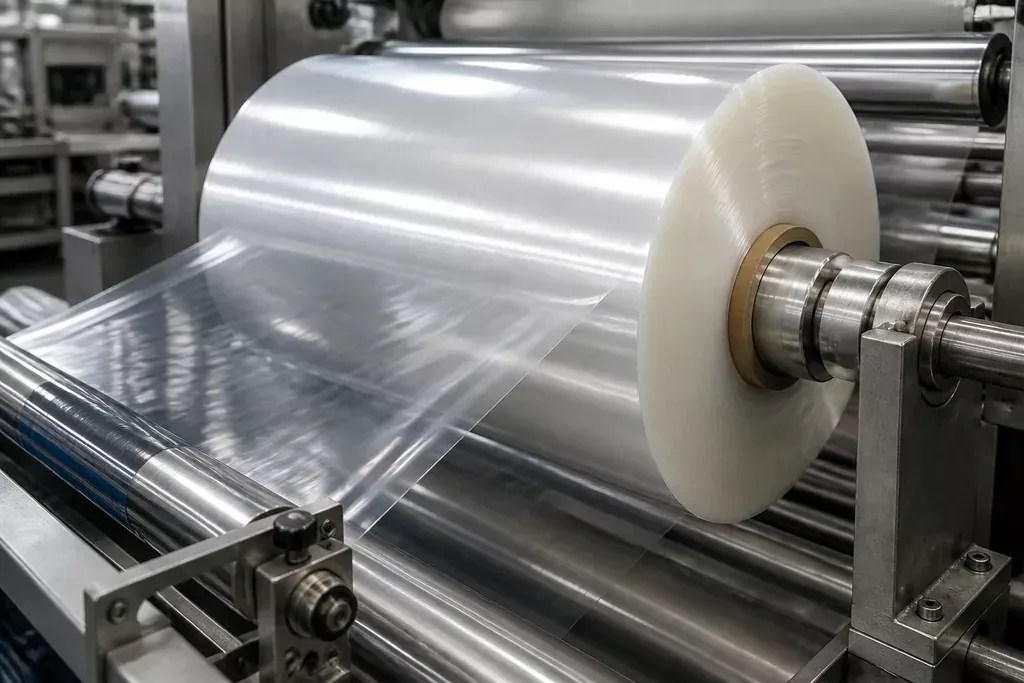
Это полиэтиленовая плёнка, сложенная в виде рукава — двухслойного полотна, у которого края соединены. При производстве плёнку ориентируют — растягивают в нагретом состоянии, задавая ей «память формы». При последующем нагреве в тоннеле материал стремится вернуться к исходным размерам и плотно обтягивает блок продукции.
Ключевые характеристики материала:
- Толщина — определяет прочность упаковки и расход; для групповой упаковки бутылок применяются плёнки в диапазоне десятков микрон;
- Коэффициент усадки — насколько плёнка сокращается по продольному и поперечному направлениям;
- Соотношение усадки по осям — от него зависит, ровно ли ляжет упаковка;
- Прозрачность и глянец — влияют на товарный вид;
- Наличие перфорации — обеспечивает выход воздуха при усадке.
Рукав, полурукав и полотно: в чём разница
| Форма материала | Конструкция | Применение |
|---|---|---|
| Рукав | Замкнутый по обеим кромкам | Обёртывание блока с двух сторон, обе боковые стороны открыты |
| Полурукав | Сложен пополам, одна кромка открыта | Упаковка с поддоном или лотком |
| Полотно | Однослойная плёнка | Обёртывание с последующей сваркой шва |
Для групповой упаковки бутылок наиболее распространён рукав: блок продукции проходит сквозь него, плёнка отрезается и сваривается, после чего пачка отправляется в тоннель усадки. Боковые стороны остаются открытыми — это нормально и даже полезно, поскольку обеспечивает вентиляцию и позволяет видеть содержимое.
Как работает участок групповой упаковки
Технологическая цепочка выглядит так:
- Группировка. Поток бутылок с конвейера делится на дорожки и формируется в блок нужной конфигурации — например, три ряда по два или четыре ряда по три.
- Обёртывание. Блок проталкивается сквозь развёрнутый рукав плёнки.
- Отрезка и сварка. Нагретый нож отрезает плёнку и одновременно сваривает шов позади блока.
- Усадка. Пачка проходит через термотоннель, где горячий воздух вызывает усадку плёнки.
- Охлаждение. На выходе из тоннеля упаковка обдувается, плёнка фиксирует форму и набирает прочность.
Этап охлаждения часто недооценивают: если пачки складывать сразу после тоннеля, плёнка ещё пластична, и упаковка деформируется под весом верхних рядов.
Настройка термотоннеля
Тоннель — узел, который определяет и качество упаковки, и расход энергии. Основные регулируемые параметры:
| Параметр | На что влияет | Признак неверной настройки |
|---|---|---|
| Температура | Полнота усадки | Слишком низкая — рыхлая упаковка; высокая — прожоги и разрывы |
| Скорость транспортёра | Время нахождения в зоне нагрева | Быстро — недоусадка; медленно — перегрев |
| Распределение потоков воздуха | Равномерность усадки | Неровные торцы, «уши» по углам |
| Обдув после тоннеля | Фиксация формы | Деформация при штабелировании |
Практический подход к настройке: параметры подбираются под конкретную плёнку и конфигурацию блока, после чего сохраняются как рецепт. При смене поставщика плёнки настройки проверяют заново — материалы с одинаковой заявленной толщиной могут иметь разные характеристики усадки.
Типичные дефекты упаковки
- «Уши» на торцах. Излишек плёнки в углах, не подвергшийся полной усадке. Причина — избыточная ширина рукава или неравномерный обдув.
- Разрывы на кромках бутылок. Плёнка слишком тонкая для данной конфигурации либо температура завышена.
- Рыхлая пачка. Недостаточная температура или скорость выше оптимальной — блок рассыпается при погрузке.
- Расхождение шва. Загрязнён или изношен сварочный нож, недостаточная температура сварки.
- Матовость и мутность. Перегрев плёнки, ухудшающий товарный вид.
- Вздутие. Отсутствие перфорации — воздух не выходит из-под плёнки.
Расчёт расхода плёнки
Ширина рукава определяется размерами блока: она должна охватывать периметр с учётом усадки. Слишком широкий рукав даёт избыток материала и «уши», слишком узкий — не закрывает блок или рвётся.
При планировании закупки учитывают:
- количество упаковок в смену и длину отреза на одну упаковку;
- технологические потери при заправке рулона и переналадке;
- отбраковку по дефектам упаковки;
- запас на случай изменения конфигурации блока.
Толщина плёнки — предмет отдельного анализа. Переход на более тонкий материал снижает расход, но требует проверки: упаковка должна выдерживать штабелирование на паллете и транспортировку без разрывов.
Хранение материала
Плёнка чувствительна к условиям склада. Рулоны хранят в горизонтальном положении на стеллажах или вертикально на торце в зависимости от рекомендаций производителя, при стабильной температуре и вдали от отопительных приборов.
Промёрзший или перегретый материал меняет характеристики усадки, и настройки тоннеля перестают давать прежний результат. Рулоны, привезённые с холода, выдерживают в цехе до выравнивания температуры.
Термоусадка и альтернативы
Групповая упаковка может выполняться не только термоусадочным рукавом:
| Способ | Преимущества | Ограничения |
|---|---|---|
| Термоусадочный рукав | Плотная фиксация, низкий расход материала, прозрачность | Требуется тоннель и энергия на нагрев |
| Картонный лоток с плёнкой | Повышенная жёсткость, защита нижнего ряда | Дополнительный расходный материал |
| Гофрокороб | Максимальная защита, удобство штабелирования | Выше стоимость и объём упаковки |
| Обвязка лентой | Минимальный расход | Нет защиты от загрязнений |
Для бутилированной воды и безалкогольных напитков термоусадочный рукав остаётся базовым решением: он сочетает низкий расход материала с достаточной прочностью блока. Оборудование для такой упаковки представлено в разделе автоматических термоупаковщиков.
Что учесть при подборе оборудования
Для расчёта участка групповой упаковки нужны: формат и размеры бутылки, требуемые конфигурации блока, производительность линии, наличие места под тоннель и охлаждающий участок, а также требования к внешнему виду упаковки.
Отдельно уточняется возможность переналадки: если ассортимент включает несколько форматов, машина должна перестраиваться под разные конфигурации блока без длительной остановки.
ООО «Промгарант» поставляет термоупаковочное оборудование для групповой упаковки, подбирает конфигурацию под формат тары и производительность линии, выполняет монтаж, пусконаладку и обучение операторов. Ознакомиться с решениями можно в разделе термоупаковщиков, с составом работ — в разделе услуг.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


