
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Термоусадочная плёнка для групповой упаковки: виды и подбор
Что такое термоусадочная пленка и как она работает на линии
Термоусадочная пленка фиксирует группу бутылок или банок в единый блок: рулон разматывается, полотно оборачивается вокруг пакета, продольный и поперечный швы закрывают контур, затем пакет проходит туннель, где полимер нагревается и сжимается, обжимая тару со всех сторон. Сжатие идет за счет ориентации макромолекул, заложенной при вытяжке полотна: при нагреве выше температуры размягчения ориентация снимается, и пленка стремится вернуться к исходным размерам. Обжим должен быть равномерным, иначе блок «ведет», а на углах появляются разрывы. Температура в туннеле и скорость конвейера подбираются парой, по фактическому качеству шва и плотности обхвата.
Полимеры ведут себя по-разному. ПВХ усаживается при 120–160 °C, дает хороший обжим сложных контуров, но требует вентиляции из-за выделений. ПЭНП работает при 160–200 °C, прочен на разрыв, но усадка ниже и хуже держит углы. ПОФ сшитый усаживается при 140–170 °C, дает высокую и почти симметричную усадку, устойчив к проколам преформой. ПП жёстче, срабатывает при 150–170 °C, хорош для тяжелых пакетов. Толщина обычно 15–40 мкм, усадка 40–75% в продольном и поперечном направлении.
Что означает продольная и поперечная усадка
Продольная усадка сжимает пакет по ходу движения полотна, поперечная по ширине рукава. Разница между ними определяет, как ляжет шов и не оголит ли горловину. Для высоких ПЭТ бутылок важнее поперечная, для низких банок обе.
Виды термоусадочной пленки: сравнение по свойствам
ПОФ (полиолефиновая) термоусадочная пленка держит усадку в широком диапазоне температур, примерно от 140 до 170 °C, и дает прочный шов при групповой упаковке банок и бутылок. Оптика высокая: прозрачность и глянец сохраняются после туннеля, что важно для витринной выкладки. ПВХ усаживается быстрее и при более низких температурах, поэтому подходит для хрупкой тары, но при контакте с жирными продуктами требует барьерного слоя. ПЭНП дает мягкую облегающую упаковку для тяжелых групп, а ПП применяют там, где нужна жесткость и стойкость к истиранию.
Совместимость с оборудованием зависит от толщины полотна и типа подачи:
- ПОФ: 15–25 мкм, стабильна на высоких скоростях, не липнет к ножу.
- ПВХ: 12–20 мкм, требует точной настройки температуры туннеля, иначе прожог.
- ПЭНП: 30–80 мкм, нужна мощная подача и удлиненный туннель для прогрева.
- ПП: 20–40 мкм, хорошо держит форму, но менее эластична на углах тары.
- Скорость линии подбирают под пленку: на автоматических термоупаковщиках параметры усадки задаются отдельно для каждого типа.
Подбор пленки под продукт и формат тары
При подборе термоусадочной пленки сначала считают массу блока, высоту бутылки и число рядов в пакете. Чем тяжелее группа и выше тара, тем больше нужна толщина: для легких блоков воды и напитков обычно хватает 12–20 мкм, для масла в стекле и бытовой химии берут 20–35 мкм. Ширина рукава складывается из периметра блока и запаса на шов, типовой диапазон 300–600 мм, но под конкретную компоновку его считают отдельно. Перед закупкой стоит прогнать образец через термоусадочный туннель вместе с конвейерами и комплектующими, которые подают блоки: скорость ленты и зона нагрева влияют на качество обхвата не меньше самой пленки.
| Тип пленки | Толщина, мкм | Температура усадки, °C | Прочность | Совместимость с ПЭТ | Типичное применение |
|---|---|---|---|---|---|
| ПОФ | 15–25 | 140–160 | высокая | хорошая | вода, напитки |
| ПВХ | 15–30 | 120–150 | средняя | ограниченная | напитки, масло |
| ПЭНП | 20–40 | 150–180 | средняя | хорошая | бытовая химия |
| ПП | 18–30 | 140–165 | высокая | хорошая | напитки, масло |
| Многослойная соэкструзионная | 12–25 | 130–160 | высокая | хорошая | вода, масло, химия |
ПЭТ бутылка и стекло ведут себя при усадке по-разному: стекло держит форму и не боится плотного обхвата, а ПЭТ тара при перегреве деформируется, поэтому температуру и время держат в узком коридоре. Банка требует более широкого рукава и ровной подачи, иначе пакет перекашивает. Дальше учитывают логистику: если блоки ставят на паллету в несколько ярусов, пленку берут с запасом по прочности на разрыв и проверяют штабелирование на месте. Зависит от продукта и формата тары, универсальной цифры нет.
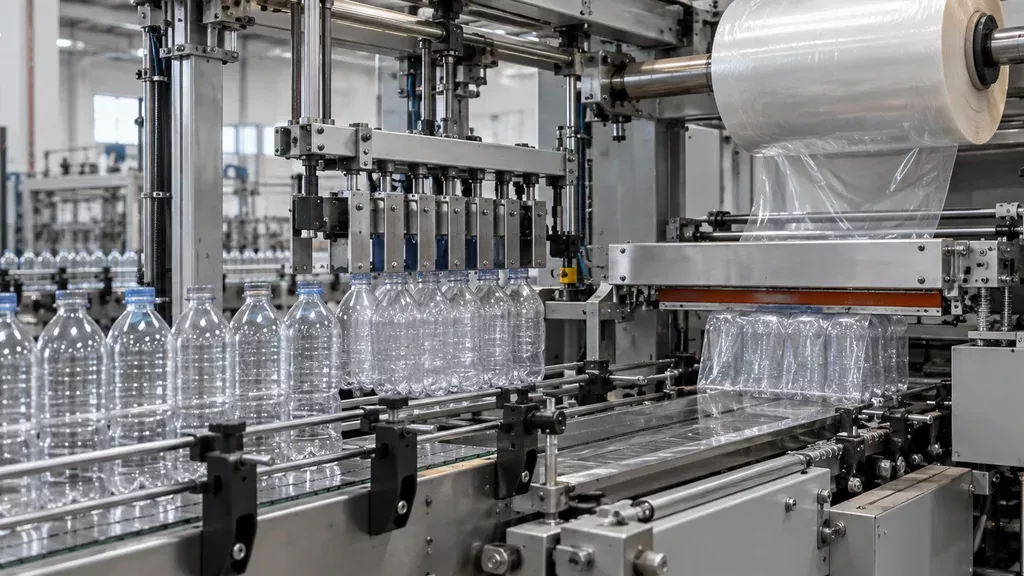
Оборудование для упаковки в термоусадочную пленку
Упаковочный модуль собирается из подающего конвейера, группирующего механизма, оберточного узла, термотуннеля и системы охлаждения. Конвейер синхронизирован с накопительным столом розлива, группирующий механизм выставляет ряды и слои по заданной схеме (2×3, 3×4 и так далее), оберточный узел заворачивает блок и режет полотно. Производительность каждого узла берут на 10–15 % выше номинала розлива, иначе накопители работают рывками.
Термотуннель настраивают под конкретную термоусадочную пленку: температура по зонам обычно 140–200 °C, скорость воздуха регулируется частотным приводом, время пребывания задается скоростью транспортера и длиной камеры. ПЭТ тара требует мягкого режима, иначе бутылка деформируется у горла. Синхронизацию с линией розлива проверяют на переходных режимах: останов, пуск, смена формата.
Чек-лист перед покупкой и типичные ошибки на площадке
До заказа партии запросите у поставщика протокол испытаний: толщину в мкм, плотность, прочность при растяжении, ударную вязкость, температуру начала усадки. Попросите рулон на пробный прогон и проверьте его на своей таре и своём оборудовании. Паспортные данные не всегда совпадают с поведением плёнки на конкретной линии.
Усадку замеряйте по факту: отметьте на образце базу 100 мм, прогоните через туннель и сравните. Недогрев даёт вялый обжим и морщины, перегрев ведёт к разрывам и деформации тары. Что ещё проверить перед покупкой:
- Стабильность продольного и поперечного шва на разрыв при нагрузке.
- Отсутствие морщин и «пузырей» на углах блока после усадки.
- Равномерность прогрева по всей ширине туннеля, замер термопарой.
- Скорость конвейера, согласованную с временем прогрева плёнки.
- Кромку рулона: задиры и разнотолщинность рвут полотно на размотке.
Типичная ошибка на площадке: выставляют температуру туннеля «на глаз» и компенсируют морщины скоростью. Работает не всегда. Настройку ведут от минимальной температуры с шагом 5 °C, фиксируя усадку и качество шва на каждом режиме.
Обслуживание, хранение пленки и модернизация узла упаковки
Условия хранения и регламент обслуживания узла упаковки
Рулоны термоусадочной пленки хранят в закрытом помещении при 5–25 °C и относительной влажности не выше 70 %, вдали от нагревательных приборов и прямого солнца: на торцах рулона не должно быть затяжек и белесых полос, иначе при размотке пленка рвется. В неотапливаемом складе с перепадом температур полиэтиленовые рулоны набирают влагу, и на термотуннеле появляется конденсат, который дает локальный недогрев. Поставочная тара вскрывается непосредственно перед заправкой, рулон подвешивается на оправку без перекоса и прижима к роликам.
Регламент ТО термоусадочного узла включает еженедельную чистку нагревателей и отражателей от нагара и полимерной пыли, проверку термопар и калибровку зон, контроль натяжения конвейерных ремней и состояния ножей. Ножи меняются по износу кромки, обычно при появлении ворса на резе, а не по календарю. Работает не всегда одно: при смене формата тары чаще требуется замена оснастки и перестройка зон, чем ремонт узла. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку, а также модернизацию действующих линий.
Вопросы и ответы
Можно ли одной плёнкой упаковывать и ПЭТ бутылки, и стекло?
Технически можно, но с оговорками. Стекло тяжелее, требует более плотной стяжки, поэтому обычно берут плёнку с большей усадкой и толщиной от 60 мкм. Для ПЭТ хватает 40–50 мкм, а избыточная толщина на хрупкой таре даёт лишнее давление и риск боя. Если линия переключается между стеклом и ПЭТ регулярно, проще держать два рулона и перенастраивать туннель.
Какую толщину плёнки брать под блок из шести бутылок 1,5 л?
Для шести бутылок 1,5 л в ПЭТ рабочий диапазон 45–55 мкм. Тоньше 40 мкм блок получается «жидким», углы рвутся при обтяжке. Толще 60 мкм усадка идёт медленнее, туннель не успевает прогреть полотно на скорости, и на выходе появляются складки. Конкретную цифру подбирают по массе блока и скорости линии, обычно в диапазоне 15–25 упаковок в минуту.
Почему плёнка рвётся сразу на выходе из туннеля?
Чаще всего причина в перегреве: температура в зоне усадки выше 180 °C, полотно перетягивается и лопается по кромке. Второй вариант — слишком быстрое протягивание, плёнка не успевает остыть и тянется с усилием. Проверьте также натяжение на размотке и состояние ножей отрезного узла. Иногда виноват сам материал с низким содержанием сополимера, тогда помогает только смена партии.
Как проверить качество плёнки до закупки партии?
Запросите у поставщика отрезок рулона и прогоните его на своём туннеле при рабочей температуре. Оцените усадку по обоим направлениям (продольная обычно 60–75 %, поперечная 15–25 %), равномерность помутнения и отсутствие проколов на просвет. Хороший признак — ровный шов при запайке без белых разводов. Если после остывания блок «дышит» и углы отходят, партия вам не подойдёт.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


