
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Технологическая линия розлива: состав, запуск, переналадка
Что входит в технологическую линию розлива
Технологическая линия розлива начинается с водоподготовки и участка приготовления продукта: фильтрация, умягчение, обратный осмос, затем смешение, деаэрация, насыщение газом. Далее идут пастеризация или стерилизация, розлив и дозирование, укупорка, этикетировка, упаковка в термоусадочную плёнку или гофрокороб. Замыкают схему транспортеры, накопители, КИПиА и автомат управления.
Подготовка воды, пастеризация, транспортеры, накопители и управление обычно общие для разных продуктов. Меняются узел розлива под тару и продукт, дозатор, тип укупорки и этикетировки. Границы линии стыкуются с участком подготовки тары: выдув или ополаскивание ПЭТ бутылки, мойка стекла, подача крышки.
Производительность и формат тары: как выбрать режим
Режим работы технологической линии задаётся форматом тары и требуемой производительностью. Линейные дозаторы обычно применяют до 3000 бут/ч, на 1-2 позициях, при спокойном продукте и стабильной геометрии тары. Ротационный автомат нужен от 6000 бут/ч и выше: он держит темп на ПЭТ бутылке, ПЭТ банке, стекле и канистре до 10-20 л. Между этими диапазонами выбор зависит от вязкости, пенообразования и допуска по объёму. Подобрать комплектацию под свой продукт и помещение удобно через каталог линий розлива.
- Линейный объёмный дозатор: вода, соки без мякоти, до 3000 бут/ч, тара от 0,5 до 1,5 л.
- Ротационный: от 6000 бут/ч, розлив по уровню или объёму, синхронно с укупором.
- Весовой: вязкие продукты, масла, бытовая химия, канистры, погрешность от 0,2 %.
- ПЭТ преформа под выдув: связка выдува и розлива по темпу, иначе буфер и потери.
Погрешность дозирования на практике означает долю перелива или недолива на партии. Для питьевой воды обычно держат ±1 % от номинала, для масла и химии допуск шире, зависит от продукта и формата тары.
Требования к помещению и инженерным системам
До закупки проверяют планировку и энергоносители. Под технологическую линию розлива нужны площади под накопители тары и готовой продукции, высота потолка обычно от 3,5 м, зонирование потоков сырья и отходов, нескользящие покрытия полов с уклоном к трапам. Вентиляция обеспечивает воздухообмен и подпор в зоне розлива, сжатый воздух подают с давлением 6–8 бар, точкой росы не выше +3 °C и расходом под число дозаторов. Электрику считают по суммарной мощности приводов, компрессоров и термотоннелей, с заземлением и стабилизацией напряжения.
| Тип дозатора | Подходящие продукты | Производительность | Точность | Когда выбирать |
|---|---|---|---|---|
| Линейный объемный | вода, соки без мякоти | до 3000 бут/ч | ±1–2 % | малые и средние партии |
| Линейный весовой | масла, соусы | до 2000 бут/ч | ±0,5 % | высокая точность дозы |
| Ротационный изобарический | газированные напитки | 3000–24000 бут/ч | ±1 % | высокие тиражи |
| Ротационный гравиметрический | напитки, масла | 4000–20000 бут/ч | ±0,3 % | учёт по массе |
| Дозатор по уровню | прозрачные жидкости | до 6000 бут/ч | ±2 % | простая тара |
| Дозатор для вязких продуктов | масла, кремы | до 3000 бут/ч | ±1 % | высокая вязкость |
| Дозатор для бытовой химии | моющие средства | до 6000 бут/ч | ±1 % | агрессивные среды |
Санитарные зоны делят на розлив, укупорку и мойку, с отделкой поверхностей, устойчивой к дезрастворам. Переналадка под новый формат тары часто требует доработки узлов, здесь помогает модернизация действующего оборудования.
Запуск линии: порядок пусконаладки и обучение
Пусконаладка технологической линии идёт строго по этапам. Сначала монтаж и выверка рам по уровню, затем подключение энергоносителей: воздуха, пара, воды, электрики. После этого прогон без продукта, на холостом ходу, для проверки кинематики и аварийных блокировок. Далее прогон на воде или модельной среде. Дозаторы настраивают по объёму или уровню, укупорочный узел по моменту затяжки, этикетировщик по позиции наклейки, термотоннель по температуре и скорости ленты.
В акт пусконаладки заносят фактические параметры: давление воздуха в барах, момент затяжки, температуру в зонах термотоннеля, скорость конвейера. Эти же значения переносят в журнал линии. Обучение операторов ведут на рабочем месте: пуск, останов, аварийный сброс, смена формата. Наладчиков учат переналадке под другую тару и продукт. Передачу параметров фиксируют письменно.
Переналадка под новую тару или продукт
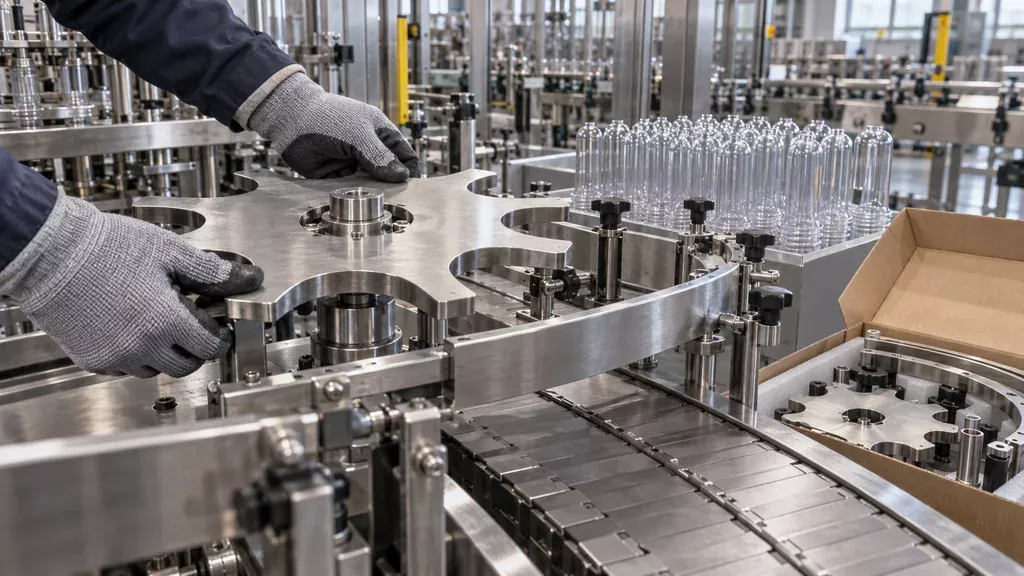
При смене формата меняют сменные части: звёздочки и делительные шнеки, направляющие и прижимные планки транспортеров, форсунки розлива, губки и захваты ориентаторов, упоры накопителей. Комплект зависит от типоразмера тары: переход между близкими форматами часто обходится перенастройкой без замены деталей, а смена, например, ПЭТ бутылки на ПЭТ банку требует полного набора. На технологической линии переналадка обычно занимает от 40 минут до нескольких часов, если узлы выполнены на быстросъёмных креплениях и имеют шкалы или фиксаторы положения.
Смена продукта добавляет промывку продуктопроводов, розливочных клапанов и накопителей, замену уплотнений и проверку совместимости материалов с новым составом. Уплотнения подбирают по рабочим средам и температуре мойки, а после промывки контролируют остатки моющего раствора в первой таре. Отдельная операция: проверка дозирования и уровня на первых бутылках, поскольку вязкость и пенообразование у разных продуктов отличаются.
Чек-лист перед покупкой и приемкой линии
Перед подписанием договора сформируйте техзадание с реальными параметрами: продукт (вязкость, пенообразование, температура), тара (тип, высота, диаметр горла, масса), производительность в бут/ч, точность дозирования в граммах или миллилитрах, давление и расход сжатого воздуха, потребляемая мощность. К техзаданию приложите образцы: 2–3 партии ПЭТ преформы, готовые бутылки, колпачки, этикетку и продукт. Тесты на стенде поставщика или на площадке показывают то, что не видно в опросном листе.
- Прогон на реальной таре: розлив, укупорка, этикетировка, устойчивость бутылки на транспортере.
- Замер точности дозирования на трёх режимах скорости и после двух часов непрерывной работы.
- Проверка ПЭТ преформы: разброс по массе, геометрия горла, склонность к деформации при нагреве.
- Наличие сменных частей и оснастки под перспективную тару, сроки их поставки.
- Регламент ТО, доступность сервиса, условия гарантии и обучение операторов.
Частые упущения выявляются уже на монтаже: не хватает высоты потолка под подающий транспортёр или каплеструйный принтер, компрессор не выдаёт нужный расход при пиковой нагрузке, в помещении нет запаса по вентиляции. Проверьте до покупки, кто отвечает за подготовку площадки и инженерных подводок, иначе технологическая линия встанет на приёмке.
Обслуживание и модернизация действующей линии
Плановое ТО строят по наработке, а не по календарю: мойка контура и проверка форсунок каждую смену, смазка транспортёров и узлов розлива по регламенту производителя, ревизия дозаторов и укупорочного узла раз в месяц. Калибровку датчиков уровня и весов проводят после каждой разборки и мойки, иначе розлив уходит по объёму. Сменные части (клапаны, мембраны, уплотнения, звёздочки) меняют по износу, а не по отказу: ресурс зависит от продукта и моющих средств.
Модернизация технологической линии оправдана, когда узкое место стабильно ограничивает выпуск: замена дозаторов на объёмные или массовые, автоматизация управления, дополнительные накопители перед этикетировщиком, его обновление под новую тару. Если износ локальный, дешевле заменить узел. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку.
Вопросы и ответы
Какая минимальная площадь нужна под линию розлива производительностью до 3000 бут/ч?
Для такой производительности обычно достаточно 80–120 м², но цифра сильно зависит от формата тары и степени автоматизации. Если розлив в ПЭТ бутылку от 0,5 до 1,5 л с автоматической укупоркой и этикетировкой, потребуется зона приёма преформ, выдува, розлива, укупорки, этикетировки и упаковки. При ручной укладке в гофрокороб площадь можно сократить, но вырастет доля ручного труда. Обязательно предусмотрите проходы не менее 1,2 м для обслуживания и санитарной обработки, а также отдельное помещение или зону для мойки инвентаря.
Можно ли на одной линии разливать воду, напиток и растительное масло без полной замены оборудования?
Технически возможно, но с оговорками. Вода и напитки часто требуют асептических условий или горячего розлива, а растительное масло разливают при температуре 60–80 °C и оно агрессивно к некоторым уплотнениям. Потребуется как минимум раздельная мойка и замена уплотнений на маслостойкие, а также перенастройка дозаторов под вязкость. Если планируете переключаться часто, лучше предусмотреть отдельные узлы розлива или хотя бы отдельные продуктовые линии. В реальности большинство производств всё же выделяют отдельную линию под масло из-за санитарных требований.
Сколько занимает переналадка с одной ПЭТ тары на другую и что для этого нужно?
Переналадка с одного формата ПЭТ бутылки на другой обычно занимает от 30 минут до 2 часов. Нужно заменить сменные части: звёздочки, направляющие, делители, форсунки, а иногда и захваты. Также потребуется перенастройка высоты розлива и момента затяжки укупорочной головки. Если линия оснащена быстросъёмными механизмами, время сокращается до 15–20 минут, но это зависит от конструкции конкретного оборудования.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


