
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Стретч-плёнка для паллетирования: виды и расход
Что такое стрейч пленка и как она работает на паллете
Стретч пленка представляет собой растягивающийся упаковочный материал для фиксации груза на паллете. Работает она за счёт предварительного растяжения при намотке: полотно вытягивается, накапливает упругую энергию и после укладки витков стягивает пакет, прижимая слои продукции друг к другу и к поддону. Именно эластичность, а не толщина, определяет усилие удержания. Плёнка 12–15 мкм с хорошей вытяжкой держит паллету плотнее, чем 30 мкм с низким растяжением, и уходит в меньшем расходе.
Как предварительное растяжение влияет на удержание груза
Рабочий диапазон предварительного растяжения составляет 150–300%, типичная толщина 12–35 мкм при ширине 300–500 мм. Экономия идёт не от снижения микрон, а от роста вытяжки: чем выше процент растяжения до разрыва, тем меньше метров плёнки на паллету. Материал с низкой эластичностью рвётся на роликах при попытке вытянуть его на 200%, оператор снижает натяжение, витков уходит больше, и расход растёт.
Виды стрейч пленки: чем отличаются и что выбрать
Стрейч пленка различается по сырью, способу производства и типу намотки, и каждый параметр влияет на поведение рулона на паллете. Первичное сырьё даёт максимальную растяжимость и прозрачность, вторичное дешевле, но теряет прочность на разрыв и мутнеет. Бленд обычно держит баланс между ценой и рабочими свойствами.
Первичная, вторичная и бленд: на что влияет доля вторичного сырья
По способу производства различают casting (плёнка из плоской головки, тянется ровнее и тише на размотке) и blown (рукавная, менее прозрачная, но устойчивее к проколу). Намотка бывает машинная (рулоны от 10 до 30 кг, длина до 1500 м), ручная (1,5–5 кг, для малых объёмов) и джамбо (тяжёлые рулоны под перемотку). Не путайте стрейч для паллетирования с плёнкой для групповой упаковки: у второй меньше растяжимость и иная липкость. На линии стрейч наносится на паллету, которую формирует паллетайзер для готовой продукции, и здесь важна стабильность намотки.
- Первичное сырьё: растяжение до 300 %, высокая прозрачность, для ответственной продукции.
- Вторичное: экономичнее, но разрывная нагрузка ниже, возможны мутность и включения.
- Бленд: доля вторичного обычно 20–50 %, компромисс по прочности и цене.
- Машинная намотка: длинный рулон, стабильное натяжение, для линий от 500 паллет в смену.
- Ручная намотка: короткий рулон, меньшее усилие, для небольших партий и складов.
Как рассчитать расход стрейч пленки на паллету
Формула: периметр, обороты, перекрытие, высота
Расход стрейч пленки считают через длину полотна за цикл. Базовая формула: L = P × N × K, где P это периметр паллеты с грузом, м; N число оборотов платформы или каретки; K коэффициент перекрытия слоев (1,5 при 50% перехлесте, 1,3 при 30%). Высоту учитывают через число проходов по вертикали: полотно должно закрывать груз с запасом 100–150 мм на поддон и 50–100 мм поверху. Для стандартной паллеты 1200×800 мм периметр равен 4 м, высота груза 1200 мм. При натяжении 15–20% и 4 оборотах внизу, 3 вверху и спирали с перекрытием 50% уходит примерно 60–75 м пленки на паллету. Сравните с групповой упаковкой в термоупаковщиках в пленку, где расход считают по площади рукава, а не по оборотам.
| Тип пленки | Толщина, мкм | Предварительное растяжение, % | Для какого оборудования | Особенности применения |
|---|---|---|---|---|
| Первичная машинная | 17–23 | до 250 | полуавтоматы, автоматы | высокая прозрачность, стабильное натяжение |
| Вторичная машинная | 20–30 | до 150 | полуавтоматы | ниже прочность, возможны обрывы |
| Бленд машинная | 15–20 | до 300 | автоматы с предрастяжением | баланс цены и прочности к проколу |
| Первичная ручная | 12–17 | без предрастяжения | ручной ролик | клеится к себе, слабое натяжение |
| Вторичная ручная | 17–23 | без предрастяжения | ручной ролик | для легких и средних грузов |
| Джамбо-рулон | 17–25 | до 300 | автоматические упаковщики | длинный рулон, реже замены |
| Повышенной прочности | 23–35 | до 200 | автоматы, ротационные | для нестабильных грузов и острых кромок |
На практике расход растет из-за перекосов груза, смещения слоев и острых углов тары, которые рвут полотно. Изношенные ролики предрастяжения и загрязненные направляющие дают неравномерное натяжение, приходится добавлять обороты. Нестабильный груз требует больше перекрытия и усилия прижима. Тип пленки, режим упаковщика и квалификация оператора влияют на цифру сильнее, чем ширина рулона.
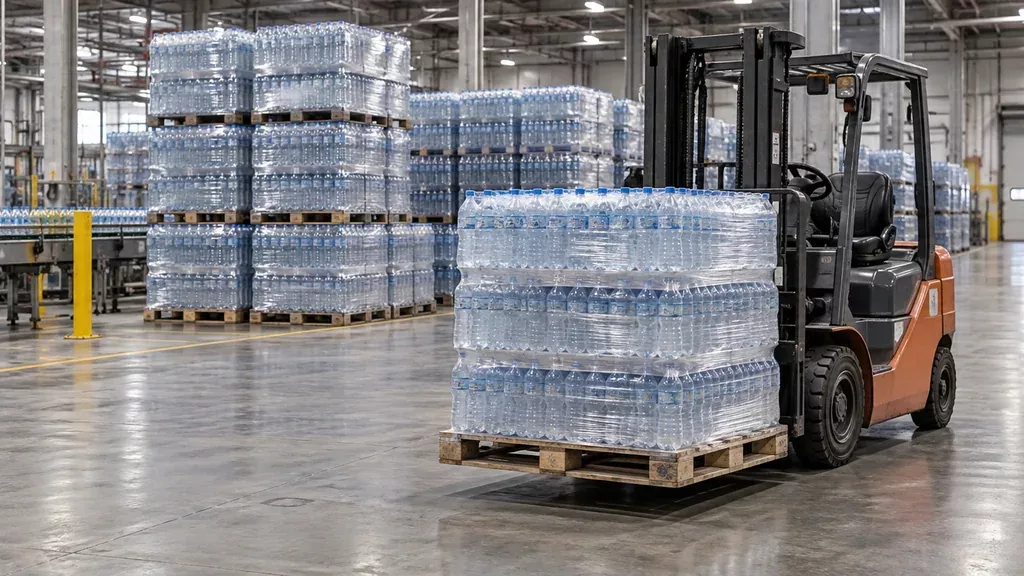
Стрейч пленка в линии розлива: где и как применяется
Паллетирование стоит в конце потока, после того как продукт упакован в термоусадочную плёнку или уложен в гофрокороб и промаркирован. Дальше паллета попадает на участок обмотки, и только потом идёт отгрузка или передача на склад. Место паллетирования жёстко привязано к ритму линии: если упаковщик выдаёт 20 паллет/ч, а обмотчик успевает 12, накопитель перед ним будет переполнен. На практике этот участок становится узким местом, потому что здесь сходятся конвейерное оборудование линии, накопительные столы и сам паллетоупаковщик.
Типы паллетоупаковщиков и требования к плёнке
Паллетоупаковщики делят по степени автоматизации и кинематике. Полуавтомат с поворотным столом: оператор заводит паллету, задаёт программу, обмотка идёт по заданным ярусам, производительность обычно 15–30 паллет/ч и зависит от высоты груза. Автомат с вращающимся кольцом работает без оператора, до 40–60 паллет/ч, требует стабильного подвода паллет и точной подачи плёнки. Роботизированный вариант гибок по геометрии груза, но чувствителен к качеству стретч плёнки и настройке предварительного растяжения.
Что уточнить перед подбором: производительность в паллетах в час, высоту груза вместе с паллетой, тип паллеты (стандарт, евро, нестандарт), массу и устойчивость штабеля. Проверьте совместимость с конвейером: привод, шаг роликов, зона накопления, направление подачи. Иначе обмотчик встанет, а линия будет ждать.
Чек-лист: как проверить пленку перед закупкой
Перед закупкой запросите у поставщика образцы той же партии и паспорт качества с фактическими значениями по пределу прочности при растяжении, относительному удлинению при разрыве и толщине. Смотрите не только номинал, но и допуск: разброс по толщине в пределах рулона обычно и определяет, где плёнка порвётся первой. Уточните тип сырья (первичное или вторичное), диаметр втулки и ширину полотна, условия хранения на складе поставщика.
- Образец рулона той же партии, что пойдёт в поставку, а не выставочный.
- Паспорт качества с прочностью, удлинением и допуском по толщине.
- Данные по диаметру втулки и ширине полотна под вашу паллету.
- Сведения о содержании вторичного сырья в грануляте.
- Условия хранения: плёнка не любит прямого солнца и жары выше 30 °C.
Тест делайте на своей паллете: обмотайте 5–10 грузов по вашей схеме, зафиксируйте число витков и остаток рулона, затем прогоните паллету по реальному маршруту с разгрузкой. После перевозки проверьте смещение слоёв, просадку штабеля и целостность полотна на углах. Шум при размотке сигналит о неравномерной толщине или перетяжке, а слишком тонкая стрейч пленка экономит граммы, но теряет удержание.
Хранение, учет и типовые проблемы при работе со стрейч пленкой
Стретч пленка для паллетирования теряет свойства при неправильном хранении. Оптимально держать рулоны при +5…+25 °C и влажности 40–60 %, в заводской упаковке, на стеллаже или поддоне, не на бетонном полу. Солнце и УФ разрушают полимер: кромка становится хрупкой, рвется по перфорации. Ниже 0 °C пленка «дубеет», натяжение падает, адгезионный слой теряет липкость. Рулон из холодного склада выдерживают в цехе не менее 12 часов.
Учет расхода ведут по массе нетто: взвешивают остатки рулонов или считают число паллет на рулон. Так проще планировать закупку, чем по метражу, который зависит от вытяжки. Расход растет от обрывов, слипания витков и слабого натяжения. Часть дефектов лечится настройкой: обороты каретки, усилие тормоза размотки, число оборотов вокруг паллеты, перекрытие витков. Слипание, расслоение и хрупкость кромки настройками не исправить, пленку меняют. ООО «Промгарант» подбирает паллетоупаковщики под продукт и тару, поставляет их и выполняет монтаж и пусконаладку.
Вопросы и ответы
Можно ли ставить ручную стрейч-плёнку в кассету паллетоупаковщика?
Технически заправить можно, но стабильной работы не будет. Ручная плёнка имеет меньшую толщину и предварительную растяжимость, при натяжении 150–200 процентов она чаще рвётся на кромках тары. Для автомата подбирайте плёнку с показателем предрастяжения от 250 процентов и шириной 500 мм, иначе простои на перезаправку съедят выигрыш в цене.
Какую толщину брать под паллету с ПЭТ бутылками?
Ориентируйтесь на 17–20 мкм для стабильной тары и 20–23 мкм, если бутылка тонкостенная или паллета высокая. Толщина меньше 15 мкм даёт экономию по метражу, но при массе паллеты свыше 600 кг и острых углах поддона растёт обрывность. Для лёгкой тары до 12 кг на бутылку хватает 15–17 мкм при корректной настройке тормоза.
Когда менять ролики натяжения на паллетоупаковщике?
Регламент зависит от интенсивности: при двухсменной работе осматривайте обрезиненные ролики раз в месяц, а меняйте при появлении кольцевых борозд глубиной более 0,5 мм или задиров. Симптом износа простой: плёнка начинает тянуться неравномерно, на полотне идут продольные полосы, а узел не держит заданное натяжение. Профилактическая замена пары роликов раз в 6–12 месяцев дешевле, чем простой линии из-за обрыва.
Влияет ли температура в цехе на расход стрейч-плёнки?
Да, и заметно. При температуре ниже 10 °C плёнка теряет эластичность и рвётся раньше, приходится снижать предрастяжение, а значит увеличивать число витков. При 25 °C и выше полотно становится слишком податливым, натяжение падает и паллета получается рыхлой. Оптимальный диапазон для большинства марок 15–25 °C, при работе в холоде выбирайте плёнку с повышенной ударной вязкостью.
Плёнка рвётся при обмотке паллеты. С чего начать разбор?
Сначала проверьте кромки тары и углы поддона: сколы, заусенцы и торчащие скобы рвут полотно чаще всего. Затем отрегулируйте тормоз каретки и предрастяжение, снизьте его на 10–15 процентов и посмотрите на результат. Если обрыв идёт по всей высоте, дело в самой плёнке или в изношенных роликах, а не в настройках.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


