
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Пищевая нержавеющая сталь в оборудовании розлива: марки и требования
Какая нержавейка считается пищевой
Что значит пищевая: состав, а не название
Пищевая нержавейка определяется не торговым названием, а совокупностью трёх условий: химсостав сплава, обработка поверхности и характер контакта с продуктом. Сплав с нужным составом, но с грубым прокатом или следами межкристаллитной коррозии после сварки пищевым уже не будет. На производстве марку различают по сертификату, искре на заточном круге и реакции на магнит: аустенитные марки слабо магнитятся в отожжённом состоянии и заметно тянутся к магниту после холодной деформации.
В розливе чаще всего встречаются AISI 304, 316 и 321. Это аустенитные стали с разным легированием, и выбор зависит от продукта, среды мойки и температуры. Для воды, соков, растительного масла и большинства бытовой химии обычно достаточно 304. Молибден в составе 316 нужен там, где продукт кислый, солёный или где поверхности долго контактируют с моющими растворами на хлоридах. Марка 321 (титаностабилизированная) применяется в узлах при повышенных температурах, например в теплообменниках и паропроводах.
Шероховатость и геометрия поверхностей
Разливочные клапаны, бункер продукта и продуктопроводы контактируют с жидкостью постоянно, поэтому шероховатость поверхности здесь важнее марки сплава. Пищевая нержавейка с одинаковым химсоставом при разной обработке даёт разную промываемость: на полированной стенке плёнка продукта смывается, в микрорельефе после грубой шлифовки остаётся питательная среда для микрофлоры. Узлы линии розлива на линиях розлива нормируют по Ra, а не по марке стали.
Ориентировочные диапазоны из спецификаций:
- Продуктопроводы и внутренние поверхности бункера: Ra 0,8 мкм и ниже, часто 0,5 мкм.
- Разливочные клапаны, зоны дозирования: Ra до 0,4 мкм, полировка обязательна.
- Участки вне контакта с продуктом (рамы, ограждения): Ra 3,2 мкм и грубее.
- Сварные швы в контуре: зачистка заподлицо, Ra не выше 0,8 мкм, без цветов побежалости.
- Внутренние радиусы гибов: не менее 1,5 диаметра трубы, острые углы недопустимы.
- Уклоны и дренаж: самотёк в сторону слива, без тупиковых отводов и застойных карманов.
На входе проверяют профилометром по образцам-свидетелям или сравнением с эталонными пластинами, наличие сертификата на материал и карту сварных швов. Реальный контроль промываемости прост: после мойки разбирают один клапан и смотрят, остался ли налёт в стыках и под прокладками. Если остался, дело не в марке стали, а в геометрии и зачистке.
Среда и продукт: как они диктуют выбор стали
Коррозионную стойкость пищевой нержавейки определяет не маркировка в сертификате, а сочетание состава продукта, температуры и режима мойки. Кислотность редко разрушает пассивную плёнку: лимонная или яблочная кислота при pH 2,5–3,5 и 20–25 °C для аустенитных сталей безопасна. Опаснее хлориды. Минеральные воды с хлоридом натрия 200–1500 мг/л, соусы, рассолы и дезинфектанты на основе гипохлорита дают локальный питтинг, который на AISI 304 проявляется уже через несколько месяцев в зонах застоя и под прокладками.
Температура усиливает эффект: нагрев до 60–85 °C в CIP-контуре ускоряет коррозию под напряжением и межкристаллитную коррозию в сварных швах. Растительное масло менее агрессивно, но жирные кислоты при 70–90 °C и остатки фосфатидов требуют стабильной поверхности и полной разборки. При подборе запасных частей из пищевой нержавейки сверяйте марку с фактической средой, а не только с диаметром: запчасти для розлива подбирают под конкретный продукт и режим санитарной обработки.
| Марка | Основной состав | Типичные узлы линии | Стойкость к хлоридам | Ограничения |
|---|---|---|---|---|
| AISI 304 | 18% Cr, 8–10% Ni | Рамы, баки, трубопроводы без агрессивных сред | Средняя | Питтинг при хлоридах и нагреве |
| AISI 304L | 18% Cr, 8–10% Ni, C ≤0,03% | Сварные ёмкости, коллекторы | Средняя | Не для рассолов и гипохлорита |
| AISI 316 | 16–18% Cr, 10–14% Ni, 2–3% Mo | Смесители, форсунки, клапаны | Повышенная | Зависит от концентрации и температуры |
| AISI 316L | Аналог 316, C ≤0,03% | CIP-контур, сварные узлы | Повышенная | Дороже, нужен контроль сварки |
| AISI 321 | 18% Cr, 9–12% Ni, Ti | Теплообменники, зоны нагрева | Средняя | Слабее 316 в хлоридных средах |
| Техническая без пищевого допуска | Разный, часто с примесями | Не применяется | Низкая | Не соответствует ТР ТС и СанПиН |
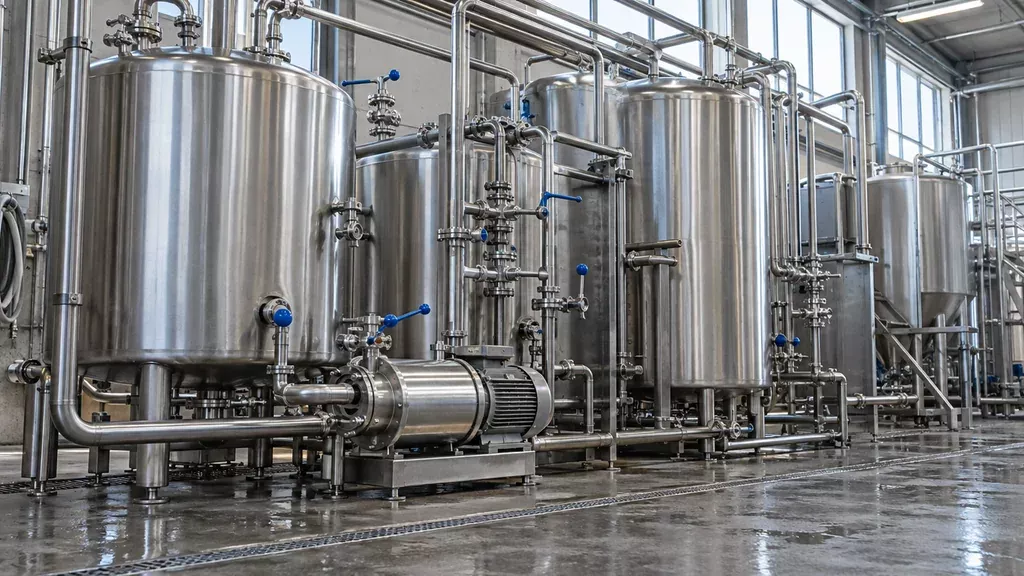
Соединения, арматура и насосы: где чаще всего экономят
Основные потери качества при монтаже линии приходятся на узлы, которые закупают отдельно от основного оборудования. Пищевая нержавейка часто подменяется технической, потому что внешне детали не отличаются. Смотрите на маркировку и документы, а не на блеск металла.
Фитинги и соединения: сертификат на партию
Уточняйте у поставщика марку стали и номер плавки в сертификате на конкретную партию, а не в общей декларации. Для сварных швов в контакте с продуктом обычно нужна зачистка и пассивация; проверьте, входит ли это в объём работ монтажной организации. Уплотнения выбирайте по продукту: для молока и соков одно, для моющих растворов при CIP другое.
В насосах, кранах отбора и датчиках нормируется материал деталей, соприкасающихся со средой: корпус, рабочее колесо, мембрана, уплотнение вала. Если в паспорте указана только группа стали без марки, запрашивайте уточнение письменно. Отсутствие подтверждения по контактным деталям является типичной причиной претензий при проверках.
Чек-лист приёмки оборудования перед покупкой
Приёмка начинается задолго до выгрузки на площадке. Запросите паспорт на каждый агрегат, сертификаты на контактные материалы и протоколы входного контроля металла с указанием марки и плавки. Если поставщик говорит, что документы «пришлют позже», пищевая нержавейка заявлена только на бумаге. Сверьте марки в сертификатах с опросным листом и бирками труб.
Осмотр ведите до подписания акта, при хорошем свете и с фонарём. Смотрите швы, зачистку, крепёж и следы шлифовки в труднодоступных местах.
- Сварные швы: ровные, без цветов побежалости, раковин и подрезов по кромке.
- Внутренние поверхности: однородный матовый тон, без рисок от грубого абразива.
- Крепёж: те же марки стали, что и на продукте, без ржавых подтёков.
- Уплотнения: пищевые, с документом, без запаха резины и следов талька.
- Слив и уклоны: вода уходит самотеком, застойных карманов нет.
На пусконаладке фиксируйте режимы мойки, температуры и время выдержки в журнале, а не «на словах». Обучите оператора снимать и ставить уплотнения, проверять швы после CIP. Заведите акт приёмки с дефектами и сроками устранения. Тогда спорные вопросы решаются по документу, а не по памяти.
Обслуживание и типичные ошибки эксплуатации
Пищевая нержавейка теряет пассивную плёнку от трёх вещей: хлоридов в моющем растворе, застоя влаги в зазорах и чужого металла на поверхности. После каждой мойки линии розлива смотрите остаточную воду: если она держится в сварных швах и тупиках арматуры дольше пары часов, ждите точечную коррозию. Ополаскивание ведут водой с низкой минерализацией, сушку совмещают с продувкой воздухом. Режимы подбирают по продукту, обычно 60–85 °C для щелочных и кислотных сред, с концентрацией и временем по инструкции поставщика химии.
Инструмент тоже влияет на ресурс. Зачистка швов стальной щёткой, работа болгаркой по пищевой поверхности и хранение нержавейки рядом с черметом дают очаги коррозии уже через несколько смен. Для правки и зачистки берут отдельный инструмент из нержавейки или с нейтральной оснасткой, а сварные швы после ремонта зачищают и пассивируют. Ремонт узлов дозаторов и транспортёров лучше поручать тем, кто знает материал. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, ведёт монтаж и пусконаладку, а также выполняет ремонт и модернизацию оборудования.
Вопросы и ответы
Можно ли ставить на линию техническую нержавейку, если она дешевле и внешне такая же?
В контакте с продуктом нельзя. Технические марки (например, 12Х18Н10Т и её аналоги) допускают больше серы и неметаллических включений, сварной шов в зоне розлива получается рыхлым, а в микротрещинах задерживаются остатки продукта и моющего раствора. Под пищевой зоной обычно понимают всё, что омывается продуктом, конденсатом и раствором при безразборной мойке, включая внутренние поверхности трубопроводов и уплотнительные седла. Экономия на металле в этих узлах оборачивается внеплановыми остановками на санитарную обработку.
Чем отличается 304 от 316 и в каких случаях стоит брать более стойкую марку?
304 (аналог AISI 304, отечественный 08Х18Н10) содержит 18% хрома и 8-10% никеля, 316 дополнительно легирован молибденом 2-3%, что резко повышает стойкость к хлоридам. Для питьевой и минеральной воды, соков, растительного масла, сладких напитков обычно достаточно 304. Молибденовую марку имеет смысл ставить там, где продукт или мойка дают хлориды: соусы, маринады, солёные рассолы, некоторые концентраты для бытовой химии, а также в узлах, которые подолгу контактируют с застойной влагой. Решение принимают по составу продукта и по моющему раствору, а не по прайсу.
Какую шероховатость поверхности просить у поставщика для зоны розлива?
Для продукта в пищевой зоне ориентир Ra не грубее 0,8 мкм, для узлов, где возможно налипание (сиропы, пульпа, густые соусы), берут Ra 0,4-0,5 мкм. Для наружных поверхностей рам, ограждений и облицовки достаточно Ra 1,6 мкм, требования к ним ниже. Важно смотреть не только на цифру в паспорте, но и на способ обработки: полировка после сварки, зачистка швов заподлицо, отсутствие заусенцев и пор. Слишком «зеркальная» поверхность в некоторых узлах работает хуже, чем матовая, потому что на ней заметнее царапины от мойки.
Почему пищевая нержавейка на линии всё равно ржавеет?
Обычно дело не в марке, а в условиях: застой продукта в тупиковых участках, хлорированная вода или моющий раствор с активным хлором, контакт с углеродистой сталью (стружка от резьбы, инструмент, стальная щётка) и перегрев при сварке. Достаточно искры от болгарки, чтобы на поверхности осталась частица обычной стали и пошла точечная коррозия. Помогает промывка контура после смены, слив застойных зон, отдельный инструмент для нержавейки и контроль концентрации моющего раствора. Если очаги появляются системно, проверяют марку металла и качество сварных швов.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


