
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Персонал цеха розлива: состав смены и обучение
Состав смены цеха розлива и кто за что отвечает
Минимальный состав смены на линии до 6000 бут/ч обычно 3-4 человека: оператор розлива, оператор укупорки, оператор этикетировки и упаковщик, функции наладчика и слесаря КИПиА закрывает дежурный по цеху. На линиях 12000 бут/ч и выше смена растёт до 6-8 человек: добавляются оператор упаковки в термоусадочную плёнку, кладовщик тары и наладчик, закреплённый только за этой линией. Для ПЭТ тары и стекла состав почти одинаков, но стекло требует больше ручных операций на паллетоукладке, а ПЭТ бутылка и ПЭТ банка чаще идут с автоматическим выдувом и групповой упаковкой, что снижает потребность в людях.
Зоны ответственности разводятся жёстко, иначе на стыке операций теряется брак. Оператор розлива ведёт дозаторы, уровень и температуру продукта, оператор укупорки отвечает за момент затяжки и герметичность, оператор этикетировки за точность наклейки и расход клея или ленты. Наладчик переналаживает линию под новый формат, технолог контролирует параметры продукта и санитарию, слесарь КИПиА обслуживает датчики и пневматику, кладовщик тары ведёт приём и выдачу преформ и бутылки. Персонал обучают под конкретные операции, а не «в целом по линии».
Требования к оператору розлива: навыки и допуск к работе
Оператор розлива на линии до 6000 бут/ч ведёт несколько операций: настройку дозатора под продукт, контроль уровня наполнения, работу с CIP-мойкой. Настройка начинается с вязкости и температуры: для воды и соков режимы розлива отличаются по времени открытия клапана, для масла важна стабильность подачи насоса. Уровень наполнения контролируют по ГОСТ или ТУ, отклонения фиксируют в журнале. Работа с CIP-мойкой требует понимания концентрации раствора, температуры и времени цикла, иначе смыв продукта будет неполным.
- Настройка дозирующего узла под вязкость и температуру продукта.
- Контроль уровня наполнения по ГОСТ или ТУ, запись отклонений в журнал.
- Запуск и ведение цикла CIP-мойки с контролем концентрации и температуры.
- Считывание показаний манометров, работа с оборудованием под давлением.
- Ведение журнала параметров смены: давление, температура, объём наполнения.
Допуск к работе на оборудовании под давлением требует аттестации по правилам промышленной безопасности, гигиеническое обучение и медосмотр проводят по СанПиН 2.3.4.3359-16 и ТР ТС 021/2011. Операторы участвуют в подготовке линии к плановому техобслуживанию и взаимодействуют с сервисной службой при отклонениях. Типичные ошибки новичков: перелив из-за неверной настройки клапана, пропуск записи параметров, нарушение времени выдержки при мойке.
Обучение персонала: сроки, этапы и содержание программы
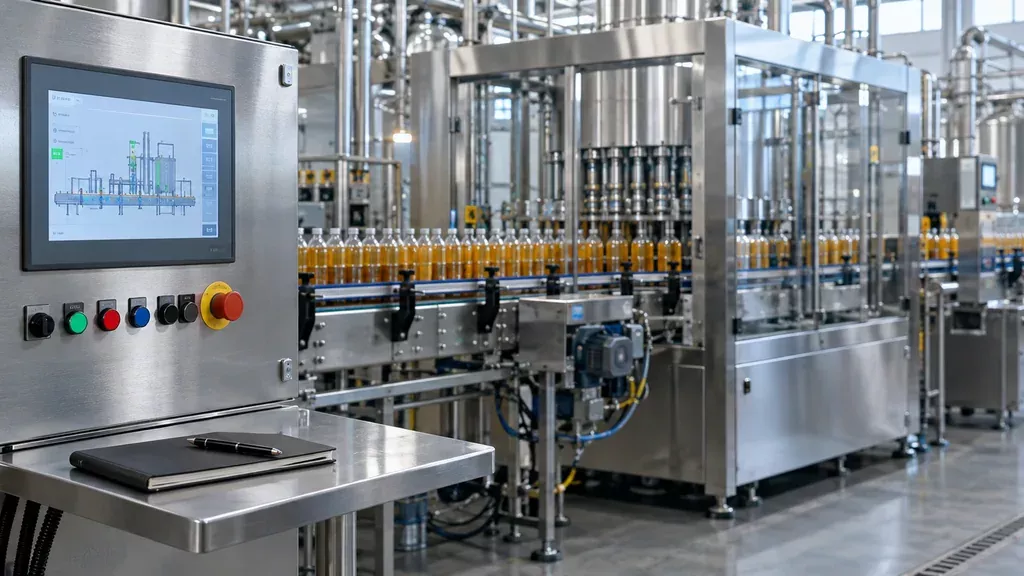
Программа обучения строится вокруг конкретной машины, а не «в целом по отрасли». Сначала теория: кинематика розлива и укупорки, настройка дозирующих узлов, давление в линиях продукта и воздуха, работа транспортёров и накопителей. Затем человек осваивает этикетировку и бракераж, где ошибки видны сразу по готовой ПЭТ бутылке. Ориентировочно ввод оператора занимает от одной до четырёх недель, срок зависит от автоматизации линии и формата тары. Ниже видно, как масштаб линии влияет на состав смены и на то, сколько людей нужно обучить. Тип линии розлива из каталога линии розлива определяет и глубину программы.
Содержание по узлам разбито на модули: розлив и дозирование, укупорка, этикетировка, транспортная система, бракераж. Каждый модуль проходит три этапа: теория и устройство, работа на холостом ходу, работа под наблюдением наставника, затем самостоятельная смена. На этапе пусконаладки новый оператор учится быстрее: он видит разборку и сборку узлов и первые пуски. Контрольные точки фиксируют в журнале, допуск к самостоятельной работе дают после устойчивого выполнения операций без замечаний.
| Производительность линии | Минимальный состав смены | Ключевые роли и зоны ответственности |
|---|---|---|
| до 2000 бут/ч | 2–3 человека | оператор розлива и укупорки, подсобный рабочий, укладка в тару |
| 2000–6000 бут/ч | 3–4 человека | оператор розлива, оператор этикетировки, упаковщик, наладчик |
| 6000–12000 бут/ч | 4–6 человек | операторы розлива и укупорки, этикетировки, бракераж, наладчик |
| 12000–24000 бут/ч | 6–8 человек | по оператору на ключевой узел, бракераж, наладчик, учёт тары |
| линии с ручной укладкой в гофрокороб | плюс 1–2 человека | укладка, контроль даты и партии, подача гофротары |
| линии с автоматической упаковкой в плёнку | без прироста | настройка термоусадки, контроль шва, обслуживание упаковщика |
| линии с розливом в стекло | плюс 1 человек | контроль боя и мойки, бракераж, безопасность на транспортёрах |
Практический чек-лист: как организовать смену и обучение без остановок
Перед вводом новой смены проверьте площадку: работает ли аварийная остановка на пульте и у дозатора, читаются ли надписи на трубопроводах, хватает ли тары под брак и смывку. Персонал заступает только после пробного пуска с новой расстановкой ролей. Обычно достаточно одной смены в режиме наставника, чтобы увидеть узкие места. Если линия новая, сначала прогоните партию без продукта, потом с продуктом, затем выводите людей в штатный график.
- Инструкции по рабочим местам вывешены у каждого поста, с датой пересмотра и подписью технолога.
- Журналы: сдачи смены, мойки и дезинфекции, параметров розлива, учёта брака и простоев.
- Допуски операторов оформлены письменно, с указанием, к каким операциям человек допущен.
- Аптечка, средства индивидуальной защиты и запас расходников проверены до старта.
- Список контактов: механик, технолог, электрик, кто из них дежурит в ночную смену.
Передачу смены фиксируйте письменно: остаток преформы и колпачков, показания счётчика, недоливы за смену, открытые заявки на ремонт, состояние фильтров и сиропной станции. При поломке оператор останавливает линию сам, если есть риск травмы, порчи продукта или разлива. Решение о возобновлении принимает механик или технолог после устранения причины, а не старший смены по опыту. Типичные ошибки: обучение «в процессе» без наставника, устные распоряжения вместо записей, отсутствие права на остановку у оператора.
Типовые ошибки при подборе и обучении производственного персонала
Совмещение ролей без расчёта времени
Классическая ошибка при подборе персонала: на одного оператора вешают две машины, розлив и укупор, исходя из того, что «циклы короткие». Время на переход между постами, контроль уровня и подсыпку пробки никто не считал. При производительности 6000 бут/ч оператор не успевает реагировать на оба узла. Итог: брак по уровню, срывы момента затяжки крышки, простои по срабатыванию датчиков.
Вторая ошибка: экономия на наставнике при вводе новичка и отсутствие журналов параметров на рабочем месте. Новичок учится у такого же новичка, настройки укупорочного узла никто не фиксирует, при смене продукта или тары всё подбирается заново. Растёт расход продукта, копится бой тары, а причина простоев ищется после смены. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладочные работы, а также обучение персонала работе с конкретной линией.
Вопросы и ответы
Сколько человек нужно в смену на линию розлива 6000 бут/ч?
Для линии такой производительности типовой состав смены: оператор розлива, оператор укупорки или этикетировки (если участки разнесены), оператор ПЭТ выдува при собственной выдувке преформ, наладчик и подсобный рабочий на подаче тары и упаковке. Итого обычно 4–6 человек, точное число зависит от степени автоматизации, формата тары и того, совмещены ли участки. Дополнительно учитывайте технолога или мастера смены и слесаря КИП, которые могут обслуживать несколько линий.
Можно ли обучить оператора розлива за неделю?
За неделю реально подготовить оператора только к работе на конкретном автомате под наблюдением наладчика: запуск, останов, заправка тары, контроль уровня и герметичности, ведение журнала. Самостоятельные решения по настройке дозаторов, синхронизации конвейера и устранению мелких отказов требуют обычно 1–3 месяцев практики. Планируйте обучение в два этапа: теория и инструктаж до пусконаладки, затем работа с наставником.
Нужен ли отдельный наладчик, если линия автоматическая?
На автоматической линии наладчик нужен, но не обязательно в каждую смену: его задачи — переналадка под другой формат тары, замена быстроизнашиваемых элементов, корректировка дозаторов и укупорочного узла, разбор отклонений по качеству. Если номенклатура стабильна и формат не меняется, функции наладчика часто совмещает старший оператор с соответствующим допуском. В любом случае должен быть доступ к специалисту по вызову, иначе простой из-за мелкой неисправности затягивается.
Какой документ подтверждает допуск оператора к работе на линии?
Основной документ у оператора: удостоверение или запись в журнале инструктажа по охране труда и пожарной безопасности на рабочем месте, а также запись в журнале по эксплуатации оборудования. На пищевом производстве дополнительно оформляют личную медицинскую книжку с пройденным медосмотром и гигиеническим обучением, а для работ с электрооборудованием и сосудами под давлением нужны удостоверения по соответствующим правилам. Внутренний приказ о допуске конкретного сотрудника к конкретному рабочему месту закрывает вопрос для проверяющих.
Что делать, если обучение персонала не провели при пусконаладке?
Сначала зафиксируйте перечень операций, которые персонал не освоил, и запросите у поставщика оборудования программу обучения и инструкцию по эксплуатации на русском языке. Затем организуйте обучение на месте: либо специалист поставщика, либо внутренний наставник проходит с операторами запуск, останов, переналадку и типовые неисправности по чек-листу. Параллельно оформите журналы инструктажа и приказ о допуске, иначе формально линия работает без подготовленного персонала. Если документация утеряна, запросите её повторно: без паспорта и руководства по эксплуатации обучение будет неполным.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


