- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Типичные ошибки при монтаже производственного оборудования
Почему ошибки монтажа вылезают не сразу, а через месяцы
При пусконаладке проверяют то, что видно и слышно сразу: вращение, герметичность под давлением, работу датчиков, уставки термостатов. Но часть дефектов монтажа производственного оборудования на этом этапе физически не проявляется. Рама, выставленная с остаточными напряжениями, стоит ровно; трубопроводы без нужного уклона держат продукт; анкеры, затянутые неравномерно, не дают вибрации на холостом ходу.
Дальше включается усталость металла и цикличность. Через 3–6 месяцев появляются трещины по сварным швам рамы, застой продукта в «карманах» подающих линий, ослабление крепежа и течи по фланцам, а «времянки» в обвязке начинают травить на термоциклах. Всё это выходит в простой и внеплановый ремонт на первом году работы, когда гарантийные обязательства по монтажу уже формально закрыты.
Основание и геометрия: где чаще всего теряют точность
Основание задаёт геометрию всей линии. Отклонение рамы от горизонтали на 1 мм на метр длины даёт на десятиметровом участке перекос в 10 мм: транспортёры уводят ПЭТ бутылку в сторону, звёздочки и направляющие работают на износ, а высотные отметки розлива и укупорки перестают совпадать. Несущую способность пола и допуски уточняют до подписания договора на монтаж производственного оборудования, а не когда машины уже на площадке.
Проверяют лазерным нивелиром по контрольным точкам рамы, обычно с шагом 1–2 м, фиксируя отклонение в миллиметрах. Что уточнять заранее:
- Ровность основания: допустимое отклонение по горизонтали на метр длины рамы.
- Несущая способность пола под вес узлов с продуктом и тарой.
- Толщина и армирование плиты, наличие деформационных швов под оборудованием.
- Высотные отметки чистого пола относительно проекта линии.
- Точки анкеровки и возможность устройства виброопор.
Если цех сдавали «под чистовой пол» уже после поставки, отметки часто не совпадают с проектом: выравнивают раму подкладками и регулировочными опорами либо заливают локальные площадки. Перекосы и вибрации, которые не поймали на монтаже, частью выявляются и устраняются в рамках планового техобслуживания линий по состоянию узлов и крепежа.
Инженерные подключения: вода, воздух, пар, электрика
Сжатый воздух от общецеховой магистрали без осушителя и фильтров, пожалуй, самая частая ошибка при монтаже производственного оборудования. Влага и масло убивают пневмоклапаны, датчики и пневмоцилиндры толкателей за считаные месяцы. Класс чистоты по ISO 8573 подбирают под конкретный узел: для розлива воды и напитков обычно достаточно твёрдых частиц класса 2, влаги класса 3 и масла класса 2, но для участков с открытым продуктом требования жёстче, вплоть до класса 1 по маслу. Точку подключения делают от отдельного ресивера с осушителем, фильтром тонкой очистки и запорной арматурой, а не отводом от цеховой линии. Давление держат в диапазоне, который указывает производитель автомата, обычно 6–8 бар, с реле контроля и манометром на входе.
Вода и пар требуют своих параметров: давление, температуру и расход уточняют по паспорту линии розлива, обвязку ведут с уклонами для слива и компенсаторами на температурных удлинениях, иначе трубопровод рвёт по сварке. Электрика чаще всего проседает по сечению кабеля и заземлению: отдельная линия для сервоприводов, УЗО на группы, контур заземления с проверкой сопротивления, фазировка двигателей до пуска. На линиях розлива разной производительности эти узлы проверяют до подачи продукта.
| Стадия монтажа | Типичная ошибка | Как обнаружить и предотвратить |
|---|---|---|
| Основание пола и анкеровка | Слабый пол, анкера без расчёта на вибрацию | Проверка несущей способности, контроль затяжки анкеров |
| Выверка геометрии и уровня | Перекос рамы, «плывущие» размеры | Нивелир, лазерный уровень, проверка по осям |
| Подключение сжатого воздуха | Воздух без осушителя и фильтров | Манометр, замер точки росы, класс по ISO 8573 |
| Электрика и заземление | Заниженное сечение, нет УЗО, плохой контур | Замер сопротивления, тепловизор под нагрузкой |
| Обвязка продукта и CIP | Нет уклонов и компенсаторов | Испытания под давлением, проверка слива |
| Пусконаладка и обучение | Пуск без пробного розлива | Пробный розлив, инструктаж персонала |
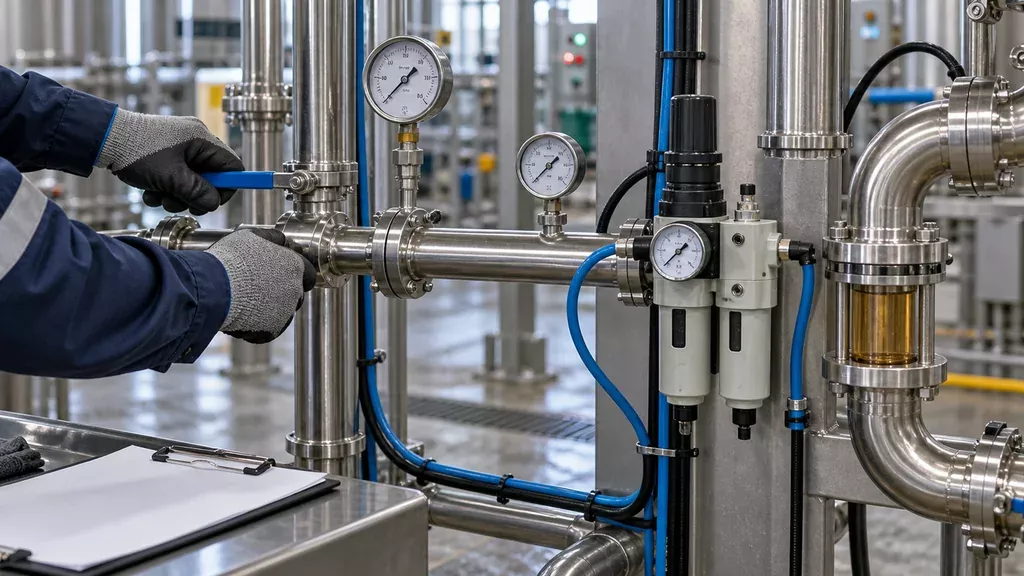
Обвязка продукта и СИП: мелочи, из которых собирается брак
Продуктовый контур собирают из нержавеющей стали марок AISI 304 или 316L, для агрессивных сред берут 316L. Контактные прокладки подбирают под продукт и режим мойки: обычно это EPDM, силикон или FKM, обязательно с пищевым допуском. Соединения до и после дозатора выполняют разъёмными только там, где нужна ревизия, остальное варят. Каждая лишняя прокладка и резьба является местом, где скапливается продукт и развивается микрофлора.
Уклоны продуктопроводов выдерживают в сторону слива, обычно от 1 до 2 градусов, чтобы контур освобождался самотёком. Тупиковые отводы длиннее двух диаметров трубы недопустимы: в них мойка не создаёт нужную скорость. Сварные швы проверяют на проходимость и отсутствие грата изнутри, иначе первый же цикл CIP покажет недомытые участки. Нарушение этих правил при монтаже производственного оборудования даёт брак не сразу, а через несколько недель работы.
Порядок приёмки и пусконаладки: чек-лист инженера
Приёмку начинают с проверки комплектности по упаковочным листам и сверки фактической геометрии с монтажным чертежом. До подачи питания проверяют затяжку болтовых соединений на рамах и опорах, отсутствие люфтов на приводных узлах и чистоту внутренних полостей продуктопроводов. Монтаж производственного оборудования редко обходится без правок по месту, поэтому все отклонения от проекта сразу вносят в исполнительную схему, а не «запоминают».
- Выверка горизонта и соосности валов по уровню и индикатору, допуск фиксируют в протоколе.
- Сопротивление изоляции и заземление контура, замер до подключения шкафа.
- Гидроиспытания контуров продукта и СИП при давлении выше рабочего, выдержка по регламенту.
- Прокрутка на холостом ходу: направление вращения, ток двигателя, срабатывание аварийных датчиков.
- Розлив на воде, затем на продукте, с отбором проб по каждой позиции.
Что должно остаться у заказчика после сдачи линии
Под нагрузкой смотрят не паспортную производительность, а стабильность дозирования на реальной таре и продукте: разброс объёма, качество укупорки, работу бракеража. Параметры записывают в журнал пусконаладки покаждой позиции отдельно. В акте фиксируют комплектность, результаты испытаний, выявленные замечания и сроки их устранения. После обучения персонала заказчику передают паспорта, схемы, инструкции и протоколы замеров.
Что учесть при модернизации действующей линии
Модернизация действующей линии сложнее нового монтажа: новый узел должен работать в ритме уже существующего потока. Стыковка конвейеров начинается с замера шага цепи или ленты, высоты полотна и типа привода. Если шаг не совпадает, тара уходит с накопителя рывками, а на передаче появляются заторы. Разная производительность узлов тоже критична: автомат на 6000 бут/ч перед упаковщиком на 4000 бут/ч гарантированно упрётся в накопление. Буферный накопитель на 1–2 минуты работы сглаживает разброс, но его ёмкость считают от разницы скоростей, а не «на глаз».
Как уложить модернизацию в минимальное окно простоя
По логике управления новый узел почти всегда конфликтует со старой автоматикой: разные протоколы, несовпадающие сигналы готовности и аварий. Заранее запрашивают схему стыковки и перечень дискретных сигналов, иначе пусконаладка растянется. Оснастку под форматы тары и транспортные звёздочки заказывают до останова, потому что изготовление идёт неделями. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли ставить линию розлива на обычный бетонный пол в цехе без фундамента?
Обычно можно, если плита рассчитана на статическую и динамическую нагрузку от оборудования и тары. В большинстве случаев достаточно выровненного и упрочнённого покрытия, но для ротационных автоматов и участков с интенсивной вибрацией часто требуется отдельная опорная площадка или виброопоры. Проверить нужно несущую способность плиты, перепад высот по уровню (обычно не более 2 мм на метр) и отсутствие пустот под основанием.
Какой класс подготовки сжатого воздуха нужен для пневматики фасовочного автомата?
Для пневматики фасовочного автомата чаще всего достаточно воздуха класса 3–4 по твёрдым частицам и влаге и класса 2–3 по маслу, в зависимости от требований производителя. Обязательны осушитель, фильтр тонкой очистки и стабильное давление на входе, обычно 6–8 бар. Если воздух контактирует с продуктом или тарой, требования ужесточаются, и это нужно уточнять в документации на конкретный автомат.
Что делать, если после монтажа линия не выходит на паспортную производительность?
Сначала проверяют фактические параметры: давление и расход воздуха, напряжение и стабильность питания, температуру продукта, геометрию тары и настройки синхронизации между машинами. Часто причина в рассогласовании скоростей транспортера и дозатора, в неверно выставленных датчиках или в несоответствии тары заявленному формату. Дальше составляют протокол замеров и по нему корректируют настройки или оснастку.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.