
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Оборудование для выдува ПЭТ тары: автоматы и полуавтоматы
Оборудование для выдува ПЭТ позволяет производить бутылку прямо на месте, из компактных преформ. Экономический смысл прост: преформы занимают в разы меньше объёма при перевозке и хранении, чем готовая тара, а сама бутылка изготавливается ровно в том количестве, которое нужно линии розлива сегодня.
Разберём, как работает выдув, чем отличаются полуавтоматы от автоматов и как выбрать оборудование под конкретное производство.
Как происходит выдув
Технология называется двухстадийной: сначала на отдельном оборудовании из гранулята изготавливается преформа, затем она разогревается и раздувается в бутылку. Процесс выдува включает несколько фаз.
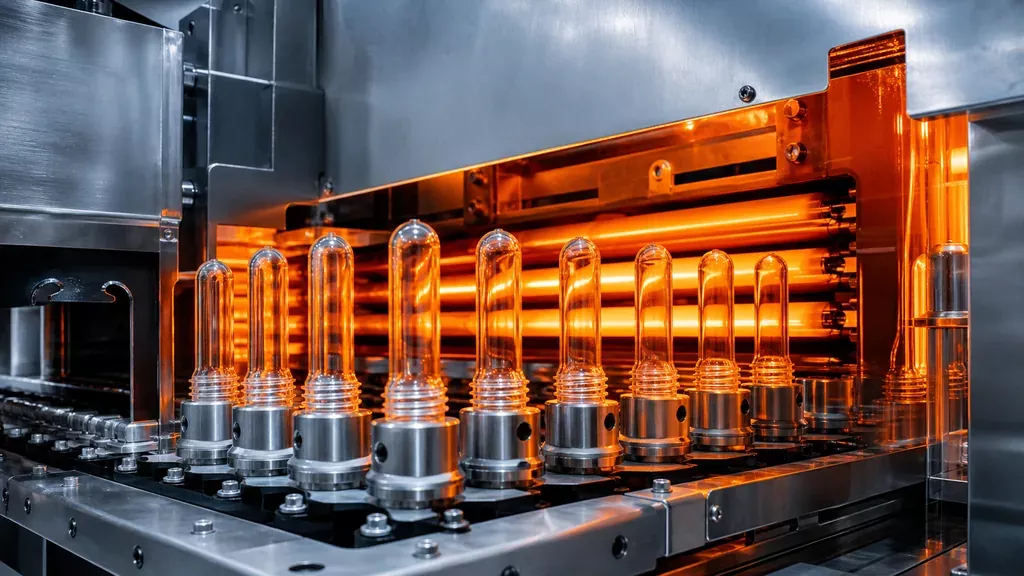
- Нагрев. Преформа проходит через печь с инфракрасными нагревателями, вращаясь вокруг своей оси для равномерного прогрева тела. Горловина при этом экранируется и остаётся холодной — её геометрия должна сохраниться неизменной.
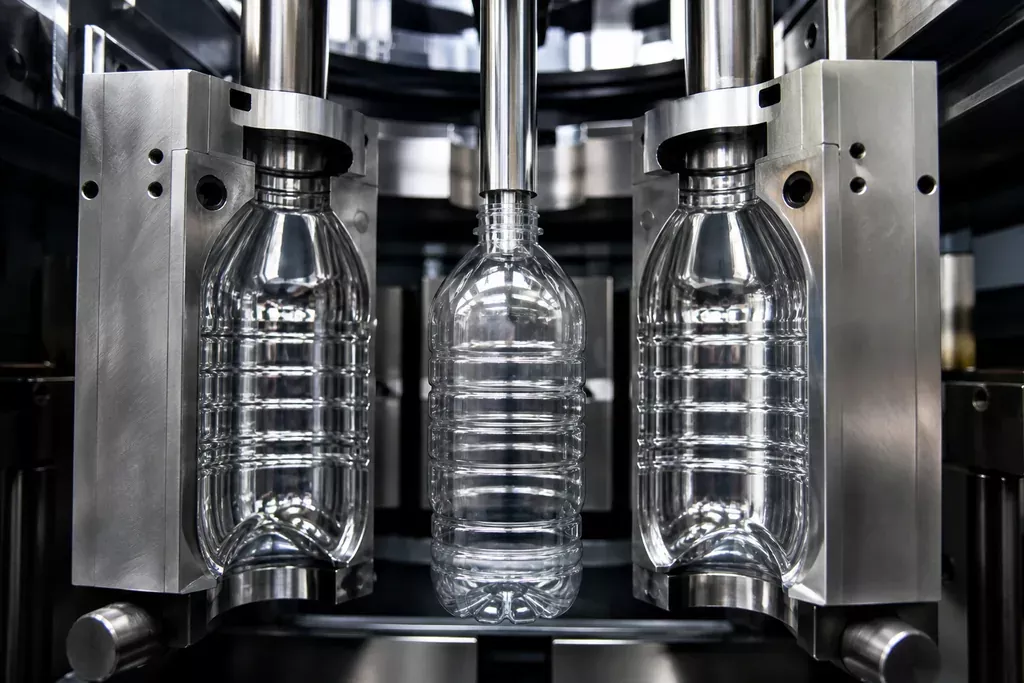
- Перенос в форму. Разогретая преформа устанавливается в пресс-форму, повторяющую очертания будущей бутылки.
- Растяжение штоком. Шток вытягивает преформу вдоль оси, задавая продольную ориентацию материала.
- Предварительный раздув. Подаётся воздух умеренного давления, придающий заготовке черновую форму.
- Окончательный раздув. Воздух высокого давления прижимает материал к стенкам формы, формируя рельеф и точные размеры.
- Выдержка и охлаждение. Материал фиксируется в форме, охлаждаемой водой.
- Извлечение. Готовая бутылка выводится из формы.
Ключевой момент — двухосная ориентация материала: растяжение вдоль оси штоком и поперёк давлением воздуха. Именно она придаёт бутылке прочность при малой толщине стенки.
Полуавтоматы: устройство и применение
В полуавтоматической схеме печь и выдувная станция разделены, а часть операций выполняет оператор: загружает преформы в нагреватель, переставляет разогретые заготовки в форму, снимает готовые бутылки.
| Характеристика | Полуавтомат |
|---|---|
| Участие оператора | Загрузка преформ, перестановка, съём бутылок |
| Производительность | Ограничена темпом работы человека |
| Занимаемая площадь | Компактно |
| Переналадка | Замена пресс-формы, настройка нагрева |
| Типичное применение | Крупноформатная тара, малые серии, сезонное производство |
Полуавтомат остаётся практичным решением в двух случаях. Первый — производство крупноформатной тары на 5 и 19 литров, где скорость выпуска изначально невысока. Второй — небольшие объёмы и широкая номенклатура форм, когда переналадки происходят часто, а загрузка оборудования неполная.
Автоматы: устройство и применение
Автоматическая машина выполняет весь цикл без участия оператора. Преформы засыпаются в бункер, оттуда элеватором подаются в ориентатор, который выстраивает их горловиной вверх, далее по направляющим они поступают в печь и затем на выдувную карусель или линейную станцию.
Основные преимущества:
- стабильное качество — параметры цикла выдерживает автоматика, а не человек;
- высокая производительность, соответствующая линиям розлива средней и большой мощности;
- возможность блочной связи с розливом — бутылка сразу передаётся на налив;
- снижение доли ручного труда и связанных с ним рисков загрязнения тары.
Автоматы различаются по числу выдувных гнёзд и по компоновке — карусельной или линейной. Число гнёзд определяет производительность: за один цикл машина выдувает столько бутылок, сколько форм установлено. Модели обеих групп представлены в разделах автоматов выдува и полуавтоматов выдува.
Что определяет качество бутылки
Результат выдува зависит от нескольких групп параметров, и разбор брака всегда начинают с их проверки.
| Фактор | Влияние | Признак нарушения |
|---|---|---|
| Профиль нагрева преформы | Распределение материала по стенке | Неравномерная толщина, тонкие зоны |
| Давление предварительного раздува | Черновая форма заготовки | Смещение материала, перекос |
| Давление окончательного раздува | Проработка рельефа | Нечёткое дно, непроработанные грани |
| Скорость штока | Продольная ориентация | Утолщение или утонение в донной зоне |
| Охлаждение формы | Фиксация геометрии | Усадка, деформация после извлечения |
| Качество преформы | Основа процесса | Мутность, разрывы, разброс по партии |
Важное практическое правило: если брак носит систематический характер, проверку начинают с преформ — их массы, влажности при хранении и температуры перед подачей. Настройками машины дефекты сырья компенсировать невозможно.
Сжатый воздух: отдельная инженерная задача
Выдув требует воздуха высокого давления — существенно выше, чем обычная цеховая пневматика. Это означает отдельный компрессор высокого давления, ресиверы и полноценную систему подготовки воздуха.
Требования к воздуху здесь особые: он контактирует с внутренней поверхностью бутылки, в которую затем наливается продукт. Поэтому в системе предусматриваются фильтрация, осушка до низкой точки росы и удаление остаточных масляных паров.
Существенная часть воздуха после выдува может быть возвращена через систему рекуперации — это распространённое техническое решение, снижающее нагрузку на компрессорное хозяйство.
Пресс-формы и переналадка
Пресс-форма определяет геометрию бутылки. При смене формата меняются формообразующие части, а также корректируются профиль нагрева и параметры раздува.
При планировании ассортимента учитывают:
- время замены формы и выхода на стабильный режим;
- совместимость горловины преформы с укупорочным узлом линии;
- необходимость отдельных преформ под разные объёмы;
- хранение и обслуживание комплектов форм.
Разумная практика — сохранять параметры режимов для каждой формы в системе управления, чтобы переналадка не требовала повторного подбора настроек «на ощупь». Изготовление и обслуживание форм — отдельное направление, представленное в разделе пресс-форм.
Схема связи с розливом
Выдув может быть соединён с линией розлива двумя способами. При раздельной схеме готовые бутылки транспортируются воздушным конвейером или накапливаются, что даёт гибкость в планировании смен. При блочной схеме выдув и розлив механически объединены, бутылка передаётся напрямую — компактнее и стабильнее, но остановка одного узла гасит связку.
Для производств с несколькими форматами и переменной загрузкой раздельная схема обычно удобнее, для монопродуктовых линий большой мощности — блочная.
Как выбрать оборудование
Исходные данные для подбора: планируемая производительность в бутылках в час, номенклатура объёмов и типов горловины, режим работы производства, доступная площадь и высота помещения, имеющиеся мощности по сжатому воздуху и электроэнергии, а также перспектива роста объёмов.
Отдельно оценивается баланс: производительность выдува должна соответствовать розливу с небольшим запасом. Избыточно мощный автомат будет работать в прерывистом режиме, что не лучшим образом сказывается на стабильности процесса.
ООО «Промгарант» поставляет автоматы и полуавтоматы выдува ПЭТ тары, подбирает оборудование под формат бутылки и производительность линии, изготавливает пресс-формы, выполняет монтаж, пусконаладку и обучение персонала. Ознакомиться с оборудованием можно в разделе выдува ПЭТ тары, с примерами линий — в разделе проектов.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


