
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Требования к монтажу технологического оборудования
Что входит в требования к монтажу технологического оборудования
Требования к монтажу технологического оборудования делятся на три группы: к площадке, к установке машины и к приёмке результата. Первая описывает помещение и основания, вторая — как агрегат выставляют, крепят и подключают, третья — критерии приёмки. Монтаж ведут по проекту, паспорту и эксплуатационной документации изготовителя, плюс строительные и санитарные нормы. Для линий розлива добавляются требования к зонированию, покрытиям и мойке. Отдельная машина и линия целиком монтируются по-разному.
Какими документами руководствуются при монтаже
Проект привязки задаёт планировку, точки подвода энергоносителей и высотные отметки. Паспорт и руководство изготовителя фиксируют допуски по горизонтали, моменты затяжки анкеров, зазоры для обслуживания. Санитарные правила для пищевых производств определяют материалы и герметичность стыков. Расхождение между проектом и паспортом решают в пользу более строгого условия, письменно согласуя отклонения с изготовителем.
Требования к помещению и площадке под линию розлива
Требования к помещению определяют, какие линии розлива можно разместить на площадке без перепланировки. Высота потолка: под вентиляцию, кабельные лотки, трубопроводы и разводку сжатого воздуха закладывают не меньше 0,8–1,2 м над верхней точкой машины, иначе обслуживание и замена узлов превращаются в проблему. Расстояние от стен и между машинами берут не меньше 1 м для проходов и 1,5–2 м со стороны подачи тары и выката готовой продукции.
- Пол: ровный, с отклонением не более 2 мм на 2 м, несущая способность под вес машины с продуктом и тарой.
- Покрытие: влагостойкое, не скользящее, устойчивое к моющим средствам и дезинфектантам.
- Уклоны: 1–2 % в сторону трапов, бортики по периметру зон мойки высотой от 100 мм.
- Микроклимат: 18–24 °C, влажность 45–65 %, приточная вентиляция с подпором в чистых зонах.
- Зонирование: разделение подачи тары, розлива и упаковки, чтобы грязный поток не пересекал чистый.
Зонирование и водоотведение проектируют до заливки пола: перенести трап или бортик на готовом покрытии дорого и долго. Отводы под мойку и слив продукта делают с разрывом струи, доступ к приводам, насосам и шкафам управления оставляют свободным со всех сторон. Влажность выше 65 % даёт конденсат на холодных узлах и ложные срабатывания датчиков, поэтому приточку считают под конкретный цех.
Фундаменты, опоры и выверка оборудования по уровню
Для линейных дозаторов и транспортеров достаточно ровной бетонной плиты с анкеровкой рамы. Ротационные автоматы розлива, укупорочные и этикетировочные машины требуют виброопор: вибрация от 3–5 кН губит точность дозирования и посадку колпачка. Основание готовят по проекту производителя, класс бетона обычно не ниже B22,5, толщина плиты от 150 мм, поверхность под регулируемые пятки шлифуют. Анкера ставят после выверки, иначе раму «затянет» в перекос.
Выверка рамы, валов и приводов
Горизонтальность проверяют по уровню на раме и по торцу валов привода: для ротационного автомата обычно допускают 0,05–0,1 мм на метр, для транспортеров до 1 мм на метр, точные значения зависят от продукта и формата тары. Сначала выставляют раму по пяткам, затем проверяют параллельность валов и натяжение ремней. Перекос даёт неравномерный износ звездочек, утечки через уплотнения и разброс дозы. После пусконаладки оборудование переходит на плановое техобслуживание линий, где геометрию проверяют повторно.
| Тип оборудования | Ключевое требование к основанию | Особенности обвязки | Контроль при приёмке |
|---|---|---|---|
| Линейный дозатор | Ровная плита, анкеровка рамы | Гибкая подводка продукта, зазор под трубой | Горизонтальность, точность дозы |
| Ротационный автомат розлива | Виброопоры, усиленная плита | Компенсаторы на трубопроводах, дренаж | Уровень рамы, биение вала |
| Укупорочная машина | Виброопоры, жёсткая анкеровка | Пневматика с влагоотделителем | Сосность с транспортером, момент затяжки |
| Этикетировочная машина | Ровная плита, без вибраций рядом | Пневматика, стабильное питание | Горизонтальность, точность позиционирования |
| Машина выдува ПЭТ | Отдельный фундамент, виброизоляция | Пневматика высокого давления, зазоры | Уровень, герметичность контура |
| Транспортер и накопитель | Опоры по шагу, регулировка по высоте | Зазоры на температурное расширение | Прямолинейность, стыковка секций |
| Установка CIP-мойки | Анкеровка под насосы, дренаж | Уклоны труб, компенсаторы | Уровень, отсутствие протечек |
Обвязка: трубопроводы, арматура и продуктопроводы
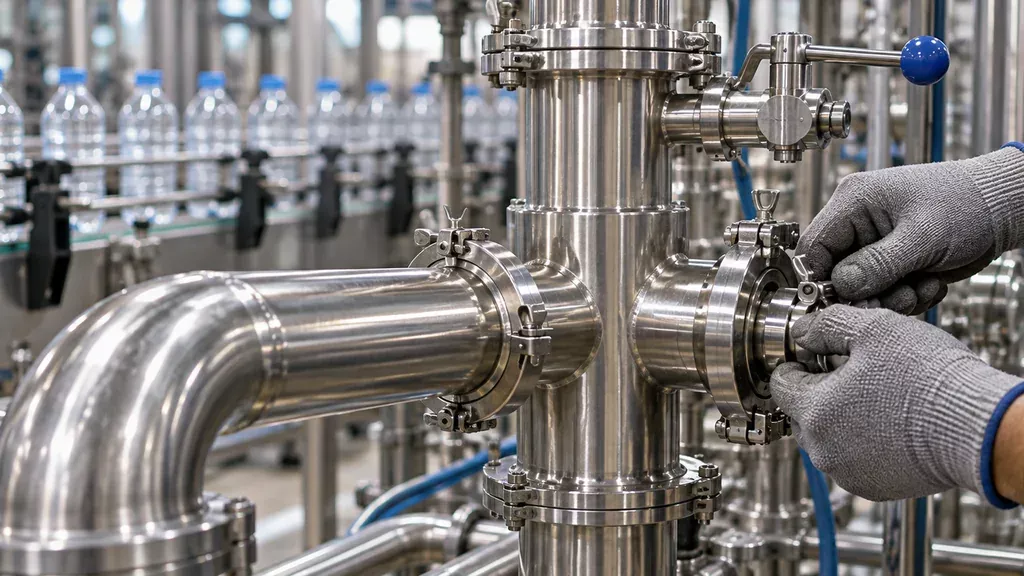
Контур продукта собирают из нержавеющей стали марок AISI 304 или 316L: выбор зависит от продукта и режима мойки, для агрессивных сред берут 316L. Внутренние поверхности шлифуют, шероховатость обычно держат в пределах Ra 0,8–1,6 мкм, стыки варят в среде аргона с продувкой шва, зачищают заподлицо и при необходимости пассивируют. Сварной шов с гратом, непроваром или окалиной становится местом накопления осадка, поэтому требования к монтажу технологического оборудования включают пооперационный контроль швов до изоляции и промывки.
Уклоны, опоры и компенсация
Продуктопроводы прокладывают с уклоном 1–3% в сторону сливной точки, тупиковые зоны на концах веток не оставляют. Трубу крепят хомутами с шагом, который зависит от диаметра и веса заполненной линии, чтобы не было провиса и вибрации от насосов. Температурное удлинение компенсируют отводами или петлями, жёсткая заделка обоих концов ведёт к деформации швов.
Для CIP-мойки моющая среда должна доходить до всех участков: контур делают замкнутым, арматуру ставят санитарную, без резьбовых карманов и застойных полостей. Скорость потока в контуре держат не ниже 1,5 м/с, давление на форсунках обычно 2–3 бар. После мойки линии продувают и проверяют остаточную влагу на проблемных участках.
Электрика, пневматика и управление
Электрика начинается с отдельной линии питания от распределительного щита: общие с бытовыми потребителями группы дают просадки при пуске насосов и компрессоров. Защитное заземление выполняют отдельным контуром с сопротивлением не выше 4 Ом, корпуса соединяют медным проводником сечением от 6 мм². Защиту от утечек ставят на линии питания шкафа, уставку выбирают по суммарному току утечки частотных приводов. Селективность автоматов проверяют по время-токовым характеристикам, чтобы авария на одной единице не гасила всю линию. Кабели прокладывают в лотках или трубах, силовые и сигнальные трассы разносят минимум на 200 мм.
- Степень защиты корпуса подбирают по зоне: IP54 в сухих цехах, IP65 при мойке струёй.
- Стабилизатор напряжения ставят при отклонениях сети больше 10 % от номинала.
- Сжатый воздух подают после осушителя и фильтров тонкой очистки.
- Рабочее давление обычно 6 бар, точка росы под давлением не выше +3 °C.
- Шкаф управления размещают вне зоны мойки, с доступом для обслуживания.
- Аварийный стоп выполняют отдельной цепью, разрывающей питание приводов.
Подготовка сжатого воздуха влияет на работу пневмоцилиндров и датчиков не меньше, чем электрика. Влажный воздух зимой даёт конденсат в магистрали, летом забивает фильтры, поэтому осушитель и ресивер ставят до входа в линию. Шкаф управления комплектуют клеммными группами с маркировкой, схемой внутри дверцы и журналом параметров. Кнопку аварийного останова дублируют на пульте оператора, сброс делают только ручным. Сигнализацию выводят на световую колонну, чтобы причину остановки было видно с рабочего места.
Чек-лист приёмки и типовые ошибки монтажа
Сдачу начинают с контроля геометрии: выборочная проверка рам по уровню в двух плоскостях, моментов затяжки анкеров и опор по паспортным значениям. Затем обкатка без продукта, прогон на воде, проверка герметичности под давлением выше рабочего (обычно на 10–25%), калибровка дозаторов по контрольным отвесам и оформление акта с фиксацией параметров. Каждый этап закрывают подписью, иначе спорные дефекты всплывут уже на товарном розливе.
Типичные ошибки на площадке
Перекос рамы после затяжки анкеров, обратный уклон в сторону розлива вместо дренажа, тупиковые участки продуктопровода с застоем, отсутствие заземления корпусов и трубопроводов. На прогоне смотрят расход, давление и температуру по манометрам, отсутствие капель на соединениях, стабильность дозы по трём замерам подряд.
ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и ведёт монтажные и пусконаладочные работы с обучением персонала.
Вопросы и ответы
Нужен ли отдельный фундамент под линию розлива или достаточно бетонной плиты пола?
Зависит от массы узлов и динамических нагрузок. Под ополаскиватель, розлив и укупор тары до 2 л обычно достаточно армированной плиты толщиной от 150 мм с прочностью не ниже B22,5. Под тяжелые узлы (паллетоукладчик, крупный компрессор, этикетировщик с массивным валом) часто заливают отдельные приямки или бетонные подушки, связанные с плитой анкерами. Перед монтажом запросите у поставщика схему нагрузок на опоры: там указаны точки, масса и вибрационные характеристики.
Какой уклон пола делать в цехе розлива и куда направлять стоки?
Для помещений, где моют тару и оборудование, рабочий диапазон 0,5–1,5 % в сторону трапа или лотка. Меньше 0,5 % вода застаивается, больше 2 % персонал и тележки «плывут», а тара на транспортере может смещаться. Трапы ставят по линии розлива и под ополаскивателем, а не в дальнем углу: так короче путь стока и меньше разливов на проходах. Пол должен быть нескользящим и с закруглённым переходом к стенам, чтобы не скапливалась влага.
Можно ли монтировать оборудование до завершения отделки помещения?
Формально можно, но на практике почти всегда получается двойная работа. Пыль от штробления и штукатурки забивает направляющие транспортеров, датчики и пневматику, а после отделки оборудование приходится сдвигать, чтобы докрасить стены и залить полы. Разумный порядок: сначала стены, потолок, полы и электрика, потом завоз и монтаж. Если сроки поджимают, ставят только рамы и станины, а узлы и электронику монтируют после уборки.
Как часто проверять выверку оборудования после запуска?
Первую контрольную выверку делают через 1–2 недели работы: бетон и анкеры дают усадку, металл «садится» после прогрева. Дальше достаточно совмещать проверку с плановым ТО, обычно раз в 3–6 месяцев, либо после любого перемещения узла или замены опор. Отдельно проверяют горизонталь по уровню под розливом и укупором, а также параллельность направляющих транспортера.
Что делать, если после монтажа появилась вибрация на транспортере или дозаторе?
Сначала локализуйте источник: отключите привод и прогоните транспортер вручную, затем по очереди включайте узлы. Частые причины: не затянуты анкеры, перекос рамы, несоосность вала редуктора и звездочки, износ или неверный натяг цепи. Проверьте, не касается ли что-то из узлов пола или соседнего оборудования, и только потом меняйте режимы. Если после выверки и протяжки крепежа вибрация осталась, вызывайте сервис: работа «на вибрации» быстро убивает подшипники и редукторы.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


