- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Модернизация производственного оборудования: подходы
Когда модернизация нужна, а когда достаточно наладки
Модернизация производственного оборудования нужна не всегда. Сначала сравните фактическую производительность с паспортной: если линия выдаёт меньше заявленных бут/ч, но причина в износе конкретного узла, вопрос решается ремонтом. Наладка же возвращает параметры в допуск без замены деталей: регулировка синхронизации транспортера и ротационного автомата, давления в дозаторе, момента закрутки укупорочной головки, температурных режимов розлива.
Модернизация начинается там, где возможности узла исчерпаны конструктивно. Признаки: рост доли брака по уровню и укупорке держится после наладки, остановы повторяются чаще регламентных, смена тары или продукта требует перенастройки дольше смены.
Случаи, когда модернизация не окупается
Если линия работает на одном продукте и формате тары с приемлемым браком, замена узлов даст мало. Оцените, что ограничивает: иногда дешевле добавить накопительный стол или второй укупор, чем менять дозатор.
- Паспортная производительность достигнута, брак в норме, простоев нет.
- Продукт и тара не меняются в обозримой перспективе.
- Износ устраняется ремонтом, а не сменой узла.
Три подхода: точечный, узловой и комплексный
Глубина вмешательства при модернизации производственного оборудования определяется тремя факторами: остаточным ресурсом рамы и главного привода, доступностью запчастей на узлы и требованиями к точности дозирования. Точечная замена касается одного узла: дозирующего клапана, укупорочной головки, участка транспортёра. Работает, когда механика в целом жива, а отклонение дозы уже не укладывается в допуск. Модульная замена охватывает целый блок (розлив, укупорка, этикетировка) и требует перестыковки с существующим транспортёром и накопителями.
Комплексная реконструкция затрагивает автоматику, приводы и систему управления. Её выбирают, когда механика выработала ресурс, а по узлам нет поставки. После установки новых узлов нужны монтажные и пусконаладочные работы с проверкой синхронизации. Перед выбором подхода проверьте:
- Геометрию рамы и биение валов главного привода под нагрузкой.
- Наличие запчастей на дозатор, укупорочную головку и редукторы.
- Фактический разброс дозы по трём контрольным взвешиваниям.
- Состояние шкафов автоматики и износ кабельных трасс.
- Совместимость нового модуля с шагом и высотой транспортёра.
Что меняют в первую очередь: узлы и параметры
Первыми меняют узлы, которые ограничивают точность и ритм. Дозирующие системы: объёмный принцип даёт погрешность примерно 0,5–1,5 % от дозы, весовой удерживает 0,1–0,3 %, уровневый привязан к геометрии тары и стабилен только при постоянной температуре продукта. Диапазоны зависят от продукта и формата тары: на существующей механике обычно реально поднять 2000–6000 бут/ч, выше требуется пересчёт рамы, приводов и кинематики. Укупорочные головки подбирают под колпачок и тару, оснастку часто изготавливают заново.
Транспортёры и накопители задают устойчивость потока: без буферного стола даже быстрый розлив встаёт на смене тары. Систему CIP обновляют вместе с арматурой и датчиками проводимости, иначе мойка не подтверждается документально. Контроллеры и датчики прослеживаемости ставят на последнем этапе, когда механика уже держит ритм. Посмотреть, какие узлы подлежат замене, можно в каталоге линий розлива.
| Подход | Что меняют | Когда оправдан |
|---|---|---|
| Точечная замена узлов | Изношенный узел без перестройки линии | Механика цела, растёт брак |
| Замена дозирующего блока | Дозатор, клапаны, продуктопровод | Нужна точность и смена доз |
| Замена укупорочного узла | Головки, оснастка, момент затяжки | Новая тара или колпачок |
| Обновление транспортёров и накопителей | Приводы, направляющие, буферный стол | Поток рвётся на переходах |
| Модульная замена блока розлива | Блок розлива целиком, рама сохраняется | Рост производительности в пределах рамы |
| Комплексная реконструкция с автоматикой | Механика, CIP, контроллеры, прослеживаемость | Меняется продукт и формат тары |
| Модернизация только оснастки | Форматные части под новую тару | Тара другая, продукт тот же |
Порядок работ: от аудита до пусконаладки
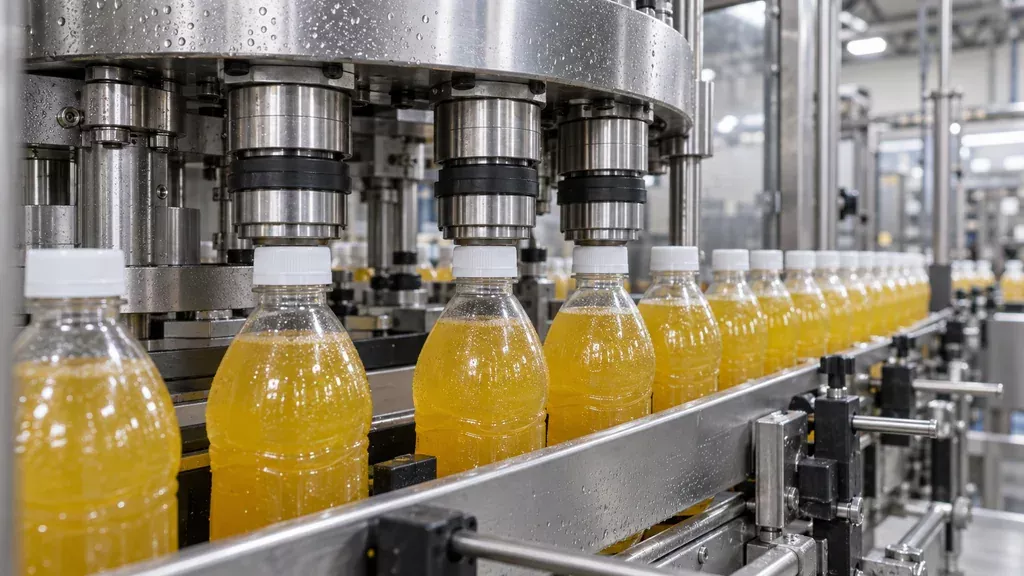
Начинайте с аудита: замеряйте фактические параметры линии (производительность в бут/ч, давление в бар, температуры розлива и мойки, расход м³/ч, потребляемую мощность), сверяйте их с паспортными и с требованиями к продукту и таре. Дефектация узлов показывает, что подлежит замене, а что можно восстановить. Целевые показатели фиксируйте письменно до закупки. Модернизация производственного оборудования без этих замеров превращается в замену узлов наугад.
Дальше готовьте площадку: фундаменты и анкеровку, подвод воды, пара, воздуха и электрики, уклоны под слив, вентиляцию. Монтаж и пусконаладку ведите по графику, привязанному к отгрузкам: часть работ выполняйте в окно между сменами, узлы собирайте на стенде заранее. После выхода на режим обучите операторов и наладчиков, закрепите карты настроек. Типичные ошибки: неучтённый запас по питанию, тесная обвязка, пуск без обучения.
Нормативы, гигиена и совместимость с продуктом
Конструкционные и уплотнительные материалы выбирают под конкретный продукт, а не «на запас». Для контакта с пищевой средой применяют нержавеющую сталь марок 304 и 316, пищевые эластомеры (EPDM, силикон, фторкаучук) и полимеры с допуском к контакту. Совместимость подтверждают документами по ТР ТС 005/2011 на упаковку и ТР ТС 021/2011 по безопасности пищевой продукции. Модернизация производственного оборудования часто упирается именно в этот пункт: новый узел может быть исправен, но не проходить по материалам.
- Сталь 316 предпочтительнее для рассолов, кислых напитков и моющих растворов с хлором.
- EPDM стоек к воде и щелочам, но набухает в растительном масле.
- Для масла и жиров подходят фторкаучук и пищевые полимеры с маслостойкостью.
- Для бытовой химии уплотнения подбирают под концентрат и температуру мойки.
- Все контактные детали должны иметь декларации о соответствии и сопроводительную документацию.
После модернизации линию моют и дезинфицируют по регламенту, учитывающему новый узел: застойные зоны, тупики, сварные швы и прокладки промываются хуже всего. Помещения и персонал подчиняются СанПиН 2.3.4.3213-22 и СанПиН 2.3/2.4.3590-20. Для воды и напитков критичны CIP-мойка и микробиология, для масла важнее сухая разборка и защита от влаги, для бытовой химии обязательна отдельная промывка от остатков продукта перед выпуском пищевой партии.
Как оценить эффект и что учесть в эксплуатации
Эффект модернизации производственного оборудования виден не по паспортной скорости автомата, а по фактическому съёму продукции. Считайте три величины до и после: средний темп в бут/ч за смену с учётом остановок, долю брака по операциям (розлив, укупорка, этикетировка) и суммарное время простоев за неделю. Расширение форматов проверяется отдельно: сколько позиций тары линия держит без переналадки и сколько занимает сама переналадка.
| Показатель | Как фиксировать |
|---|---|
| Темп, бут/ч | Счётчик за смену, без выборки удачных часов |
| Доля брака | По операциям, а не общей цифрой за месяц |
| Простои | Журнал с причиной и длительностью каждого останова |
После модернизации меняется режим работы узлов, поэтому плановое ТО пересматривают: сокращают интервалы для нагруженных приводов и укупорочного узла, проверяют момент затяжки, давление в пневмолиниях и температуру моющих растворов. Заранее решают вопрос оснастки и запчастей под новые форматы тары: комплекты сменных звёздочек, губок, направляющих, сопел. Смены обучают работе с новыми уставками и ведению журнала параметров, иначе наладки уходят в память одного оператора.
ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку, а также берет на себя ремонт и модернизацию действующего оборудования.
Вопросы и ответы
Можно ли поднять производительность линии без замены рамы и приводов?
Да, если механическая часть и привод рассчитаны на возросшую нагрузку. Обычно сначала проверяют паспортную производительность узлов, крутящий момент на главном приводе и запас по мощности, а затем пересматривают кинематику: шаг звёздочек, передаточные отношения, время выдержки на операциях. Когда запаса нет, меняют только изнашиваемые узлы (разливочные клапаны, транспортные звенья, кулачковые механизмы), а раму и привод оставляют. В реальности прирост на 10–20% от номинала получить удаётся, но для более серьёзного увеличения потребуется замена привода и, возможно, рамы.
Насколько точно нужно дозировать, чтобы пройти по объёму в ПЭТ бутылке?
Для питьевой воды и напитков допуск по объёму обычно лежит в пределах ±1,5–2% от номинала, для растительного масла и бытовой химии может быть шире, до ±2,5%. Точность зависит от типа дозатора: объёмный или массовый, с обратной связью по расходомеру. Проверить нужно на трёх режимах: минимальная, средняя и максимальная производительность, с замером не менее 10 бутылок подряд. Если разброс выходит за допуск, корректируют время открытия клапана, давление в продуктопроводе или настройки расходомера.
Сколько линия простаивает при замене дозирующего блока?
Обычно остановка занимает от нескольких часов до двух смен, в зависимости от того, меняется ли блок целиком или только внутренние элементы. Если новый блок совместим по посадочным местам и трубопроводам, монтаж и первый запуск проходят быстрее. При несовпадении присоединительных размеров добавляется время на изготовление переходников и перепайку обвязки. На практике стараются совмещать замену блока с плановым техобслуживанием, чтобы не останавливать линию дважды.
Нужно ли менять автоматику вместе с механикой или это отдельная задача?
Зависит от того, какой запас по входам-выходам и быстродействию есть у контроллера. Если после модернизации добавляются новые датчики, расходомеры или сервоприводы, старый контроллер может не принять их без замены модулей ввода-вывода. Программу тоже придётся корректировать: меняются уставки, алгоритмы розлива и синхронизация с транспортом. Иногда достаточно обновить прошивку и перенастроить существующие узлы, но при смене типа дозатора или привода автоматику обычно пересобирают.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.