- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Маркиратор краской: нанесение даты и кода на линии розлива
Что печатает маркиратор краской и где он стоит в линии
Маркиратор краской наносит на тару переменные данные: дату изготовления и срок годности, номер партии, смены, код оператора или линии, реже внутренний код сырья. Печатает по ПЭТ бутылке, ПЭТ банке, стеклу, крышке, этикетке, пленке и картонной коробке, где нужен читаемый след на невпитывающей поверхности. Расходный материал, как правило, быстросохнущий чернильный состав, поэтому оттиск не размазывается при контакте с конвейером и в групповой упаковке.
В потоке розлива маркиратор стоит после укупорки, когда бутылка закрыта и дальше не переворачивается. Типовые точки: сразу за укупорочным узлом, на выходе с конвейера перед групповой упаковкой, а также на самой упаковке или транспортной коробке. Первая дает максимальный запас времени до отгрузки, вторая удобна на линиях с несколькими потоками, третья закрывает требования к групповой таре.
Типы маркираторов краской: непрерывный и импульсный
Маркиратор краской работает по одному из двух принципов. Непрерывная струя (CIJ) даёт стабильное давление в гидросистеме 2,5–3,5 бар, пьезокерамика разбивает поток на капли, которые заряжаются и отклоняются в поле. Головка держит дистанцию до 10–12 мм, реже до 20 мм, и выдаёт от 1 до 5 строк на скоростях конвейера 60–90 м/мин. Такой тип ставят на линии воды, напитков, масла и бытовой химии, где важна скорость и печать на криволинейной ПЭТ таре. Краску и растворитель подбирают под материал: в каталоге маркировочное оборудование и расходники сгруппированы по типу чернил и условиям эксплуатации.
- CIJ: 1–5 строк, скорость до 90 м/мин, дистанция печати до 12 мм, нужен растворитель для промывки.
- DOD (клапанный): 1–2 строки, до 30–40 м/мин, зазор 3–5 мм, простая пневмоподача.
- CIJ требует ежедневной промывки головки, иначе сопло забивается пигментом.
- DOD дешевле в обслуживании, но уступает по чёткости на мелком шрифте.
- Две головки нужны при печати на двух сторонах или разных участках этикетки.
Импульсная подача проще: клапан открывается на доли миллисекунды, капля летит на тару без заряда и отклонения. Качество ограничено размером сопла и вязкостью краски, поэтому мелкий шрифт ниже 1,5 мм на DOD читается нестабильно. Одна голова закрывает большинство задач до 40 м/мин на одной стороне тары. Если линия быстрее, печать нужна с двух сторон или код многострочный, ставят вторую головку либо переходят на CIJ.
Чернила и расходники: что подобрать под тару и продукт
Чернила подбирают под материал поверхности, а не под марку аппарата. На ПЭТ и лакированном металле нужна быстросохнущая основа: капля должна схватиться за 0,5–2 с, иначе знак смажется на отводящем транспортёре. Для стекла и ПЭ после мойки или пастеризации берут водостойкие и щёлочестойкие составы, иначе дата «уходит» на первой же санитарной обработке. В холодильных и влажных цехах (конденсат на таре, 80–95 % относительной влажности) проверяют адгезию после выдержки в воде не менее 24 ч.
Перед запуском делают пробную печать на реальной таре с реальным продуктом: смачивают шов, трут сухой и влажной салфеткой, проверяют читаемость кода сканером. Если линия уже работает, дооснащение маркиратором краской без замены основного оборудования закрывают через модернизацию действующей линии. Хранят чернила при 5–30 °C в закрытой таре, вдали от солнца, с учётом срока годности. Промывку головки ведут штатным растворителем той же основы, иначе сопло забивается.
| Тип печати | Рабочая скорость линии | Типовая высота знака | Подходящие поверхности | Сложность обслуживания |
|---|---|---|---|---|
| Непрерывная струя (CIJ), высокие скорости | до 60 000 бут/ч | 1,5–10 мм | ПЭТ, стекло, металл, плёнка | Высокая: ежедневная промывка, долив чернил |
| Непрерывная струя (CIJ), средние скорости | 6 000–20 000 бут/ч | 2–8 мм | ПЭТ, стекло, ПЭ, плёнка | Средняя: контроль вязкости, промывка |
| Импульсная (DOD, клапанная), средние скорости | 6 000–15 000 бут/ч | 3–12 мм | ПЭТ, ПЭ, металл, ламинат | Низкая: чистка сопла по регламенту |
| Импульсная (DOD, клапанная), низкие скорости | до 6 000 бут/ч | 5–20 мм | ПЭТ, стекло, ПЭ, плёнка | Низкая: расходников минимум |
| Пьезоструйная (DOD) | до 12 000 бут/ч | 1–5 мм | ПЭТ, плёнка, металл | Средняя: чувствительна к загрязнению |
| Пигментные составы (струйные головки) | до 10 000 бут/ч | 2–10 мм | ПЭ, металл, плёнка | Средняя: требует перемешивания |
| Каплеструйная с быстросохнущей основой | до 40 000 бут/ч | 1,5–7 мм | ПЭТ, стекло, металл | Высокая: вентиляция, промывка |
Настройка кода и даты: параметры, которые задаёт технолог
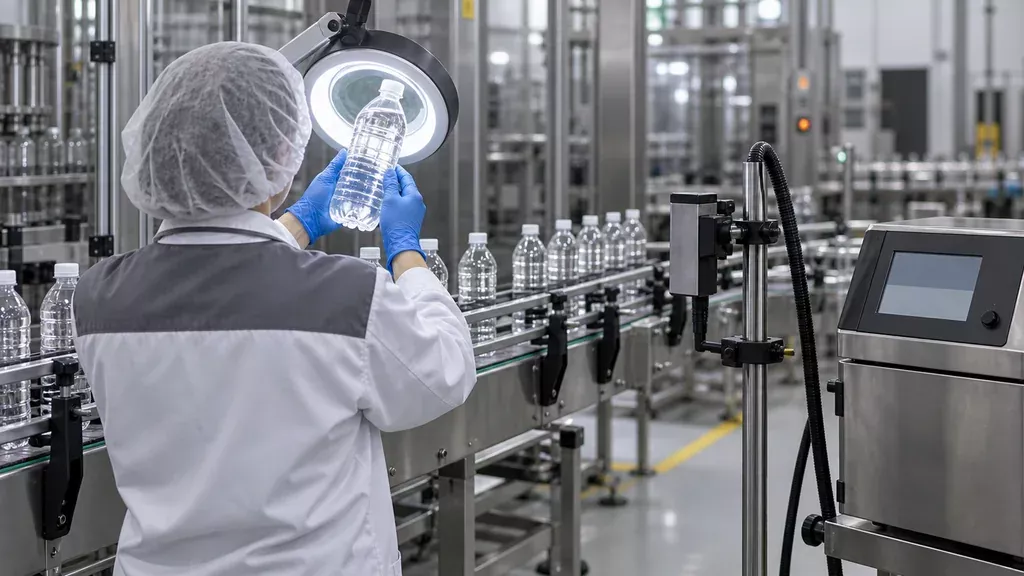
Сообщение технолог собирает в редакторе контроллера: строки, поля, разделители. Обязательный минимум по ТР ТС 022/2011 для пищевой продукции: дата изготовления, срок годности и номер партии; для напитков в оборотной таре добавляют номер линии. Формат даты фиксируют один раз (например, ДД.ММ.ГГГГ) и не меняют между сменами, иначе оператор правит вручную и путает месяц с днём. Высота знака подбирается под свободное поле на таре: на ПЭТ бутылке обычно 2–5 мм, на банке и мелкой таре 1,5–3 мм, на ящике до 10–12 мм. Шрифт берут точечный или штриховой с чётким контуром, без засечек: тонкие линии на скорости смазываются.
Скорость печати и скорость конвейера связаны жёстко. Частота срабатывания маркиратора краской задаётся в герцах и должна совпадать с темпом подачи тары: при 6000 бут/ч это около 1,7 срабатывания в секунду, при 12000 бут/ч уже 3,3. Задержка датчика определяет, где ляжет оттиск по высоте тары, и настраивается по метке фотоэлемента с точностью до миллисекунд. Если задержку не пересчитать при смене формата, код уезжает на плечо или этикетку. Проверяют результат стробоскопом или камерой на ходу, а не на остановленной линии.
Чек-лист запуска маркиратора на линии
Перед пуском маркиратора краской проверяют: питание (фаза, заземление, стабильные 220 В без просадок), давление воздуха в пневмолинии (обычно 4–6 бар, уточняйте по паспорту), зазор между печатающей головкой и тарой, срабатывание датчика на каждой бутылке, герметичность чернильного контура и отсутствие воздуха в фильтре. Головку выставляют строго перпендикулярно движению тары, отступ подбирают по высоте плеча ПЭТ бутылки, иначе оттиск уходит вверх или размазывается.
- Прогнать 30–50 бутылок с реальным продуктом на рабочей скорости конвейера.
- Проверить читаемость кода после ополаскивания и нанесения этикетки.
- Оценить смазывание: если плывёт на 2–3 бутылках из десяти, поднять тайминг срабатывания клапана.
- Проконтролировать расход чернил и растворителя за смену, сверить с нормой.
- Убедиться, что датчик не срабатывает на просвет между бутылками и на блики от воды.
В журнал наладки записывают: скорость конвейера, давление воздуха, зазор головки, тип и партию чернил, тайминги, номер смены и фамилию наладчика. Эти данные экономят часы при смене тары или продукта и помогают при разборе жалоб на нечитаемый код. Первый стабильный оттиск получают не по паспорту, а по факту, на своей таре и продукте.
Типичные ошибки эксплуатации и как их избежать
Больше половины обращений по маркираторам краской связаны не с поломкой, а с настройкой и обслуживанием. Смазанный или сдвоенный оттиск обычно даёт завышенная скорость печати относительно конвейера, люфт в кронштейне или смещение тары. Начните с проверки синхронизации датчика и стабильности прижима: оттиск должен ложиться на одну и ту же зону бутылки от партии к партии.
Забитая головка и смена партии
Забитая головка и непрокрас чаще всего следствие высыхания чернил на сопле при простоях без промывки. Регламент простой: промывка в конце смены, проверка сопла и чистка при каждой остановке дольше пары минут. Ошибки оператора при смене партии сводятся к трём: не сменили дату, не проверили версию кода, не сделали пробный оттиск. Введите контроль первого оттиска после каждой переналадки. Маркиратор краской стабилен там, где есть короткий чек-лист и журнал.
ООО «Промгарант» подбирает маркираторы под продукт и тару, поставляет их и выполняет монтаж и пусконаладку с обучением операторов.
Вопросы и ответы
Будет ли маркиратор краской печатать по мокрой или запотевшей таре после охлаждения?
На запотевшей поверхности капля чернил не удерживается: вода работает как разделительный слой, код либо смазывается, либо не переносится совсем. Если после охлаждения тара идёт на маркировку, ставьте обдув воздухом по зоне печати или переносите узел до туннеля. На практике для мокрой тары берут чернила с повышенной адгезией и уменьшают скорость конвейера, но и это работает не всегда.
Как часто требуется чистить печатающую головку и менять чернила?
Периодичность чистки зависит от запылённости цеха и продукта: обычно осмотр сопла делают в начале смены, а промывку по регламенту производителя. Чернила меняют по объёму расхода и сроку хранения, а не по календарю, потому что в открытой ёмкости растворитель улетучивается и вязкость растёт. Ведите журнал: дата заправки, объём, показания вязкости, и тогда засоры перестанут быть неожиданностью.
Можно ли одним маркиратором печатать и на бутылке, и на транспортной упаковке?
Технически это возможно, если высота печати и тип чернил подходят для обеих поверхностей. На практике мешает разница в расстоянии от сопла до поверхности и скорость: на бутылке 0,5 л и на гофрокоробе она отличается в разы. Чаще ставят два узла или один маркиратор с переключаемыми настройками и отдельными рецептами под каждый носитель.
Что делать, если код стирается при транспортировке или в холодильнике?
Сначала проверьте адгезию: проведите тест скотчем и потёртостью на образце из той же партии тары. Дальше смотрите на чернила (для ПЭТ и стекла они разные), на время сушки до первого контакта и на влажность в цехе. Иногда достаточно поднять мощность капли или поставить обдув, а иногда приходится менять тип чернил на стойкий к влаге и истиранию.
Нужен ли отдельный датчик или достаточно сигнала от линии?
Сигнала от линии хватает, если маркировка идёт непрерывно с фиксированным шагом и тара стоит ровно. Как только появляются пропуски, сдвоенные бутылки или смена формата, нужен датчик присутствия и энкодер: они синхронизируют момент печати с фактическим положением тары. Обычно ставят фотодатчик перед головкой, а сигнал задержки подстраивают по метке на конвейере.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.