
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Фасовка жидкостей: оборудование и организация участка
Что входит в участок фасовки жидкостей
Участок фасовки начинается там, где продукт готов к розливу, и заканчивается передачей укупоренной тары на этикетировку и упаковку. Внутри контура обычно стоят: накопительная ёмкость или буферная ванна, насос подачи, дозирующий узел, транспортёр, укупорочный механизм. Дозирование задаёт точность налива, укупорка отвечает за герметичность, маркировка фиксирует партию и дату. Границы участка определяются по месту установки датчика или врезки в трубопровод.
Подготовку продукта (купаж, деаэрацию, термообработку) чаще выносят в отдельное помещение. Мойка и выдув ПЭТ тары тоже могут быть выделены в самостоятельный участок, особенно при высокой производительности. Связь с подготовкой воды прямая: стабильное давление и температура на входе в дозатор определяют, насколько ровно пойдёт розлив. Если параметры плавают, никакая автоматика точность не удержит.
Типы дозаторов и область их применения
Дозатор задаёт точность всей фасовки. Объёмный принцип (поршневой или мембранный) отмеряет продукт по ходу вытеснителя и держит погрешность около ±0,5–1 % на воде и маловязких средах. На производительности 2 000–12 000 бут/ч этого обычно достаточно. На пенящихся и горячих продуктах точность падает, на абразивных суспензиях изнашиваются уплотнения.
Весовое и расходомерное дозирование берут там, где нужен контроль массы на единицу тары. Весовой дозатор ловит ±1–2 г на порциях от 100 г, но медленнее и чувствителен к вибрации конвейера. Расходомерный (магнитно-индукционный или массовый) даёт ±0,2–0,5 % и легко перенастраивается под рецептуру, включая бытовую химию на линии розлива бытовой химии.
- Вязкие продукты: шестерённые и шнековые дозаторы, подогрев трассы до снижения вязкости.
- Пенящиеся: розлив под уровень, деаэрация струи, минимальный перепад высот.
- Порции от 0,1 до 1 л: поршневые головки с быстрой переналадкой формата.
- Крупная тара 5–20 л: весовые посты с отсечкой по массе нетто.
- Асептика: расходомер плюс CIP-мойка без разборки тракта.
Тара и формат: ПЭТ, стекло, канистра
Тара и формат: ПЭТ, стекло, канистра
Формат тары задаёт геометрию транспортной системы и тип захвата. ПЭТ бутылку и ПЭТ банку обычно ведут за горловину или по корпусу с прижимом, стекло требует жёсткого розлива с ограничением по высоте и массе, канистра идёт по рольгангу с шаговым накопителем. Диаметр горловины определяет укупорочный узел: под резьбовую крышку, кронен-пробку или пробку-дозатор ставят отдельные головки. На фасовке в ПЭТ тару чаще применяют пневматический или механический прижим звездой, для стекла добавляют направляющие под венчик.
Перед покупкой автомата проверьте массу наполненной единицы: свыше 20–25 кг стандартные толкатели не держат ритм, нужен отдельный тракт. Укупорка под разные типы крышек требует сменных патронов и настройки момента затяжки, обычно 0,8–2,5 Н·м в зависимости от тары. Чтобы узлы не сбивались, закладывайте плановое техобслуживание с проверкой износа захватов и кулачков.
| Тип дозатора | Принцип | Типичная погрешность | Подходящие продукты | Ограничения |
|---|---|---|---|---|
| Объёмный поршневой | Вытеснение поршнем | ±0,5–1 % | Вода, напитки, масло | Пенообразование, износ уплотнений |
| Объёмный с клапаном | Заполнение камеры через клапан | ±0,5–1,5 % | Соки, соусы, бытовая химия | Вязкость выше 2000 мПа·с |
| Весовой | Отвес по массе | ±0,2–0,5 % | Масло, густые моющие средства | Скорость ниже, чувствителен к вибрации |
| Расходомерный массовый | Измерение массового расхода | ±0,1–0,3 % | Вода, растворы, слабоалкогольные напитки | Стоимость, требование к чистоте потока |
| Расходомерный объёмный | Измерение объёма потока | ±0,2–0,5 % | Вода, напитки, низковязкие жидкости | Пена, наличие газа в потоке |
| Дозирование под давлением | Подача избыточным давлением | ±1–3 % | Газированные напитки | Стабильность давления, унос газа |
| Комбинированные схемы | Поршень плюс расходомер | ±0,2–0,7 % | Широкий набор жидкостей | Сложная настройка, выше требования к сервису |
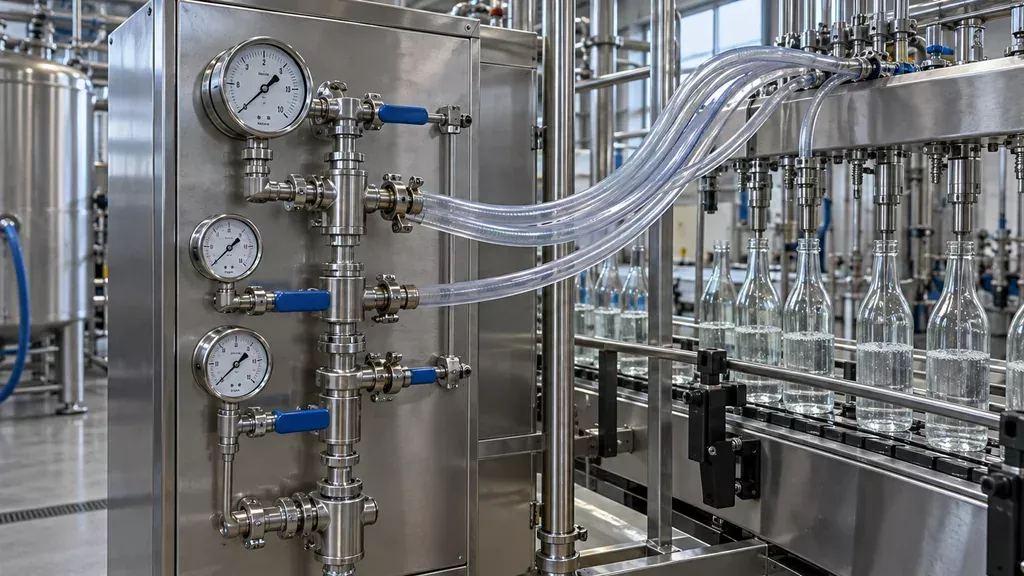
Помещение, среда и санитарные требования
Помещение подбирают под габариты линии с учётом зон обслуживания: обычно оставляют не менее 1 м вокруг автомата и 1,5 м перед зоной выхода тары. Высота потолка зависит от формата тары и типа дозатора, поэтому замеряют по самой высокой точке с бункером или накопителем. Полы делают нескользящими, с уклоном 1–2 % к трапу, стены на высоту не менее 1,8 м покрывают моющимся материалом. Санитарные требования к участку фасовки пищевых жидкостей задают ТР ТС 021/2011 и профильные СанПиН, для бытовой химии действуют свои нормы.
Зонирование, вентиляция и мойка
Поток тары и персонала разводят так, чтобы грязная зона не пересекалась с зоной розлива. Приточно-вытяжная вентиляция должна давать подпор в чистой зоне и удаление паров над дозаторами, кратность воздухообмена и температуру уточняют по продукту. Мойку узлов планируют заранее: разборные элементы дозатора и продуктопроводы обрабатывают по регламенту, а мойка без разборки возможна не для всех жидкостей и зависит от вязкости и состава.
Чек-лист запуска участка фасовки
До приезда бригады площадка должна быть пригодна к монтажу: залитые полы и стены, подведённые вода, воздух, пар и электрика с запасом по мощности, вентиляция. Проверьте, что проёмы пропускают габарит оборудования, а утилиты выведены в точку подключения. Подготовьте тару под наладку, продукт и моющую жидкость: без них пусконаладка встанет на первом цикле. Назначьте оператора, который будет работать на линии, и освободите его от других задач.
- Спецификация с параметрами продукта: вязкость, плотность, температура, наличие мякоти или газа.
- Схема подводок с давлением и расходом по каждой утилите, точки сброса и дренажа.
- Партия тары и продукта для наладки, минимум несколько циклов на каждый формат.
- Обученный оператор и механик, присутствующие на пусконаладке от начала до конца.
- Журнал запуска: фиксируйте параметры, отклонения и что меняли по ходу настройки.
Порядок пусконаладки обычно такой: опрессовка и промывка контура, холостой прогон механики, настройка дозаторов на объём или уровень, затем выход на режим под нагрузкой. Тарировку делают не по паспорту, а по фактическому розливу: отбирают пробы, взвешивают, корректируют и повторяют на нескольких скоростях. Первые недели чаще подводят неподготовленные утилиты, сбитая тарировка после смены партии продукта и оператор, не знающий аварийных остановов. Оставьте запас по времени на донастройку и не запускайте участок в смену без подстраховки.
Обслуживание линии и модернизация
Регламент планового ТО строят по наработке, а не по календарю: для линии на 6000 бут/ч это обычно 500–1000 моточасов между осмотрами. Ежемесячно проверяют состояние уплотнений дозаторов, натяжение транспортёров, работу датчиков уровня, чистоту форсунок ополаскивателя, момент затяжки узлов закрутки. Отдельно ведут журнал: без записей о замене прокладок и смазке подшипников сложно понять, почему параметры розлива начали уходить.
Изнашиваемые узлы и признаки износа
Быстрее всего выходят из строя клапаны и мембраны дозаторов, уплотнения разливочных головок, звёздочки и направляющие транспортёра, кулачки закрутки, шланги продуктопровода. Оснастку под нестандартную тару (формат горла, высота бутылки, тип крышки) изготавливают отдельно, и её износ идёт быстрее типовой. Признаки, что пора вмешиваться: разброс объёма выше допуска, подтёки на горле, срывы крышек, частые остановы по датчикам. Если изнашивается один-два узла, замена дешевле и быстрее нового автомата. Когда меняется вся кинематика или формат тары, выгоднее модернизация участка.
ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Какую производительность линии фасовки выбрать под мой объём, чтобы не переплатить за мощность?
Считайте не годовой объём, а пиковую сменную нагрузку: например, при 12 000 бутылок в смену и работе в одну смену достаточно автомата на 2000–3000 бут/ч с запасом на переналадку и остановки. Если продукт вязкий или тара нестандартная, реальная скорость падает на 15–30 процентов от паспортной, поэтому берите верхнюю границу диапазона. Учтите, что при укрупнении тары (например, 5 л вместо 0,5 л) требуемая производительность в бут/ч снижается, а в литрах в час остаётся той же.
Можно ли на одной линии фасовать и питьевую воду, и растительное масло?
Технически возможно, но только при полной разборке и санитарной обработке всех узлов, контактирующих с продуктом, между переходами. Разные требования к мойке: для воды достаточно промывки и периодической дезинфекции, для масла нужны щелочные растворы и ополаскивание, иначе остатки жира портят вкус следующей партии. Дозирующие узлы тоже отличаются: для масла нужны обогрев или поршневая схема, для воды часто хватает объёмного или массового дозирования. На практике такую линию делают только при малых объёмах и наличии отдельного комплекта быстроразборных узлов.
Сколько операторов нужно на участок фасовки в смену?
Для полуавтоматической линии на 1000–2000 бут/ч обычно достаточно двух человек: один на подаче тары и розливе, второй на укупорке и укладке в гофру. Автомат на 6000 бут/ч и выше требует минимум трёх: оператор пульта, оператор на этикетировке и подсобный рабочий на паллетировании. Если в процессе есть подготовка продукта (купаж, фильтрация, нагрев), добавляется ещё один человек в смену. Точное число зависит от степени автоматизации и формата тары.
Какие документы и нормативы проверяют при приёмке линии фасовки в эксплуатацию?
В первую очередь смотрят паспорт и руководство по эксплуатации с указанием параметров (производительность, давление, потребляемая мощность), а также сертификаты или декларации соответствия ТР ТС на оборудование, контактирующее с пищевыми продуктами. Для пищевых производств нужны документы на материалы уплотнений и шлангов (подтверждение пригодности для контакта с продуктом), а также протоколы мойки и дезинфекции. При приёмке проверяют фактическую точность дозирования на трёх режимах и отсутствие протечек под рабочим давлением. Санитарные требования по помещению и водоснабжению обычно подтверждаются отдельно, вне приёмки самой линии.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


