
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Экструзионно-выдувная машина: принцип работы и применение
Что делает экструзионно-выдувная машина и где она стоит в линии
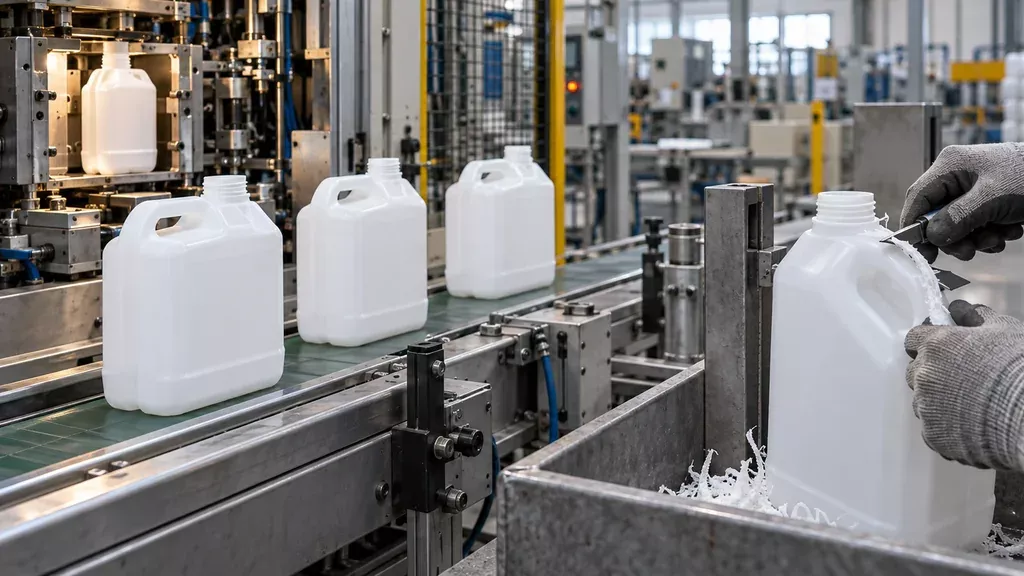
Экструзионно-выдувная машина формует полые ёмкости из гранул полимера. Гранулы плавятся в материальном цилиндре, расплав продавливается через кольцевой дорн и выходит вниз в виде трубчатой заготовки, которую называют паризоном. Форма смыкается вокруг рукава, нож или дорн отсекает его сверху, а через иглу внутрь подаётся воздух под давлением обычно 4–10 бар. Заготовка раздувается до контакта со стенками формы, охлаждается в контуре воды, форма раскрывается, и готовое изделие уходит на обрезку облоя.
В линии розлива машина стоит после сушилки полимера и вакуумного загрузчика, поскольку влажные гранулы дают пузыри и свищи на стенке. Дальше по потоку идут узел обрезки и дробления облоя, тестер герметичности, при необходимости дозатор и укупор, транспортер на розлив. Экструзионно выдувная машина работает с канистрами, бутылями, ПЭТ банкой, тарой под растительное масло и бытовую химию. От инжекционно-выдувной и выдува из ПЭТ преформы её отличает то, что заготовка формуется здесь же, из расплава, а не отливается заранее.
Устройство: из каких узлов состоит машина
Базовая экструзионно выдувная машина состоит из шести узлов, и каждый влияет на геометрию и прочность будущей тары. Материальный цилиндр со шнеком плавят гранулы и гомогенизируют расплав; здесь важны зоны нагрева по длине (обычно 3–5 зон с шагом 10–30 °C) и стабильность давления расплава. Экструзионная головка с дорном формирует рукав, то есть паризон. Разброс толщины стенки по периметру паризона в норме не превышает 5–10 %, иначе на бутылке появляются разнотолщинные зоны и провалы по массе.
- Узел смыкания: усилие в тоннах должно перекрывать давление раздува, иначе форма раскрывается.
- Форма: посадка по плоскости разъёма, каналы охлаждения, съём изделия механический или пневматический.
- Пневмосистема: низкое давление на раздув и высокое на управление и поддув.
- Гидростанция: привод смыкания, экструдера и узла перемещения, контроль температуры масла.
- Шкаф управления: контроллер с уставками по зонам, циклограмма, счётчик циклов.
На панель оператора обычно выводят температуры зон, давление расплава, усилие смыкания, время выдержки под раздувом и скорость цикла. Эти уставки подбирают под конкретный продукт и формат тары, универсальных значений нет. Смежные задачи, включая подготовку преформ и организацию участка, разобраны в разделе про оборудование для выдува ПЭТ тары.
Ключевые параметры и режимы, которые настраивает технолог
Что технолог выставляет на панели и как это отражается на бутылке
Экструзионно выдувная машина держит качество изделия на четырёх связанных параметрах. Температурный профиль по зонам цилиндра и головки обычно лежит в диапазоне 160–210 °C для полиэтилена и 190–230 °C для полипропилена, точные значения зависят от марки сырья и толщины стенки. Недогрев даёт холодные швы, шероховатость и разрыв рукава, перегрев приводит к провисанию парофазной заготовки и запаху. Давление раздува составляет 4–8 бар, выдержка под давлением 1–4 с, общее охлаждение в форме 5–20 с. Слишком короткая выдержка оборачивается усадкой и короблением, избыточная снижает темп и переохлаждает изделие.
Скорость экструзии и толщина стенки задаются в паре: чем выше скорость, тем сильнее разброс по весу и тем чаще требуется корректировка раздува. От толщины стенки зависят прочность, жёсткость и расход сырья, поэтому её подбирают под тару опытным путём, а не по паспорту. Настройки сбиваются при смене преформы, сырья или формы, поэтому после каждой переналадки снимают контрольную партию и замеряют вес. Когда разброс параметров перестаёт укладываться в допуск, помогает ремонт и модернизация оборудования, включая замену узлов дозирования и головки.
| Параметр | Экструзионно-выдувная | Инжекционно-выдувная | Выдув из ПЭТ преформы |
|---|---|---|---|
| Сырьё | Полиэтилен, полипропилен, ПВХ | Полиэтилен, полипропилен, ПС | ПЭТ преформа |
| Диапазон объёмов тары | от 0,1 до 200 л | от 0,05 до 20 л | от 0,1 до 6 л |
| Производительность, бут/ч | от нескольких сотен до 5000 | от 1000 до 10000 | от 2000 до 30000 |
| Требования к помещению | высота под экструдер, вентиляция | высокая точность, чистая зона | компактная зона выдува |
| Стоимость оснастки | средняя, форма проще | высокая, пресс-форма сложная | низкая, меняется преформа |
| Гибкость по формату | высокая при смене формы | средняя | высокая |
| Типичная область | канистры, флаконы, крупная тара | тонкостенная тара под этикетку | вода, напитки, масло |
Чек-лист перед покупкой и запуском
До подписания договора снимите размеры помещения и проверьте ввод электрики. Экструзионно выдувная машина с узлом сушки и загрузчиком занимает по высоте заметно больше, чем сам корпус: под вертикальный загрузчик сырья обычно нужно 4,5–6 м от пола, иначе придётся ставить наклонный транспортёр или менять место. Замерьте площадь под машину, зону складирования преформы или гранулята, место под накопительный стол и съём готовой тары. Отдельно зафиксируйте свободный проход для обслуживания узла смыкания.
Список того, что фиксируете в протоколе осмотра площадки:
- Высоту потолка с учётом загрузчика, бункера и хода разводки пневматики.
- Свободную мощность на вводе и запас по автоматам, обычно не менее 20–30%.
- Давление и расход воздуха, стабильность по манометру в течение смены.
- Температуру воды на охлаждение формы и наличие контура рециркуляции.
- Состояние пола под опорами: ровность, несущая способность, вибрации.
- Комплектность оснастки под ваш формат тары и наличие запасных ножей.
Что уточнить по сырью, сушке и загрузке
Уточните у поставщика гранулята или преформы влажность, насыпную плотность и требования к сушке. Некоторые материалы требуют предварительной сушки при 70–90 °C в течение нескольких часов, и без сушильного шкафа брак по стенке гарантирован. На пусконаладке проверьте работу загрузчика под реальным сырьём, а не на воздухе, и обучите оператора вести журнал параметров: температура по зонам, давление впрыска, время выдержки.
Применение в розливе и обслуживание машины
Экструзионно-выдувная машина закрывает тару от 0,2 до 30 л: канистры для бытовой химии, ПЭТ и полиэтиленовые бутыли под растительное масло, ёмкости под воду и слабоалкогольные напитки. На линиях розлива её обычно ставят перед фасовкой, а готовую тару подают на ротационный или линейный дозатор. Производительность подбирают по темпу розлива: если машина даёт меньше бут/ч, чем разливочный блок, линия работает рывками и ждёт тару. Для растительного масла и химии берут двухстанционные варианты с несколькими ручьями, для воды хватает одного ручья при непрерывном цикле. Формат горловины и калибр задаются оснасткой, поэтому под нестандартную тару её изготавливают отдельно.
Плановое ТО и типовые отказы
В регламент входят замена фильтров гидравлики и пневматики, проверка нагревателей материального цилиндра, протяжка узла смыкания, смазка направляющих и ревизия ножей отрезки. Типовые отказы: увод температуры по зонам, износ шнека и обратного клапана, течи в гидростанции, залипание пневмоклапанов. Ресурс продлевают стабильным давлением в пневмосети, чистой водой в контуре охлаждения и записью параметров цикла, чтобы видеть дрейф до аварии.
Модернизацию выбирают, когда станина, гидравлика и узел смыкания в норме, а менять нужно привод, систему управления, нагрев или оснастку. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли на одной экструзионно-выдувной машине делать и канистры, и бутылки разного объёма, или под каждый формат нужна отдельная машина?
Одна машина обычно работает в ограниченном диапазоне объёмов, который определяется узлом пластикации и ходом смыкания. Смена формата делается заменой головки, дорна, мундштука и калибровочного узла, а также переналадкой программы. Переход с бутылки 0,5 л на канистру 5 л на одном узле возможен только при запасе по пластикации и усилию смыкания, поэтому такой диапазон закладывают на этапе подбора.
Какое сырьё подходит для экструзионно-выдувной машины: только первичный полимер или можно добавлять вторичный, и в какой доле?
Базово работают на первичном ПЭНД и ПП, для канистр под бытовую химию часто применяют сополимеры. Вторичное сырьё добавляют, но доля зависит от требований к прочности и внешнему виду: для технической тары она может доходить до 30–50 процентов, для пищевой и прозрачной обычно ограничивается несколькими процентами. Вторичку вводят только после проверки на текучесть и загрязнения, иначе появляются разрывы полотна и разнотолщинность стенки.
Какая производительность в бут/ч реальна для машины под тару 1 л и под канистру 5 л?
Для одногнездовой машины под бутылку 1 л цикл составляет примерно 8–15 секунд, что даёт ориентировочно 240–450 бут/ч. Для канистры 5 л цикл растягивается до 25–40 секунд, поэтому одна позиция выдаёт порядка 90–150 изделий в час. Реальная цифра зависит от числа гнёзд, толщины стенки, температуры расплава и времени охлаждения формы.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


