
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Эффективность технологического оборудования: как измерять и повышать
Что показывает эффективность технологического оборудования и чем её измеряют
Эффективность технологического оборудования показывает, какую долю годной продукции линия выпустила относительно теоретически возможного объёма за тот же период. Считают её через OEE (общая эффективность оборудования), и это произведение трёх составляющих. Доступность отражает долю планового времени, когда линия фактически работала, без аварийных и переналадочных простоев. Производительность сравнивает фактический темп с паспортным, а качество учитывает долю годной продукции без брака и переделки. Формула: OEE = доступность × производительность × качество.
Для линии розлива на 6000 бут/ч за смену 8 ч теоретический выпуск составит 48000 бутылок. Если из-за простоев линия отработала 7,2 ч, фактический темп держался на 5400 бут/ч, а годными оказались 45000 бутылок, то доступность равна 0,90, производительность 0,90, качество 0,93, итоговый OEE около 0,75. Загрузка линии при этом может быть 100%, но эффективность технологического оборудования окажется ниже, потому что часы в плане ещё не означают годный выпуск.
Какие данные снимать с линии розлива и как их не испортить
Первичные данные снимают в пяти точках: состояние линии (работа, простой), счётчик готовой продукции, брак по операциям, параметры режимов и скорость конвейера. Счётчик ставят на выходе после укупорочного узла, а не на входе: расхождение между подачей и выпуском как раз и показывает потери. Микростопы фиксируют от одной минуты, иначе короткие остановки на смене суммируются в часы, но в отчёте не видны.
- Время работы и простоев с обязательной причиной: наладка, мойка, отсутствие тары, отказ узла.
- Фактический счётчик бутылок на выходе линии, отдельно от счётчика преформ или тары на входе.
- Брак по операциям: розлив, укупор, этикетка, дата, с разделением на исправимый и неисправимый.
- Параметры режимов и скорость конвейера в единицах измерения.
Давление в разливочном узле измеряют в барах, отдельно смотрят давление воздуха в пневмолинии. Температуру продукта снимают в градусах Цельсия, скорость конвейера в бут/ч. Эти величины нужны не сами по себе, а в привязке к браку и простоям: без них непонятно, режим ушёл или механика.
Ручной хронометраж уместен на пусконаладке и при разборе одной операции. Дальше нужен автоматический сбор с контроллера: он не устаёт и ловит микростопы. Если узкое место уже известно, дешевле закрыть его через ремонт и модернизацию оборудования, чем менять линию целиком. Главная ошибка учёта: брак списывают общей строкой без причины, и эффективность технологического оборудования потом не с чем сопоставить.
Где теряется эффективность: разбор по узлам линии
Потери удобно раскладывать по узлам, тогда видно, какой из них ограничивает эффективность технологического оборудования всей линии. Подготовка тары и преформы: сбои ориентации в бункере-накопителе, замятие при захвате, нестабильный нагрев преформы при разной температуре в цехе. Розлив и дозирование: просадка давления в продуктопроводе при пиковой подаче, нестабильная доза при изменении вязкости или температуры продукта, вспенивание на высоких скоростях. Укупор и этикетировка дают самые частые мелкие остановки: залипание пробок в ориентаторе, срыв этикетки на клеевом узле, рассинхрон по метке. Группировка, упаковка и паллетирование добавляют простои на смене формата и заклинивание в термотоннеле. На практике потери редко распределены равномерно, и один участок съедает больше, чем остальные вместе. Оценить вклад участков помогает аудит с замером пропускной способности; в каталоге линий розлива подбор ведут с учётом целевой производительности и синхронности автоматов. Отсюда ключевая связь: если конвейер идёт быстрее самого медленного автомата, накопители копят тару и глушат подачу, а не выравнивают поток.
Розлив и дозирование: стабильность дозы и давления
| Метод оценки | Что измеряет | Точность | Трудозатраты | Когда применять |
|---|---|---|---|---|
| Визуальный контроль смены | Явные остановки и брак | Низкая | Минимальные | Быстрая прикидка |
| Ручной хронометраж простоев | Длительность остановок | Средняя | Высокие | Поиск узкого места |
| Учёт по счётчику бутылок | Фактический выпуск | Средняя | Низкие | Постоянный контроль |
| Расчёт OEE по журналу простоев | Доступность, темп, качество | Высокая | Средние | Регулярный анализ |
| Автоматический сбор с контроллера | Простои и темп в реальном времени | Высокая | Средние, разовые на настройку | Развитая линия |
| Аудит с замером пропускной способности по участкам | Предел каждого узла | Высокая | Высокие | Плановая диагностика |
| Пилотный замер после перенастройки или модернизации | Прирост против базы | Высокая | Средние | Оценка изменений |
Как найти узкое место и что с ним делать
Порядок работ простой: составить карту потока от приёмки тары до упаковщика, затем за смену посчитать фактическую пропускную способность каждого участка. Считают не паспортные бут/ч, а реально сошедшие с участка единицы за вычетом брака и простоев. Участок с минимальным значением и есть узкое место. Проверять стоит на установившемся режиме, отдельно по каждому формату тары и продукту, иначе цифры несопоставимы.
Буфер перед узким местом помогает, если потери вызваны короткими остановками соседних узлов: накопительный стол или накопитель на 5–15 минут работы выравнивает рывки и не даёт узлу простаивать. Если же узел упирается в собственный цикл, буфер только маскирует проблему. Тогда смотрят режимы (температуры, давления, скорости розлива), а при исчерпании диапазона меняют оснастку или узел. После модернизации узкое место обычно смещается на соседний участок, поэтому замер повторяют.
Чек-лист аудита эффективности линии розлива
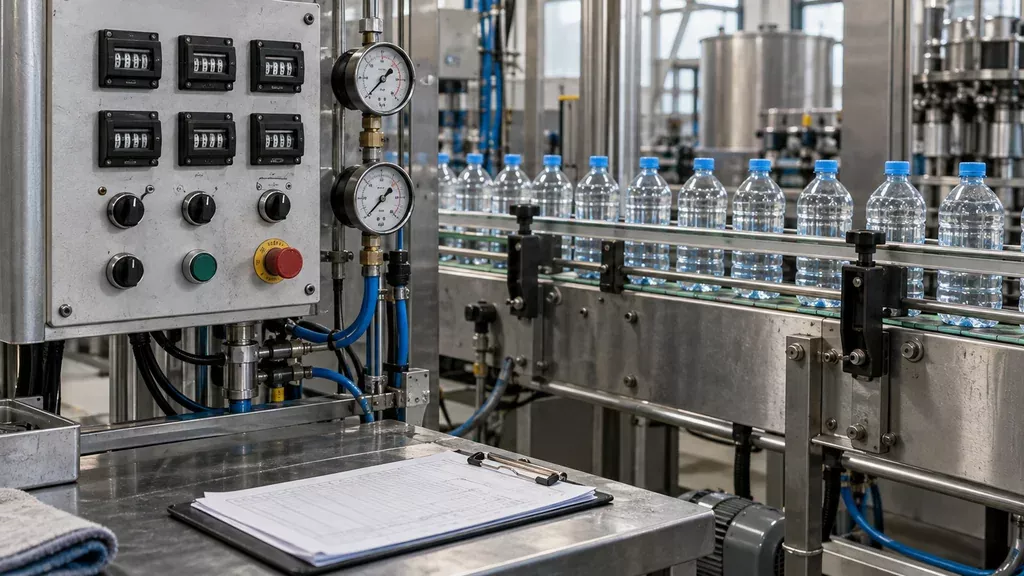
Аудит начинается с журнала: если за смену не зафиксировано ни одной остановки, значит, потери просто не считают. Перед пуском проверяют давление воздуха в сети (обычно 6 бар, допуск ±0,5), натяжение ремней привода транспортёра, уровень смазки в узлах разлива и герметичность продуктопроводов. Во время смены контролируют стабильность дозирования по контрольным взвешиваниям, момент затяжки укупорочного узла и температуру продукта на входе.
- Раз в смену: давление воздуха и его утечки на фитингах, состояние форсунок ополаскивателя, срабатывание фотодатчиков тары.
- Раз в смену: температура и вязкость продукта, отклонение объёма долива по трём пробам, усилие съёма бутылки с транспортёра.
- Раз в неделю: натяжение цепей и ремней, износ звёздочек, состояние уплотнений разливочных клапанов, ток потребления приводов.
- Раз в месяц или при плановом ТО: калибровка расходомеров и дозаторов, протяжка клемм в шкафах, ревизия пневмораспределителей, проверка заземления.
- По персоналу: соблюдение порядка пуска и останова, наличие записей о микроостановах, обучение операторов настройке под смену тары.
Скрытые потери чаще всего находятся на стыках: несинхронная подача тары, лишние микропаузы при переполнении накопителя, утечки воздуха, которые не слышны в общем шуме цеха. В журнал простоев пишут время, узел, причину и кто устранял, иначе эффективность технологического оборудования остаётся оценкой «на глаз».
Что реально повышает эффективность, а что нет
Быструю отдачу дают настройка режимов и регламентов, замена быстроизнашиваемых элементов и изготовление оснастки под конкретную тару. Разброс дозы по бутылкам и биение при переносе тары часто лежат не в механике, а в некорректно подобранных параметрах: давление в линии, температура продукта, синхронизация транспортёров, момент затяжки на укупорке. Оснастка под конкретный формат (звёздочки, направляющие, копиры, прижимы) снижает число остановок и боя, особенно при переходе с одной ПЭТ тары на другую. Здесь эффективность технологического оборудования растёт не от покупки нового узла, а от точной привязки существующего к продукту и таре.
Что не даёт результата или вредит линии
Гонка за максимальной скоростью в ущерб качеству ведёт к браку и перегрузке приводов. Отключение защит и редкое ТО сокращают ресурс узлов. Частая смена формата без подготовки съедает время и требует отладки. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку, а также берёт на себя плановое техобслуживание линий.
Вопросы и ответы
Какой OEE считается нормальным для линии розлива воды или напитков?
Ориентир зависит от формата тары и возраста оборудования. Для розлива в ПЭТ бутылку 0,5–1,5 л на исправной автоматической линии реально удерживать 60–75% при трёхсменной работе; для стеклобанки и крупной тары обычно ниже, 50–65%. Если показатель стабильно падает ниже 45%, сначала смотрят не на скорость автомата, а на потери от микростопов и переналадок.
Можно ли считать эффективность без автоматического сбора данных с контроллера?
Можно, но точность будет ограничена. На практике ставят счётчик готовой продукции на выходе и фиксируют время простоев в журнале по трём-четырём причинам (нет тары, остановка розлива, переналадка, отказ узла). Такой метод даёт погрешность в несколько процентов, зато не требует интеграции с ПЛК. Если нужна разбивка потерь по секундам и по каждому узлу, тогда без съёма сигналов с контроллера и отдельного модуля сбора данных не обойтись.
Как учесть простои на смене формата и переналадке, включать их в потери или нет?
Смена формата относится к плановым потерям, но её всё равно нужно измерять отдельно, иначе она маскирует реальную картину по узлу розлива. Считайте два показателя: общий OEE и OEE без учёта плановых переналадок. Если переналадка занимает больше 30–40 минут на переход, стоит разобрать её по шагам: замена звёздочек, настройка дозаторов, промывка продуктопровода.
Что делать, если линия выдаёт паспортную скорость, но брак растёт?
Скорость и качество здесь расходятся: чаще всего виновата настройка дозатора, износ уплотнений или нестабильная подача продукта. Начните с замеров объёма по десяти дозам подряд, проверьте давление в продуктопроводе и температуру продукта. Если разброс дозы выходит за допуск по ТР ТС на упаковку, снижайте скорость до стабилизации, а не гоните линию на пределе.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


