
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Автоматическая линия розлива: чем отличается от полуавтомата и кому подходит
Где проходит граница между автоматом и полуавтоматом
Граница между автоматом и полуавтоматом проходит не по габаритам и не по количеству узлов, а по тому, кто выполняет операции с тарой. На полуавтомате цикл держится на человеке: оператор вручную ставит бутылку под розлив, снимает её после наполнения, часто сам подаёт пробку и запускает укупорку. Автоматическая линия розлива закрывает цикл без участия рук: тара идёт по конвейеру, дозирование, укупорка, этикетировка и упаковка выполняются узлами по команде контроллера, а оператор следит за параметрами и подносит расходники.
Дальше вопрос упирается в производительность. Полуавтоматы обычно работают до 1000–1500 бут/ч, это потолок при ручном съёме. Автоматы начинаются от 2000–3000 бут/ч, но цифры зависят от продукта, вязкости, температуры розлива и формата тары: на тонкой ПЭТ бутылке и на стекле один и тот же автомат покажет разную скорость.
Диапазоны производительности и где проходит порог
| Тип | Производительность | Роль оператора |
|---|---|---|
| Полуавтомат | до 1000–1500 бут/ч | установка тары, съём, подача пробки |
| Автомат | от 2000–3000 бут/ч | контроль параметров, загрузка расходников |
Из чего состоит автоматическая линия розлива
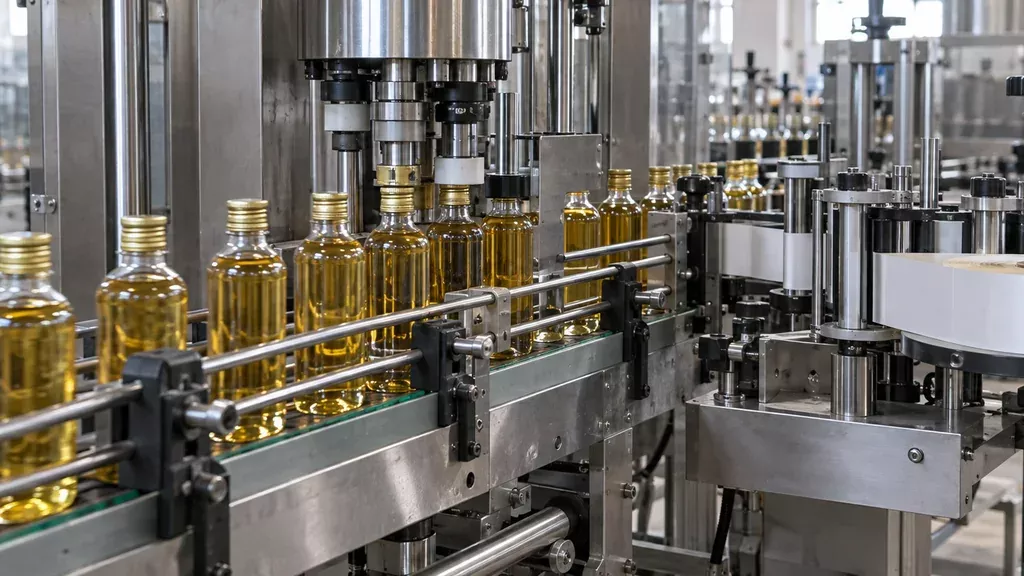
Автоматическая линия розлива собирается из узлов, соединённых транспортёром в единый поток. Базовый набор одинаков почти для любой задачи: машина ополаскивания тары, розлив, укупорка, этикетировка, датировка, группировка в блоки и упаковка. Состав подбирают под продукт, тару и укупорку, поэтому в каталоге линий розлива конфигурации отличаются числом и типом модулей. Для воды и напитков обычно нужен ополаскиватель, для масла и бытовой химии его часто исключают. Стекло и ПЭТ бутылка ведут себя на транспортёре по-разному, поэтому направляющие и звенья цепи считают отдельно.
- Транспортёр с накопительными столами связывает узлы и гасит микропаузы.
- Линейный дозатор или ротационный автомат отмеряет объём или уровень.
- Укупорочный узел закручивает винт, надевает пробку или дозирует колпачок.
- Этикетировщик, дататор и упаковщик завершают цикл и готовят паллету.
Ополаскиватель обрабатывает тару перед розливом, если продукт этого требует: струя воды, воздуха или пара снимает пыль и загрязнения с внутренней поверхности. Для воды и сладких напитков в ПЭТ таре узел обычно ставят в начале линии. Для растительного масла и бытовой химии его часто исключают, потому что остатки влаги мешают продукту или портят его свойства. Решение принимают по технологии, а не по привычке.
Розлив: линейный дозатор и ротационный автомат
Линейный дозатор проще и дешевле в обслуживании, ротационный автомат даёт большую производительность на стабильной таре. Укупорка часто задаёт темп: если момент затяжки пляшет, брак растёт, и линия работает по самому медленному узлу. Синхронизация по датчикам и накопителям сглаживает разброс, но не убирает его полностью. Перед покупкой считают реальный поток по каждой операции, а не паспортную цифру одного модуля.
Требования к помещению, средам и персоналу
Под автоматическую линию розлива помещение готовят до приезда монтажной бригады. Площадь зависит от числа позиций и формата тары: для одной линии обычно от 60 до 150 м², высота потолков от 3,5 м, если над конвейером ставится укупор или этикетировщик. Полы с уклоном 1–2 % к трапу, покрытие бесшовное, стойкое к моющим средствам. Зона розлива отделяется от склада тары и готовой продукции, воздух подаётся очищенным, для питьевой воды и напитков ориентируются на СанПиН 2.1.4.1074-01 и ТР ТС 021/2011.
Электропитание подводят отдельной линией с заземлением и стабилизацией, мощность зависит от состава автомата. Сжатый воздух нужен с давлением 6–8 бар и точкой росы не выше +3 °C, иначе конденсат попадёт в пневматику. Вода и пар требуются по регламенту мойки и пастеризации. Если линия уже стоит, часть узлов закрывает модернизация действующего оборудования. Смену собирают из оператора, наладчика и санитарной группы, обучение проводят до пусконаладки.
| Критерий | Полуавтомат | Автоматическая линия |
|---|---|---|
| Производительность, бут/ч | от 300 до 1500 | от 2000 до 24000 |
| Число операторов в смену | 3–5 | 1–3 |
| Стабильность дозы и уровня | зависит от оператора | заданный допуск по рецепту |
| Переналадка на другой формат | вручную, десятки минут | по рецепту, минуты |
| Площадь и высота потолков | от 30 м², от 3 м | от 60 м², от 3,5 м |
| Требования к сети и воздуху | минимальные | стабильная сеть, воздух 6–8 бар |
| Обслуживание и износ | ручной труд, простой ремонт | регламент ТО, износ узлов выше |
Как выбрать: критерии под конкретное производство
Считайте не пиковую скорость автомата, а реальную сменную выработку с учётом переналадок и простоев. Если продукт один, тара одна, объём стабильно высокий, автоматическая линия розлива работает близко к паспортному режиму. При 5–10 SKU и частых переходах картина меняется: потери на мойку продуктопроводов и настройку дозаторов могут съесть весь выигрыш в производительности.
Смотрите на четыре вещи сразу:
- Сменная программа: при стабильной загрузке одной смены автомат окупает себя по трудозатратам.
- Число SKU и частота переходов: больше двух-трёх переналадок за смену снижает эффективность автомата.
- Формат тары и требования сетей к маркировке, дате, внешнему виду бутылки.
- Стабильность рецептуры и качества воды: автомат чувствителен к отклонениям параметров продукта.
Полуавтомат остаётся рабочим решением для малых серий, тестовых партий и сезонных всплесков. Разумный путь для нового производства: начать с полуавтомата, отработать рецептуру и упаковку, затем достроить линию розлива поэтапно, добавляя модули по мере роста заказов.
Чек-лист перед заказом и типичные ошибки на площадке
Что подготовить до заказа оборудования
До запроса на линию соберите пакет исходных данных: образцы тары (не менее 20 штук из разных партий), укупорочные средства, 5–10 л продукта, планируемую производительность в бут/ч с запасом на рост, схему цеха с привязкой к стенам и колоннам. Зафиксируйте параметры сетей на вводе: напряжение и выделенную мощность в кВт, давление и расход сжатого воздуха в бар и м³/ч, точку росы, наличие пара и воды для мойки. Замерьте высоту потолка, ширину проходов и габариты ворот: разница между высотой машины с загрузочными узлами и потолком в 200–300 мм обычно становится неприятной новостью при разгрузке.
Поставщику задайте прямые вопросы: какой класс подготовки воздуха требует пневматика, какова пиковая и средняя потребляемая мощность, есть ли накопительный стол перед упаковкой, какая оснастка входит в комплект, а какую изготавливают отдельно под вашу тару. Уточните, кто проводит шеф-монтаж и обучение персонала и в какие сроки после поставки.
Что проверить при приёмке и пусконаладке
При приёмке сверяйте комплектность по описи, состояние узлов после транспортировки, наличие паспортов и схем. На пусконаладке прогоните линию на вашем продукте и таре, а не на демонстрационной: смотрите стабильность дозирования, качество укупорки на разрыв, работу датчиков при останове. Фиксируйте фактическую производительность и простои за смену, проверьте аварийные остановы и защиту от сухого хода.
Пять ошибок, которые всплывают уже в цеху
- Не учли высоту потолка и габарит машины с обвязкой.
- Занизили выделенную мощность электросети под пиковую нагрузку.
- Не подготовили сжатый воздух нужного качества: влага и масло выводят пневматику из строя.
- Забыли про накопитель перед упаковкой, и линия встаёт на каждой смене формата.
- Не обучили операторов до запуска: переналадка идёт «на слух», растёт брак.
ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку, а также обучает персонал работе на линии.
Вопросы и ответы
С какой производительности имеет смысл переходить с полуавтомата на автоматическую линию?
Ориентир обычно такой: если полуавтомат уже не укладывается в смену и вы регулярно выходите во вторую, а объёмы растут, смотрите в сторону автоматики. Для воды и напитков в ПЭТ таре практический порог начинается примерно от 2000 бутылок в час, для вязких продуктов и масел он ниже, всё зависит от продукта и формата тары. Если же партии небольшие и часто меняются, полуавтомат нередко остаётся выгоднее по гибкости.
Можно ли собирать автоматическую линию поэтапно, докупая узлы позже?
Да, так делают часто, но только если сразу заложить единый транспорт и синхронизацию по скоростям. Начинают обычно с розлива и укупорки, затем добавляют ополаскиватель, этикетировку, упаковку в термоусадочную плёнку или гофру. Важно заранее определить направление потока, высоту конвейера и место под будущие модули, иначе переделка встанет дороже, чем покупка сразу.
Какой персонал нужен для обслуживания линии и сколько занимает обучение?
В смену достаточно оператора и наладчика, которые совмещают функции, плюс механик или электрик на вызове. Обучение оператора занимает от нескольких дней до двух недель: пуск, остановка, мойка, замена формата, простые настройки. Наладчика и технолога учить дольше, потому что нужно понимать работу дозаторов, клапанов и датчиков, обычно это от двух до четырёх недель с практикой на месте.
Что нужно по электросети и сжатому воздуху, чтобы линия не вставала?
По электрике закладывайте отдельные линии на силовое оборудование и на управление, стабилизатор и заземление, потому что просадки напряжения дают ложные срабатывания датчиков. По воздуху нужен ресивер с запасом, осушитель и фильтры тонкой очистки, иначе конденсат и масло попадают в пневматику и клапаны начинают залипать. Давление и расход зависят от состава линии, обычно это 6–8 бар, но точные значения даёт поставщик под конкретную комплектацию.
Как часто делают переналадку на другой формат бутылки и сколько это занимает по времени?
Частота зависит от ассортимента: на одном продукте формат меняют редко, на нескольких позициях переналадка может быть каждую смену. По времени это обычно от 30 минут до 2 часов, если есть быстросменные звёздочки, направляющие и сохранённые рецепты в контроллере. Без них перестройка занимает дольше и требует участия наладчика, поэтому оснастку под форматы лучше заказывать сразу с линией.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


