- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Регламент технического обслуживания оборудования линии розлива
Что должно быть в регламенте ТО линии розлива
Из чего состоит документ: разделы и обязательные поля
Регламент технического обслуживания оборудования линии розлива привязан к конкретному составу линии: марка автомата розлива, число дозирующих головок, тип укупорочного узла, наличие ополаскивателя, этикетировщика, транспортера, датировщика, системы подготовки воды или продукта. Универсального текста не существует. Основа для разработки: паспорта и руководства изготовителей по каждому узлу, а также требования СанПиН 2.3.4.3213-22 к предприятиям пищевой промышленности. Без этих двух источников документ превращается в формальность.
Обязательные поля по каждой позиции: идентификация узла (номер позиции на планировке, надпись на табличке, наименование), вид работ, периодичность в часах наработки и в календарных сроках, ответственный (слесарь, наладчик, оператор), критерий выполнения и форма записи. Критерий без цифры не работает: не «проверить состояние», а «люфт не более 0,5 мм», «давление в линии 2,5 бар», «температура моющей жидкости 60–70 °C». Запись ведут в журнале ТО или в электронной ведомости.
Типовой регламент из интернета не работает по одной причине: он не привязан к вашей наработке, воде и продукту. Писать документ должен инженер-механик вместе с технологом, утверждает главный инженер или директор производства.
Периодичность работ по узлам: от ополаскивателя до укупорочного автомата
Периодичность привязывают к группам узлов, а не к линии целиком. Ополаскиватель: форсунки чинят ежесменно, давление воды держат в диапазоне 1,5–2,5 бар, температуру подбирают под продукт и тару. Розлив: дозирующие клапаны проверяют по точности дозирования раз в смену, уплотнения осматривают еженедельно. Укупор: момент затяжки и высоту накатки контролируют каждую смену, износ кулачков смотрят по наработке.
Ресурсные позиции считают в часах, а не по календарю. Плановая замена изнашиваемых деталей и расходников идёт по наработке: сюда попадают мембраны, картриджи и уплотнения, и логично держать под рукой запчасти для розлива под конкретные узлы. Что проверяют по счётчику:
- Фильтры механической очистки: по перепаду давления, обычно при росте на 0,5–1 бар.
- Мембраны обратного осмоса: по падению производительности и росту солесодержания пермеата.
- УФ-лампы: по ресурсу в часах, типично 8000–9000 ч, с контролем дозы облучения.
- Дозирующие клапаны и уплотнения: по числу циклов и результатам замеров точности.
- Цепь конвейера: по натяжению, износу направляющих и состоянию смазки.
Интервалы зависят от продукта и формата тары, поэтому в регламенте фиксируют не только срок, но и критерий контроля: параметр, по которому узел уводят в обслуживание.
Чек-лист: порядок действий при плановом ТО и типичные ошибки
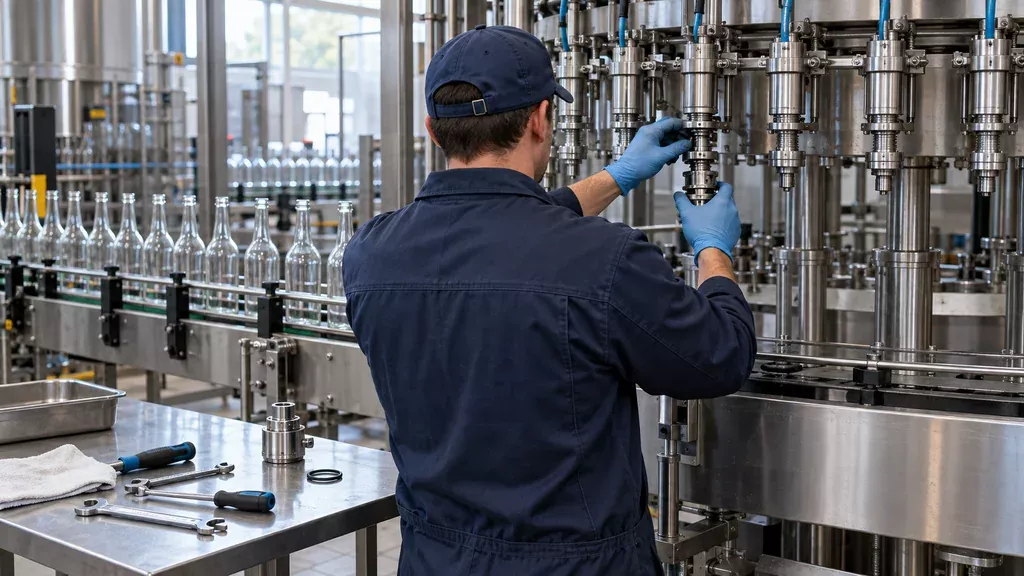
Плановое ТО начинается с корректной остановки: линия выводится на минимальную скорость, продукт из продуктопроводов вытесняется водой, остатки сливаются в отдельную тару, а не в дренаж. Затем выполняется мойка и дезинфекция по действующему регламенту (для молочных и соковых линий обычно CIP с контролем температуры и концентрации растворов), после чего подача продукта и воздуха блокируется механически или через замок безопасности. Только после этого узлы разбираются, изнашиваемые элементы осматриваются и меняются, идёт сборка, проверка на герметичность опрессовкой и пробный прогон на воде или на продукте с контролем розлива и укупорки.
Регламент технического обслуживания оборудования работает только тогда, когда каждая операция фиксируется в журнале с датой, исполнителем, параметрами и замененными деталями. Без этой истории невозможно понять, почему узел вышел из строя повторно, и спланировать следующее ТО. Ниже приведено сравнение режимов обслуживания по критериям применимости.
| Режим обслуживания | Триггер работ | Плюсы | Ограничения | Когда уместен |
|---|---|---|---|---|
| По отказу | Остановка или брак | Нет плановых простоев | Высокий риск срыва розлива и потери тары | Резервные и малозагруженные участки |
| По календарю | Срок по графику | Простое планирование | Замена деталей с остаточным ресурсом | Стабильная сменность и продукт |
| По наработке | Часы или циклы узла | Учёт фактической загрузки | Требует счётчиков и учёта | Разные продукты и скорости |
| По состоянию | Вибро, термография, анализ смазки | Раннее выявление износа | Нужны приборы и обучение | Критичные узлы линии |
| Комбинированный | Календарь плюс состояние | Гибкость и контроль | Сложнее администрировать | Многопродуктовые производства |
| Модернизация вместо ремонта | Частые повторные отказы | Снижение простоев в перспективе | Нужна переоценка оснастки и формата тары | Узел исчерпал ресурс |
Плановое ТО, ремонт и модернизация: как выбрать режим обслуживания
Режим обслуживания выбирают по интенсивности работы и возрасту линии. На односменной линии воды до 6000 бут/ч с износом до 5 лет достаточно обслуживания по отказу: ремонт по факту останова, но с обязательным неснижаемым запасом быстроизнашиваемых деталей. При двух-трёх сменах и нагрузке выше 70% ресурса узла переходят на регламентное ТО с фиксированной периодичностью. Регламент технического обслуживания оборудования в этом случае привязан к моточасам, а не к календарю.
Обслуживание по состоянию и модернизация
Обслуживание по состоянию оправдано на критичных узлах: привод розлива, укупорочная головка, компрессор. Его инструменты дают ранние признаки износа задолго до отказа.
- Вибродиагностика подшипников и редукторов привода конвейера и розливочного блока.
- Термография электрошкафов, клеммных соединений и обмоток двигателей под нагрузкой.
- Анализ смазки на металлические частицы в редукторах и узлах укупорки.
- Замер момента затяжки укупорочных головок и усилия срабатывания пневматики.
- Контроль давления и расхода в линиях подачи продукта и воздуха.
Когда частота отказов растёт, а стоимость простоя превышает вложения, ремонт уступает модернизации: замена узлов розлива и укупорки, обновление КИП, изготовление оснастки под новую тару (формат, горловина, высота). Критерии нецелесообразности ремонта: износ несущих рам, коррозия продуктопроводов, отсутствие запчастей, отклонение дозы выше допуска после регулировки.
Обучение персонала и внешняя поддержка по ТО
Компетенции на линии распределяются по трём уровням. Оператор ведёт ежесменные операции: пуск и останов, контроль давления в линиях розлива и ополаскивания, температуры продукта, визуальный осмотр укупорки и уровня в таре, запись отклонений в журнал. Наладчик разбирает узлы, выполняет регулировки и замену изнашиваемых элементов, устраняет мелкие отказы без остановки линии на длительный срок. Технолог отвечает за параметры продукта и режимы мойки, включая концентрацию растворов и температурные режимы циклов. Без закреплённой матрицы компетенций регламент технического обслуживания оборудования остаётся документом, который некому исполнять.
Часть операций предприятие закрывает своими силами, часть передаёт подрядчику. Границу фиксируют в договоре: кто держит склад изнашиваемых элементов, кто выезжает на аварию, кто проводит плановое ТО по графику. После пусконаладки линию передают в обслуживание по акту, с обучением персонала и передачей документации. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку, а также берёт на себя плановое техобслуживание линий.
Вопросы и ответы
Как часто нужно проводить плановое ТО линии розлива и от чего зависит периодичность?
Периодичность привязывают к моточасам, а не к календарю, и уточняют по докуменатции изготовителей узлов. Ориентир для типовой линии розлива воды: ежесменная проверка (мойка, смазка направляющих, давление в пневмолинии 6 бар, состояние губок захвата), ежемесячный осмотр приводов и редукторов, квартальная ревизия дозаторов и укупорочной головки. На абразивных и вязких продуктах, например растительном масле или бытовой химии, интервалы сокращают, потому что износ уплотнений и клапанов идёт быстрее.
Что подготовить в цехе до перехода на обслуживание по состоянию?
Нужны точки контроля и понятная база: датчики давления в пневмо- и продуктовой линии, расходомер на мойке, термопары на узлах нагрева, счётчик моточасов на главном приводе, вибродатчики на редукторах и подшипниковых узлах. Дальше накапливают данные минимум по одному циклу между ремонтами, чтобы понимать норму по каждому узлу. Без этой базы переход на обслуживание по состоянию превращается в постоянные остановки, потому что пороги срабатывания выставляют наугад.
Можно ли доработать существующую линию под другую тару без замены всего оборудования?
Часто да, но объём работ зависит от формата: переход с одной ПЭТ бутылки на другую в пределах 0,5–1,5 л обычно требует смены звёздочек, направляющих, формата губок захвата и перенастройки дозатора. Если меняется тип тары (например, с ПЭТ на стекло или ПЭТ банку), проверяют транспортную систему, узлы захвата и укупорки, иногда требуется замена отдельных модулей. Решение принимают после осмотра линии на площадке и проверки производительности в бут/ч на новом формате.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.