- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Инжекционно-выдувные машины: чем отличаются от двухстадийных
Что такое инжекционно выдувная машина и как она работает
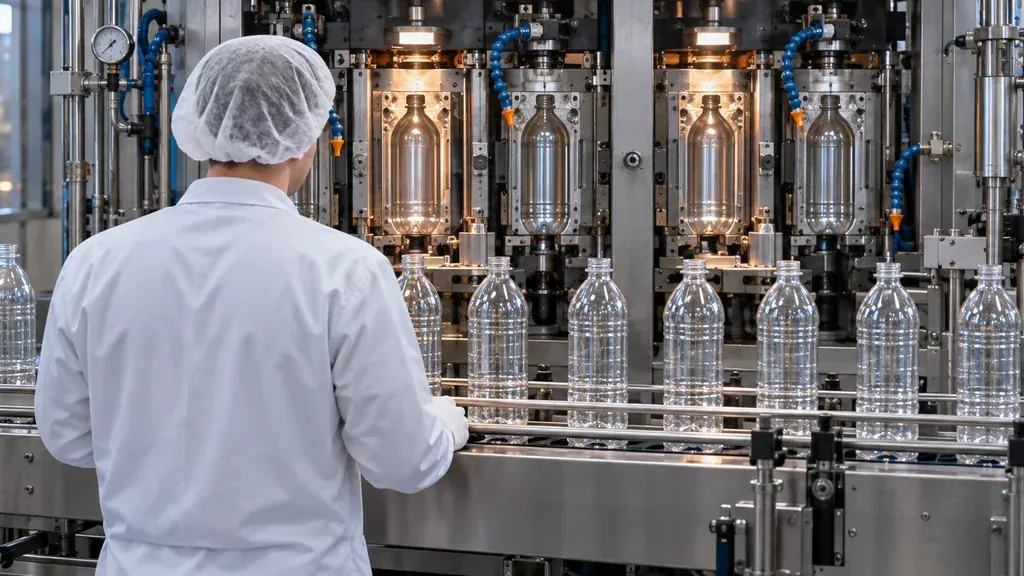
Инжекционно выдувная машина совмещает два передела в одном корпусе: литьё ПЭТ преформы и её последующий раздув в готовую тару. Расплав полимера с температурой 270–290 °C впрыскивается в литьевую форму под давлением 80–140 бар, где формируется преформа с уже готовой горловиной. Затем преформа не остывает полностью, её выдерживают до состояния, при котором стенка сохраняет способность к ориентационному растяжению, и переносят в выдувную форму. Там сжатый воздух давлением 25–40 бар раздувает заготовку по контуру гнезда, после чего изделие извлекают и передают на дальнейшую транспортировку.
Ключевое отличие от двухстадийного процесса в том, что преформа не успевает остыть до стеклообразного состояния и не требует повторного нагрева перед раздувом. Весь цикл занимает от 3 до 12 с и зависит от объёма изделия и числа гнёзд в форме. Машина работает по замкнутому такту, поэтому настройка температурных зон и синхронизация переноса преформы здесь критичнее, чем на раздельных линиях.
Чем одностадийный выдув отличается от двухстадийного
Двухстадийная схема разносит литьё преформы и её раздув по двум машинам: сначала литьевая машина формует преформу, затем она остывает, хранится и уже потом попадает на разогрев и выдув. Инжекционно выдувная машина совмещает обе операции в одном корпусе, и преформа не успевает остыть между циклами. Отсюда главное практическое различие: на двухстадийке между операциями возникает склад, транспортная тара и межоперационный контроль, а на одностадийке этот разрыв отсутствует физически.
Что меняется в логистике и хранении преформ
На одностадийном маршруте преформа идёт в раздув горячей, поэтому не нужны ни промежуточный склад, ни условия хранения, ни возврат влаги. Меньше ручных перегрузок, ниже требования к сушилке и влажности в цехе. Но узлы впрыска и выдува стоят рядом, и наладчику приходится держать в голове оба температурных профиля. Сравнить компоновки разных схем можно в разделе оборудование для выдува ПЭТ тары, где выдувные решения собраны по типу процесса.
- Одностадийка: нет склада преформ, нет транспортной тары, нет межоперационного контроля.
- Двухстадийка: преформу нужно где-то хранить и защищать от влаги и загрязнений.
- Одностадийка: выше требования к квалификации наладчика узла впрыска.
- Двухстадийка: ниже требования к обслуживанию литьевого узла на линии розлива.
По циклу для больших тиражей стандартной тары двухстадийная схема часто выгоднее: литьё и выдув разнесены, каждый участок работает в своём оптимальном режиме. Одностадийная гибче на малых сериях и нестандартной геометрии, где переналадка под новую форму занимает меньше времени.
Ключевые параметры машины: на что смотреть в спецификации
Инжекционно выдувная машина в спецификации описывается десятком цифр, и часть из них без контекста бесполезна. Усилие запирания формы (кН) задаёт, удержит ли узел давление впрыска на выбранной площади преформы. Объём впрыска (г) и диаметр шнека определяют массу отливки за цикл, а число гнёзд напрямую пересчитывает цикл в суточную выработку. Ход плиты и максимальная высота преформы ограничивают линейку тары сверху: выше паспортного значения машина просто не закроется.
Энергетика и инженерные подключения на площадке
Производительность в бут/ч нельзя сравнивать напрямую, если не указаны объём бутылки и число гнёзд: те же 4000 бут/ч для тары 0,5 л и 1,5 л означают разную массу переработки. Установленная мощность (кВт), расход охлаждающей воды (м³/ч) при температуре 10–15 °C и расход сжатого воздуха (до 30–40 бар в контуре выдува) проверяются до подписания спецификации, иначе цех не вытянет нагрузку. При сравнении производительности и автоматизации одностадийных и двухстадийных решений логично держать в поле зрения автоматы выдува ПЭТ бутылок как пример второго подхода.
| Критерий | Одностадийный выдув | Двухстадийный выдув |
|---|---|---|
| Состав оборудования | Одна машина: впрыск и выдув в одном цикле | Литьевая машина и выдувной автомат отдельно |
| Требования к преформе | Формуется на месте, склад не нужен | Готовая преформа, нужны условия хранения |
| Гибкость по типоразмерам | Смена формы, переналадка дольше | Быстрая смена под разные бутылки |
| Минимальный тираж | Оправдан на малых и средних партиях | Выгоден на больших объёмах |
| Персонал и наладка | Выше требования к оператору | Проще раздельная наладка узлов |
| Площадь и подключения | Компактнее, но энергоёмка | Больше площадь, два контура |
| Области применения | Вода, масло, бытовая химия, малые серии | Вода, напитки, масло, крупные серии |
Что проверить перед покупкой и при пусконаладке
До подписания договора запросите у поставщика расчёт цикла под вашу ПЭТ преформу и тару, схему подключений с точками подвода, перечень оснастки под типоразмеры и образцы готовой тары под ваш продукт. Инжекционно выдувная машина настраивается под конкретную преформу, поэтому оснастка проектируется по образцу и чертежу, а не подбирается «по массе гнезда». В части пресс-форм и оснастки уместно сразу обсудить изготовление пресс-форм под ваш типоразмер.
На площадке проверьте параметры до приезда монтажников:
- температура и давление воды в контуре охлаждения, расход на форму и чиллер;
- запас по мощности и сечению кабеля под фактический ток нагревателей;
- точка росы и класс очистки сжатого воздуха по ISO 8573-1;
- ровный пол под станину, допустимый уклон и несущая способность перекрытия;
- вентиляция зоны впрыска и сушки гранулята.
На первой смене обычно видны пять ошибок: недоохлаждение формы, разогрев преформы с перекосом, неверный профиль раздува, экономия на сушке гранулята перед впрыском и работа на воздухе без осушения. Каждая даёт брак по геометрии или мутность стенки.
Обслуживание, оснастка и модернизация действующих машин
Регламент ТО для инжекционно выдувной машины строится вокруг двух контуров: узла впрыска и узла выдува. Между сменами проверяют давление в гидросистеме (обычно 120–160 бар, зависит от узла), температуру по зонам материального цилиндра, состояние сопла и отсутствие подтёков на уплотнениях. Раз в месяц осматривают обратный клапан и шнек на предмет износа, раз в квартал меняют фильтры гидравлики и проверяют форсунки охлаждения формы. Шнек и обратный клапан обычно служат 1–3 года при работе на ПЭТ, дальше растёт разброс дозы и появляются недоливы. Признаки износа оснастки: облой на горловине, риски на формующих поверхностях, падение производительности на 10–15 %.
Оснастка под новую тару без замены машины
Новая оснастка расширяет номенклатуру без замены самой машины. Меняются пресс-формы под ПЭТ преформу, выдувные формы под ПЭТ бутылку или ПЭТ банку, а также узлы под разные горловины и объёмы. Типичный ресурс форм зависит от продукта и формата тары, обычно это сотни тысяч циклов до первого ремонта. Модернизация оправдана, когда механика исправна, а не хватает контроля температуры или управления: тогда обновляют выдувной узел или систему управления. Если износ затрагивает и узел впрыска, и выдув, часто дешевле пересмотреть схему целиком. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку; подробности в разделе услуг.
Вопросы и ответы
Можно ли на одной инжекционно выдувной машине делать и бутылку, и банку?
Технически да, но с оговорками. Различаются форма, высота и степень вытяжки, поэтому под каждый формат нужны свои пресс-формы и, как правило, отдельная настройка узла выдува и нагрева. Переналадка занимает время, а на части машин диапазон высоты изделия ограничен. Если ассортимент планируется часто менять, лучше закладывать быстросменную оснастку и запас по ходу плит.
Какая точность по массе преформы нужна, чтобы стабильно шла выдувка?
Для инжекционно выдувного процесса преформа формуется тут же, поэтому масса задаётся дозой расплава и стабильностью узла впрыска. На практике колебания по массе обычно держат в пределах десятых долей грамма на изделие, иначе уходит толщина стенки и появляются локальные перегревы. Точный допуск зависит от продукта, объёма и требований к прочности тары, поэтому его согласуют по образцам.
Сколько человек нужно в смену на такую машину при работе в две смены?
Один оператор ведёт машину и следит за параметрами цикла, ещё один нужен на съём и упаковку готовой тары, плюс наладчик на переналадку и контроль качества. На старте смены и при смене формата добавляется технолог или наладчик, чтобы вывести режим. Итоговый состав зависит от степени автоматизации съёма, наличия конвейера и того, делает ли участок преформу сам или получает её готовой.
Что делать с браком на старте смены: настройки или оснастка?
Сначала проверяют режим: температуру по зонам нагрева, давление выдува и время выдержки, потому что машина после простоя выходит на тепловой баланс не сразу. Если после выхода на режим дефект повторяется в одном и том же месте, смотрят оснастку: износ формообразующих, зазоры, состояние каналов охлаждения. Полезно вести журнал параметров по сменам, тогда причина видна по отклонению от рабочей карты.
Реально ли поставить машину в цех с потолками 4,5 метра и обычным полом?
Часто да, но нужно считать конкретную компоновку. Инжекционно выдувные машины обычно ниже двухстадийных линий с отдельным выдувным блоком, однако важны высота узла впрыска, ход плит и место для обслуживания сверху. Пол должен выдерживать нагрузку и вибрацию, поэтому обычно делают армированную площадку или отдельный фундамент, а также закладывают подвод воды, воздуха и электрики. Перед покупкой стоит запросить габаритный чертёж и схему нагрузок на опоры.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.