- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Розлив в пластиковые стаканчики: оборудование и особенности
Какое оборудование закрывает розлив в пластиковые стаканчики
Линия розлива в пластиковые стаканчики собирается из модулей: магазин или туба с подачей стаканчиков, дозатор продукта, узел укупорки фольгой и прижима ободка, принтер даты и этикетки, отбраковка и укладка в лоток. Степень автоматизации выбирают по программе выпуска: ручная подача и съём подходят для малых партий и частых переналадок, роторный или линейный автомат окупается на объёме от нескольких тысяч стаканчиков в смену. Производительность обычно 1000–12000 стаканчиков в час, точность дозирования зависит от продукта и формата тары.
Форматные машины переналаживаются под диаметр и высоту стаканчика сменными оснастками, машины под один типоразмер проще и стабильнее. Выбор узлов диктует продукт: для йогурта и соуса нужен дозатор вязких сред, для мёда подача с обогревом, для бытовой химии важно исполнение по СанПиН и ТР ТС. Перед покупкой сверяют продукт, тару, помещение и санитарную обработку.
Типы дозаторов для стаканчиков и их реальные возможности
Объёмный дозатор отмеряет продукт по уровню в мерной камере или по ходу поршня с фиксированным объёмом. Точность обычно в пределах ±1–2 % от дозы, для воды, соков без мякоти, жидких соусов этого достаточно. При вязкости до 200–300 мПа·с и температуре 15–30 °C он работает стабильно, при отклонении начинает «плавать».
Точность зависит от продукта и формата тары, поэтому перед подбором проводят замеры на реальном образце. Выбор ведут по вязкости, наличию включений и производительности в бут/ч. Смотрите линии розлива в стаканчики для подбора автомата под ваш продукт.
- Поршневой дозатор держит кусочки и волокна, но требует вязкости выше 300 мПа·с, иначе включения расслаиваются.
- Весовое дозирование даёт погрешность ±0,5–1 г и работает с густыми соусами, джемами, творожными массами.
- Объёмный дозатор дешевле в обслуживании, но не терпит включений от 5 мм.
- Для воды и напитков без мякоти весовой дозатор избыточен: он режет такт на взвешивание.
- Проверяйте, тянет ли дозатор продукт с температурой выше 60 °C: уплотнения и мембраны ведут себя иначе.
Укупорка фольгой и крышкой: температуры, давление, типовые дефекты
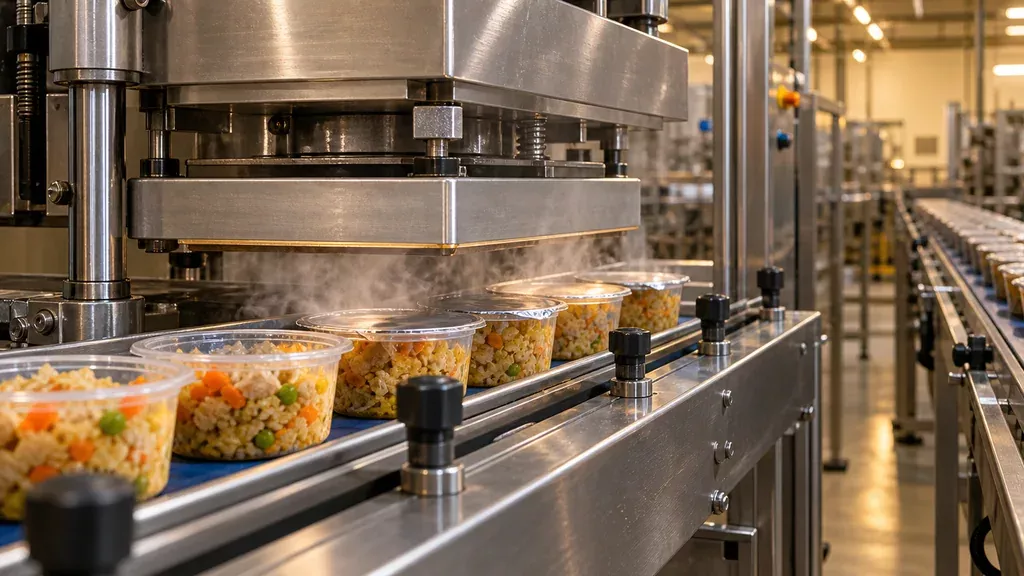
Герметизация стаканчика решается двумя путями: термосклейка фольги и механическая укупорка крышкой. Режимы зависят от материала фольги и стаканчика, подбираются опытным путём на паре тара плюс продукт. Плита работает при 140–180 °C с выдержкой 0,8–2,0 с, ролик даёт точечный нагрев 160–200 °C, индукционный нагрев уходит в 180–250 °C при 0,4–1,2 с. Прижим держат в диапазоне 2–4 бар, иначе фольга либо не прошивается, либо прорывается у кромки.
Типовые дефекты шва: непровар, складка фольги, прожог и захват продукта в зону склейки. Последний случай самый частый, если продукт вспенивается или поднимается выше борта. Крышку проверяют на момент откручивания и на «щёлк» защёлкивания, а шов фольги на герметичность. Удерживать несколько форматов стаканчиков на одной машине помогает модернизация действующего оборудования.
| Режим розлива | Типовые продукты | Температура продукта | Требования к таре | Ориентировочный срок годности |
|---|---|---|---|---|
| Горячий розлив | соки, соусы, джемы | 85–95 °C | термостойкий стаканчик и фольга | от 6 до 12 мес |
| Асептический розлив | молочные продукты, соки | 20–25 °C | стерильная тара и фольга | от 6 до 12 мес |
| Розлив в чистых условиях | кисломолочные, десерты | 4–10 °C | обеззараженная тара | от 5 до 30 сут |
| Розлив с пастеризацией в таре | соусы, консервы | 60–75 °C | термостойкая тара | от 3 до 6 мес |
| Холодный розлив с консервантом | напитки, морсы | 4–20 °C | стандартная тара | от 1 до 3 мес |
Значения зависят от продукта и формата тары, поэтому перед запуском шов прогоняют на тестовой партии. В цеху герметичность проверяют погружением в воду с красителем, вакуумным контролем шва и визуальным осмотром кромки фольги. Предварительная стерилизация фольги снижает обсеменённость зоны склейки, что критично для асептики и холодного розлива.
Асептический и горячий розлив: чем отличаются требования к узлу
Режим розлива определяет, какую тару можно использовать. Для пластиковых стаканчиков доступны три схемы: горячий розлив, асептика и розлив в чистых условиях. Выбор зависит от продукта: консервированные соусы, джемы и десерты обычно идут горячими, молочные и соковые продукты без консервантов требуют асептики, а скоропортящиеся позиции со сроком хранения в несколько суток фасуют в чистых помещениях.
Горячий розлив предполагает подачу продукта с температурой 75–95 °C. Стаканчик должен выдерживать нагрев без деформации, поэтому подбирают материал с подходящей теплостойкостью и проверяют на конкретном продукте. Асептика требует стерилизации тары и зоны розлива, срок годности достигает нескольких месяцев вне холодильника. Чистое помещение даёт лишь краткосрочное хранение, обычно считанные сутки.
Производительность, форматы и переходы между типоразмерами
Скорость розлива в пластиковые стаканчики зависит не от паспортной цифры в бут/ч, а от сочетания факторов: числа ручьёв, вязкости продукта и наличия кусочков. Одноручьевая машина на вязком продукте с включениями обычно даёт меньше заявленного максимума, многоручьевая работает стабильнее, но требует синхронной работы дозаторов. При густой массе или крупных кусочках производительность падает из-за времени на заполнение и риска засорения сопел. Переход между типоразмерами держится на быстросменной оснастке: сменные стаканы дозаторов, форматные звёздочки, направляющие под диаметр и высоту. Чем меньше ручной регулировки, тем короче переналадка. Узкое место чаще не дозатор, а транспорт и укупорка.
Чек-лист запуска линии розлива в стаканчики
До приезда монтажной бригады площадку готовят по трём направлениям: помещение, продукт, тара. Замеряют свободные зоны вокруг линии с запасом на обслуживание, проверяют ровность пола и подводки: вода, сжатый воздух, электрика, канализация. Продукт к пусконаладке должен быть готов и оттестирован по вязкости и температуре, иначе настройка дозатора превратится в подгонку под случайные параметры. Партию стаканчиков и крышек берут из той же поставки, что пойдёт в серию.
Порядок пусконаладки обычно такой:
- Проверка геометрии стаканчика и посадки в гнёзда транспортера на холостом ходу.
- Настройка дозатора по фактическому объёму, а не по номиналу тары.
- Отработка температурного режима узла укупорки фольгой или крышкой.
- Пробные прогоны малыми партиями с проверкой герметичности и веса.
- Обучение оператора переходам между типоразмерами.
Пластиковые стаканчики часто дают усадку после розлива горячего продукта, поэтому допуск по уровню закладывают с запасом. Типичные ошибки на старте: пуск на продукте другой температуры, отсутствие контрольного взвешивания, ручная подача тары вместо штатной, приёмка без пробной партии.
Гигиена, мойка и обслуживание узла розлива
Контактные части узла розлива для пластиковых стаканчиков делают из нержавеющей стали марок 304 или 316, продуктопроводы и уплотнения из силикона или EPDM, допущенных к контакту с пищевыми средами. Смежные детали из ПЭТ, полипропилена и ацеталя допустимы, но требуют контроля износа. Перед мойкой узел освобождают от остатков продукта, иначе белковые и жировые отложения закоксовываются и не снимаются щелочью. Качество воды на финальном ополаскивании проверяют по микробиологии и жёсткости, иначе на форсунках и дозаторах образуется налёт.
Оператор должен уметь разбирать дозатор, менять уплотнения по регламенту и вести журнал мойки. Обучение персонала и плановое техобслуживание продлевают ресурс узла. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли на одной машине разливать и густой соус, и воду?
Технически возможно, но с оговорками по узлу дозирования и системе подачи продукта. Для воды подходит объёмный или массовый дозатор с малым проходным сечением, для соуса нужен поршневой или шнековый с бóльшим диаметром и подогревом при вязкости выше 2000 сП. На практике такую линию собирают с быстросъёмными форсунками и раздельными контурами CIP, иначе остатки соуса в общей магистрали дают нестабильный объём в первой партии.
Какая точность дозирования считается нормальной для стаканчика 100–200 мл?
Для воды и соков ориентируйтесь на отклонение ±1,5–2 % от номинала, для соусов и вязких продуктов допустимо ±2–3 %. На стаканчике 150 мл это примерно ±2–3 мл по воде и до ±4–5 мл по густой массе. Если брак по переливу идёт чаще, чем 1 стаканчик на 500–1000, стоит проверять не дозатор, а стабильность давления в подающей магистрали и синхронизацию с транспортером.
Нужна ли стерилизация фольги перед укупоркой и как её организовать?
Для продуктов с длительным сроком хранения (молочка, соки, соусы без консервантов) фольга должна приходить уже стерильной от поставщика, а на линии достаточно УФ-обработки полотна перед термоприваркой. Лампы ставят над ручьём фольги на расстоянии, при котором доза облучения достаточна для поверхности, обычно это 20–40 мДж/см². Для воды и продуктов с коротким сроком можно обойтись без этой операции, но тогда вводят контроль целостности запечатки по каждому гнезду.
Сколько времени занимает переналадка линии на другой диаметр стаканчика?
Смена формата на ротационном автомате занимает от 40 минут до 2 часов, если есть готовый комплект оснастки: сменные гнёзда, форматные звёздочки, направляющие и прижимы. На линейных машинах замена происходит быстрее, но там чаще требуется перенастройка шага подачи и высоты дозатора. Если диаметры отличаются на 5 мм и более, проверяйте посадочные места под дно стакана, иначе на выходе получите перекос фольги и непровар.
Что нужно для мойки линии и как часто её проводить?
Минимальный набор: контур CIP с подогревом до 70–85 °C, щелочной и кислотный растворы, отдельная линия на форсунки и дозаторы. Для воды и прозрачных напитков достаточно промывки в начале и конце смены, для соусов и молочных продуктов мойку проводят каждые 4–8 часов работы или при смене продукта. Важно предусмотреть разборные узлы там, куда CIP не достаёт: загрузочный бункер, дозатор и зону укупорки, иначе через 2–3 недели там появляется устойчивая биоплёнка.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.