- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Алюминиевые крышки для ПЭТ банок: укупорка и контроль
Что закрывает алюминиевая крышка на ПЭТ банке и как работает узел укупорки
Алюминиевая укупорка ПЭТ банок с горловиной под обжим: заготовка из фольги надевается на резьбовой венец, затем два или три ролика прокатывают профиль по виткам и отбортовке. Металл деформируется по форме горловины, образуя механический замок и зону герметизации. Уплотнение даёт не резьба, а прижатое к торцу усилие: внутренний слой лака с полимерным кольцом заполняет микронеровности и держит давление газированного продукта. Толщина фольги обычно 0,20–0,28 мм, диаметр горловины 38–43 мм для стандартных ПЭТ банок.
От колпачка на стекле конструкция отличается принципиально. Twist-off работает за счёт накатанной резьбы и вакуума под крышкой, алюминий формуется прямо на таре в момент укупорки, поэтому снять его без разрушения нельзя. Момент затяжки задаётся усилием прижима и ходом роликов, типовые значения 1,2–2,5 Н·м, зависит от продукта и формата тары. Производительность укупорочных головок на роторных автоматах 6000–24000 бут/ч при 6–20 позициях; линейные узлы выдают до 3000 бут/ч. Перекос ролика или износ профиля дают неполный обжим, и банка теряет герметичность на пастеризации или при транспортировке.
Типоразмеры и совместимость с ПЭТ тарой
Крышка подбирается не по наружному диаметру, а по профилю горловины конкретной преформы. Стандартные диаметры горловин ПЭТ тары: 28 мм (PCO 1810 и PCO 1881), 30/25, 38 мм, реже 48 и 55 мм. Высота юбки алюминиевой крышки и шаг резьбы жёстко привязаны к этому профилю, поэтому крышка 28 мм от одной преформы может не сесть на банку с номинально тем же диаметром. Разница в 0,2–0,3 мм по диаметру горла или в шаге резьбы даёт либо недобжим, либо разрыв юбки при укупорке.
На посадку влияет и толщина стенки банки в зоне венчика: у лёгкой тары стенка вверху тоньше, и то же усилие затяжки деформирует горло. Что проверяют перед закупкой крышки:
- Диаметр и шаг резьбы по контрольному чертежу преформы, а не по названию типоразмера.
- Высоту венчика и толщину стенки банки в миллиметрах на образцах.
- Угол захода резьбы крышки и высоту юбки до отрыва.
- Фактический обжим на трёх партиях тары от разных поставщиков.
При переходе на другой типоразмер меняют не только крышку. На укупорочном автомате перестраивают высоту укупорочной головки, ход обжимных кулачков, прижимной столик и, если формат отличается существенно, оснастку под горло. Ротационные автоматы держат 12 000–24 000 бут/ч на одном формате и требуют сменных комплектов под каждый типоразмер; линейные проще переналаживаются, но уступают по стабильности момента затяжки. Подбор укупорочного автомата и настройку усилия затяжки удобно вести от формата тары: раздел укупорочное оборудование сгруппирован по типам машин и форматам. Крышки под ПЭТ банку стоит тестировать на реальной таре до серийной закупки.
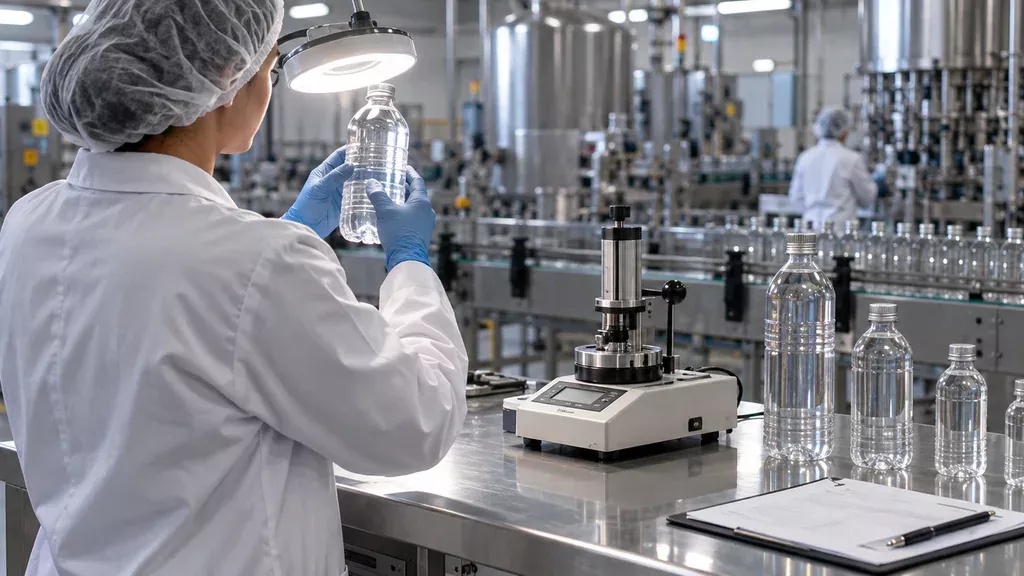
Укупорка на линии: настройка автомата и контроль герметичности
Настройку укупорочного узла начинают с проверки геометрии: высота банки по горловине, биение венчика, соосность подающего транспортера и укупорочной головки. Ролики выставляют последовательно: первый формирует предварительную отбортовку, второй закатывает профиль до уплотнителя. Зазор между роликом и венчиком регулируют по эталонной банке, затем проверяют на трёх подряд идущих. Момент затяжки для винтовых моделей выставляют по динамометрическому ключу или по муфте предельного момента, здесь важна стабильность: разброс по смене обычно не должен превышать ±15 % от номинала. Крышки ПЭТ алюминиевые чувствительны к перекосу оси, поэтому после каждой переналадки формата узел прогоняют вхолостую и смотрят отбортовку на просвет.
Герметичность проверяют тремя способами. Визуальный осмотр ловит смятие, задиры и неполный закат, но не даёт количественной оценки. Тест на удержание давления: банку заполняют и выдерживают под избыточным давлением (для газированных режимов ориентируются на 2–4 бар, зависит от продукта и температуры). Вакуумный контроль подходит для негазированных продуктов. Отрывной тест фиксирует усилие снятия крышки и косвенно показывает момент. Недожим даёт течь по венчику и «хлопок» при вскрытии, пережим ведёт к деформации резьбы и срыву алюминия. Ролики изнашиваются, поэтому профилактику и замену оснастки удобнее закладывать заранее через плановое техобслуживание линий.
| Тип крышки / режим | Диаметр горловины, мм | Момент затяжки, Н·м | Производительность, бут/ч | Область применения |
|---|---|---|---|---|
| Винтовая алюминиевая стандарт | 28–38 | 0,8–1,5 | до 6000 | вода, соки, негазированные напитки |
| Винтовая алюминиевая облегчённая | 28–33 | 0,6–1,2 | до 12000 | вода, высокая скорость линии |
| Обжимная под ролик | 28–38 | не нормируется | до 9000 | газированные напитки, соки |
| Комбинированная с уплотнителем | 30–43 | 1,0–2,0 | до 6000 | масла, соусы, вязкие продукты |
| Режим мягкого обжима | 28–38 | по профилю ролика | до 6000 | тонкостенная ПЭТ тара |
| Режим жёсткого обжима | 28–38 | по профилю ролика | до 9000 | плотная укупорка, длительное хранение |
| Режим для газированных напитков | 28–38 | по профилю ролика | до 12000 | напитки под давлением |
В журнале контроля фиксируют время отбора, номер укупорочной головки, параметры настройки, результат осмотра и теста на герметичность, решение по партии. Выборку берут не реже раза в час по 5–10 банок с каждой головки, после переналадки и длительной остановки. Браком считают течь при испытании, смятие венчика, отклонение момента за пределы допуска и срыв резьбы. Если отклонения повторяются на одной головке, узел останавливают и перепроверяют ролики.
Чек-лист перед покупкой крышек и укупорочного оборудования
Стартовая точка для подбора укупорочного узла: не каталог, а физический образец. Вышлите поставщику 20–30 готовых ПЭТ банок с продуктом, 100–200 крышек из текущей партии и короткий протокол: высота и диаметр венчика горловины, толщина стенки, температура розлива, усилие натяжения при транспортировке. Крышки ПЭТ алюминиевая укупорка выбирается под конкретную преформу, поэтому без замеров венчика по факту подбор превращается в угадывание.
- Образцы банок трёх партий преформы, если поставщик менялся за последние полгода.
- Чертёж или замер венчика: наружный диаметр, высота, радиус закругления.
- Продукт с рабочей температурой и вязкостью, если розлив горячий.
- Параметры линии: производительность в бут/ч, тип дозатора, режим подачи тары.
- Требования к усилию срыва крышки и к остаточной герметичности.
На пробной партии проверяют не только саму укупорку. Контролируйте усилие отрыва, герметичность на перевёрнутой банке, деформацию юбки, стабильность по высоте после закатки. Отдельно фиксируйте, как ведёт себя крышка после пастеризации или охлаждения. В спецификацию вносите номер партии, дату, допуски по диаметру и толщине, тип покрытия и условия хранения. При смене партии преформы или поставщика крышек настройки автомата перепроверяют заново: входной контроль и повторные замеры венчика обязательны, иначе расхождение в десятые доли миллиметра даёт нестабильную герметичность.
Хранение, износ оснастки и обслуживание узла укупорки
Алюминиевые крышки для ПЭТ банок хранят при 15–25 °C и относительной влажности не выше 70 %, в закрытой таре, без прямого солнца. Лаковый слой и клеевой шов чувствительны к сырости и перепадам температуры: в неотапливаемом складе на фольге появляются тёмные пятна, а клей теряет липкость. Обычно производители дают срок годности 12–24 месяца от даты выпуска, и партию стоит брать под текущую программу розлива, а не впрок. Перед загрузкой в бункер автомата крышки выдерживают в цехе не менее 12 часов, иначе на холодном материале конденсируется влага.
Оснастку меняют по износу, а не по календарю: ролики и матрицы теряют геометрию, на банке появляется волнистая кромка или неполный зацеп, растёт процент брака по герметичности. Проверяют биение роликов индикатором, состояние направляющих и люфт толкателя. Плановое ТО включает очистку и смазку узла, контроль зазоров, протяжку крепежа и проверку давления прижима. Часть операций выполняет механик цеха, а настройку кинематики и замену изношенных пар лучше отдать сервису. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли ставить алюминиевую крышку на банку при горячем розливе и не деформируется ли фольга?
При горячем розливе в ПЭТ тару температура продукта обычно держится в районе 85–92 °C, и крышка в этот момент контактирует с прогревом через горловину. Алюминиевая фольга толщиной порядка 0,18–0,25 мм сама по себе термостойкая, но лаковое покрытие и уплотнительная прокладка имеют свой предел. Если укупорка идёт сразу после розлива, без промежуточного охлаждения горловины, возможны деформация прокладки и потеря герметичности. На практике для горячего розлива подбирают крышки с термостойким лаком и контролируют температуру в зоне укупорки, а не только на выходе продукта.
Как поймать недожатую крышку, если внешне она сидит ровно?
Визуальный осмотр отбраковывает только грубые дефекты: перекос, задиры, смятый борт. Недожим обычно проявляется на этапе контроля герметичности и усилия откручивания. Проверяйте выборочно с определённой периодичностью: усилие откручивания измеряют динамометрическим ключом, а герметичность на утечку или вакуумным методом. Для газированных напитков дополнительно смотрят на сохранение давления в бутылке после выдержки. Если усилие откручивания стабильно ниже нормы для вашего формата, это первый признак, что ролики или патрон укупорочного узла недорегулированы.
Нужно ли перенастраивать укупорочный автомат, если берём крышки другого поставщика?
Да, перенастройка почти всегда требуется, даже если геометрия заявлена одинаковой. Разброс по высоте борта, диаметру и жёсткости фольги между партиями разных поставщиков даёт разное усилие запрессовки и разную глубину захода в патрон. Порядок такой: запросите у поставщика размеры и допуски на крышку, затем на своей линии сделайте пробный прогон с замером усилия откручивания и контролем герметичности. По результатам корректируют высоту патрона, давление прижима и, при необходимости, момент затяжки. Если крышка идёт с другой прокладкой, меняется и температурный режим укупорки.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.