- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Пищевое оборудование: классификация и требования к материалам
Что относят к пищевому оборудованию и по каким признакам его делят
Пищевое оборудование объединяет машины и аппараты, чьи рабочие поверхности контактируют с сырьём, полуфабрикатом или готовым продуктом. Сюда попадают не только линии розлива, но и ёмкости, насосы, теплообменники, дозирующие и упаковочные узлы, контуры мойки. Классификация нужна не ради порядка в каталоге: от неё зависят требования к марке стали, шероховатости поверхности, схеме CIP и перечень документов при вводе в эксплуатацию. Ошибочная отнесённость узла к «непищевым» оборачивается переделкой обвязки и повторной приёмкой.
Классификация по назначению в технологической цепочке
По месту в процессе оборудование делят на участки подготовки сырья, приготовления, розлива, упаковки и санитарной обработки. По непрерывности различают непрерывные схемы со стабильным потоком и периодические, удобные при частой смене рецептуры или малых партиях. Отдельный признак, который часто недооценивают, это тип контакта с продуктом. Прямой контакт предполагает материалы, допущенные к соприкосновению с пищевой средой, косвенный затрагивает пар, воздух, смазку и промежуточные теплоносители, где риск переноса тоже учитывают.
Материалы, допущенные к контакту с продуктом
Материалы, контактирующие с продуктом, выбирают по трём параметрам: состав и кислотность среды, рабочие температуры, режим санитарной обработки. Нержавеющая сталь AISI 304 подходит для воды, соков, безалкогольных напитков и большинства растительных масел при умеренной кислотности. Сталь AISI 316L содержит молибден, поэтому устойчива к хлоридам и агрессивным моющим растворам; её берут там, где продукт солёный, кислый или регулярно применяют кислотно-щелочную мойку. Разница проявляется после месяцев эксплуатации: у 304 на швах и в застойных зонах появляется точечная коррозия.
Оборудование для напитков чаще собирают из 304, а узлы с концентратами и рассолами переводят на 316L. Уплотнения подбирают под температуру и жирность среды:
- EPDM: вода, моющие растворы, до 90 °C, к жирам и маслам неустойчив.
- Силикон: до 200 °C, инертен, но набухает в маслах и некоторых растворителях.
- PTFE: химстойкий, до 250 °C, применяют в мембранах и уплотнениях узлов розлива.
- NBR: хорош по маслам и жирам, но ограничен по температуре и стойкости к кислотам.
Смотровые окна и датчики уровня делают из боросиликатного стекла и керамики: они держат температуру и не вступают в реакцию с продуктом, но требуют аккуратной мойки без резких перепадов. Смазки для узлов без прямого контакта берут пищевого класса, допущенные к случайному касанию. Точный выбор зависит от продукта, кислотности и режима мойки, поэтому перед закупкой линии стоит сверить материалы со спецификацией: каталог линий розлива помогает увидеть, какие исполнения доступны под конкретную тару и продукт.
Шероховатость, сварка и геометрия: что реально влияет на мойку
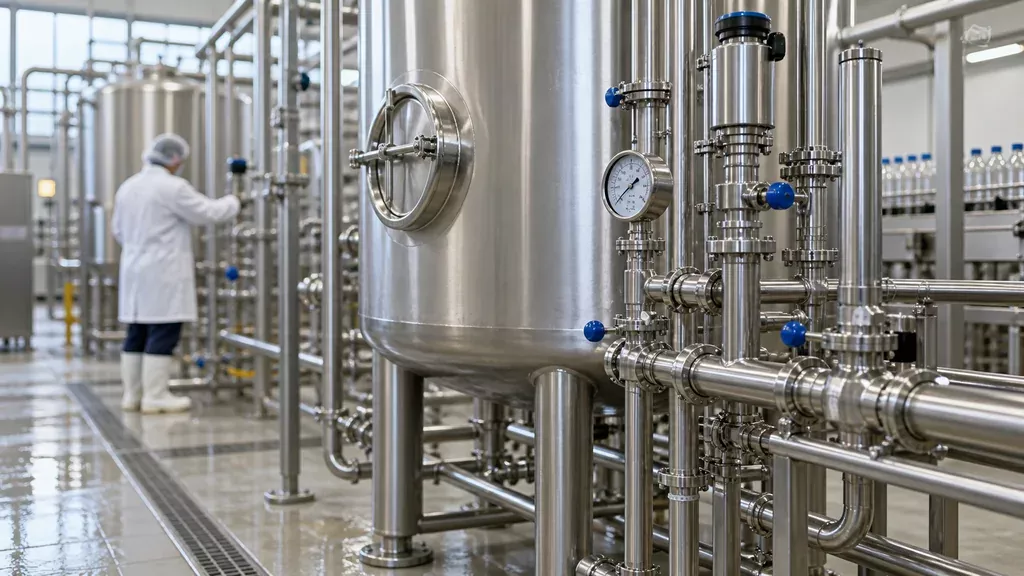
Очищаемость поверхности определяется не блеском, а профилем микрорельефа. Параметр Ra выражает среднее арифметическое отклонение профиля: для продуктовой зоны нормируются значения 0,8 мкм и ниже, для рам и наружных панелей допустимо 1,6–3,2 мкм. Зеркальная полировка ничего не гарантирует: глубокие риски, завальцованные поры и остатки пасты создают убежища для биоплёнки, которые щелочной мойкой не снимаются. Проверять поверхность стоит при боковом свете и на ощупь.
Сварные швы и зачистка
Шов в продуктовой зоне варят с проваром и защитой аргоном, затем зачищают заподлицо. Незачищенный валик, окалина и цветная побежалость держат остатки продукта и разрушают пассивную плёнку, поэтому такие участки корродируют первыми. Стыки разнородных металлов, резьба и тупиковые отводы в контакте с продуктом нежелательны: их невозможно промыть в потоке. Уклоны на слив выполняют не менее 1–2 % без горизонтальных полок, радиусы скруглений в углах ванн и бункеров берут от 3 мм. Износ уплотнений и задиры на зеркале поршня видны при ревизии, и тогда помогает ремонт и модернизация оборудования с переваркой проблемных стыков.
| Материал | Типичное применение | Ограничения |
|---|---|---|
| AISI 304 | Рамы, облицовка, трубопроводы без агрессивных сред | Плохо держит хлориды и кислые моющие растворы, возможна точечная коррозия |
| AISI 316L | Продуктовые ёмкости, узлы розлива, рассольные контуры | Дороже в обработке, требует стабилизирующей термообработки швов |
| EPDM | Уплотнения клапанов, крышек, соединений | Ограничен по жирам и ароматическим средам, стареет при высокой температуре |
| Силикон | Шланги, мембраны, прокладки под горячий продукт | Низкая механическая стойкость, набухает в жирах |
| PTFE | Уплотнения арматуры, антиадгезионные покрытия | Плывёт при нагреве, требует опоры, дорог в обработке |
| NBR | Уплотнения в воде и слабых растворах | Не подходит для горячей мойки и жиров |
| Стекло и керамика | Смотровые окна, датчики, измерительные вставки | Хрупкие, чувствительны к термоудару, требуют защитных оправ |
Нормативы и документы на пищевое оборудование
При вводе линии в эксплуатацию проверяют не оборудование, а комплект документов, подтверждающих его безопасность и пригодность для контакта с продуктом. Базовый уровень задают технические регламенты Таможенного союза, дальше надзор смотрит на материалы, мойку и соответствие паспортных данных тому, что стоит на площадке. Универсального перечня нет: набор бумаг зависит от продукта, тары и проверяющего органа.
Технические регламенты Таможенного союза
- ТР ТС 010/2011 «О безопасности машин и оборудования»: декларация или сертификат, паспорт, руководство по эксплуатации на русском языке.
- ТР ТС 005/2011 «О безопасности упаковки»: относится к таре и укупорочным средствам, контактирующим с продуктом.
- Сертификаты или декларации на материалы контакта: нержавеющая сталь, полимеры, уплотнения, шланги, мембраны.
- Протоколы испытаний на выщелачивание и миграцию для полимерных и резиновых элементов тракта.
- Схемы и регламенты CIP с указанием концентраций, температур и времени выдержки по каждому контуру.
Отдельно проверяют маркировку стали и документы на неё: заявленная марка на чертеже и фактическая на трубе часто расходятся. Если линия собирается из узлов разных поставщиков, паспорта и декларации нужны на каждый узел. Перечень уточняйте под свой продукт и требования надзорного органа до подписания договора поставки пищевого оборудования.
Чек-лист приёмки и типичные ошибки на площадке
Порядок приёмки и входной контроль
Приёмку начинают с комплектности по упаковочным листам и сверки маркировки сталей на бирках, в паспортах и сертификатах. Нержавеющая сталь контактных деталей обычно AISI 304, для кислых и солёных сред берут 316L; смешение марок выявляется только лабораторно, поэтому фиксируйте партии и плавки сразу. Проверьте швы на отсутствие окалины, цветов побежалости и заусенцев, а полировку в зонах контакта с продуктом. Уплотнения должны быть стойкими к жиру, кислоте или щёлочи конкретного продукта, а не «универсальными».
Что проверить до первой смены
До запуска проверяют уклоны трубопроводов и поддонов, отсутствие мёртвых зон и тупиковых отводов, затяжку крепежа после транспортировки. Прогоните CIP по регламенту производителя: температуры, концентрации растворов и время выдержки, затем осмотрите внутренние поверхности. Убедитесь, что зазоры в дозаторах и транспортёрах выставлены под вашу тару, а не под транспортные настройки. Обучение операторов проведите до первой смены.
Частые ошибки: монтаж без уклонов, мойка «на глаз», экономия на уплотнениях под агрессивную среду, отсутствие обучения персонала. ООО «Промгарант» подбирает пищевое оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы с обучением персонала.
Вопросы и ответы
Можно ли использовать AISI 304 для розлива газированных напитков и соков?
Марка AISI 304 (аналог 08Х18Н10) подходит для большинства контактных деталей: она устойчива к органическим кислотам и воде, выдерживает мойку щелочными и кислотными растворами. Ограничение по газированным напиткам связано не с маркой, а с конструкцией: под давлением 3–5 бар нужны толщины стенок и сварные швы, рассчитанные на циклические нагрузки. Для соков с высоким содержанием кислоты и хлоридов стоит проверить режимы CIP, чтобы не допускать длительного контакта с крепкими растворами.
Какие уплотнения ставить под растительное масло и жирные продукты?
Для контакта с маслами и жирами выбирают материалы на основе фторкаучука (FKM) или этилен-пропиленового каучука (EPDM) пищевого исполнения; первый лучше держит температуру до 200 °C, второй дешевле, но менее стоек к жирам при нагреве. Обычные нитрильные кольца (NBR) на масле набухают и теряют эластичность, поэтому их ставят только в неконтактных узлах. Перед закупкой уточните у поставщика уплотнений, допущены ли они к контакту с пищевыми средами и какой у них диапазон рабочих температур.
Какой параметр шероховатости требовать от изготовителя оборудования?
Для внутренних поверхностей продуктопроводов и деталей, контактирующих с продуктом, обычно нормируют Ra не более 0,8 мкм, а для молочных и соковых линий часто требуют Ra 0,5 мкм и ниже. В техническом задании указывайте не только значение, но и метод контроля: профилометр или образцы сравнения, иначе при приёмке возникнут споры. Важно, чтобы шероховатость выдерживалась и после сварки, а не только на исходном листе.
Какие документы должны быть на оборудование при вводе линии в эксплуатацию?
На каждую единицу оборудования нужен паспорт или руководство по эксплуатации, декларация о соответствии ТР ТС 010/2011 и ТР ТС 004/2011 (для электрической части), а также документы на материалы, контактирующие с продуктом. Для линии в целом готовят акт пусконаладки, протоколы замеров и инструкции по санитарной обработке. Если оборудование работает под избыточным давлением, добавляются документы по ТР ТС 032/2013; полный перечень лучше уточнить у поставщика заранее, чтобы не тормозить пуск.
Чем отличается мойка CIP от ручной и как часто её проводить?
CIP предполагает циркуляцию моющих растворов по замкнутому контуру через форсунки и насосы без разборки оборудования, а ручная мойка требует частичной разборки узлов и обработки щётками. Периодичность зависит от продукта и режима работы: обычно санитарную обработку проводят в конце смены, а при переходе с одного продукта на другой делают промежуточную мойку. Конкретные температуры, концентрации растворов и время выдержки указывают в технологической инструкции, согласованной с санитарными требованиями.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.