- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Этикетировочное оборудование: виды и выбор под тару
Какие задачи решает этикетировочное оборудование на линии
Этикетировочное оборудование решает на линии розлива одну задачу: нанести на тару этикетку в заданной зоне с нужной точностью и закрепить так, чтобы она держалась при транспортировке, охлаждении и контакте с влагой. Узел встраивается между розливом и упаковкой, чаще после укупорки и перед групповой упаковкой или датировкой. На входе тара заполнена и закрыта, на выходе пригодна к паллетированию и хранению.
Работу узла определяют три параметра: производительность в бут/ч, точность позиционирования этикетки (обычно ±1…2 мм, зависит от тары и клея) и скорость конвейера в м/мин. Этикетировщик может стоять в автоматической линии или работать отдельным полуавтоматом с ручной подачей тары. Во втором случае производительность ниже и сильнее зависит от оператора.
Способы нанесения этикетки: клей, самоклейка, термоусадочная рукавная этикетка
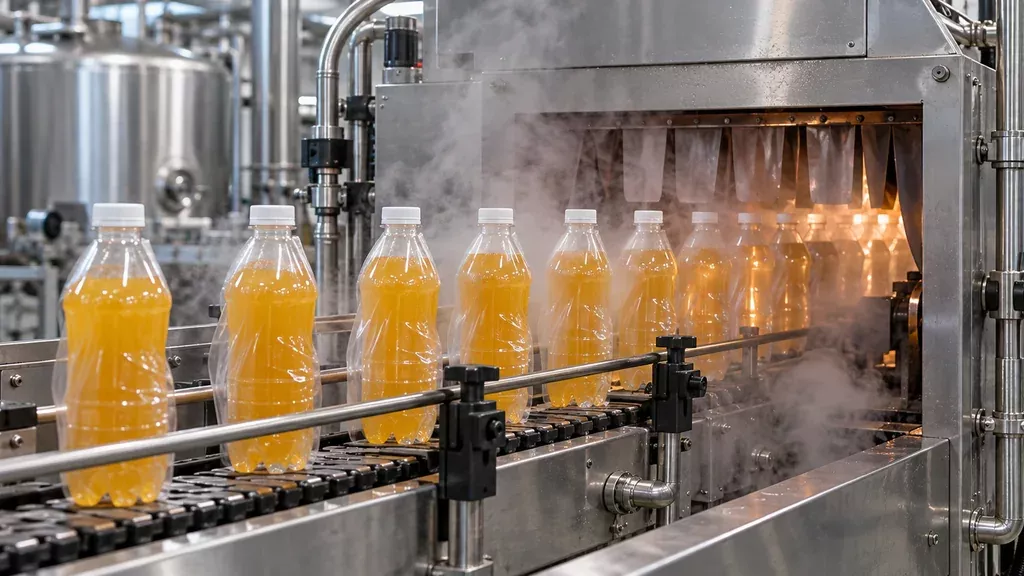
Способ нанесения определяет конструкцию машины и требования к таре. Клеевые этикетировщики работают с холодным или горячим клеем и держат до 6 000 бут/ч на стекле и плотном ПЭТ; поверхность должна быть сухой, без ворса и следов смазки. Самоклеящиеся аппликаторы проще в переналадке и дают до 12 000 бут/ч, но чувствительны к влаге и температуре в цехе. Термоусадочные рукавные машины надевают пленку на корпус и усаживают ее паром или горячим воздухом.
Что учитывают при выборе под тару и продукт
Клеевой способ уместен для стекла, ПЭТ тары и банок с ровным цилиндром, где нужна полная или частичная обертка. Самоклейка подходит для коротких партий и сложных форм, включая ПЭТ бутылку с рельефом. Рукав закрывает всю поверхность, поэтому его берут для напитков, бытовой химии и тары с криволинейным профилем. Каталог по типам машин открыт на странице этикетировочное оборудование.
- Клей: расход 1,5–4 г на этикетку, подогрев клеевой ванны до 150–170 °C.
- Самоклейка: ролик и аппликатор, точность укладки ±1 мм, ровный отрыв подложки.
- Рукав: пленка ПВХ или ПЭТ, усадка 60–75 %, пар или воздух 160–200 °C.
- Поверхность тары: сухая, без пыли и масла, иначе кромка отходит через сутки.
Выбор оборудования под тип тары: ПЭТ бутылка, стекло, банка, канистра
Форма и жёсткость тары определяют, какой узел отвечает за качество наклейки: вакуумный барабан и обкаточные щётки для цилиндрической поверхности, прижимные ремни и ориентация шва для плоской или гранёной. Этикетировочное оборудование подбирают не по максимальной скорости из паспорта, а по поведению конкретной тары под нагрузкой. Интеграция модуля в линию начинается с транспортёров: подача тары с постоянным шагом и без рывков важнее заявленной производительности. Ниже базовые привязки по материалу, диапазоны ориентировочные, зависят от продукта и формата тары.
ПЭТ бутылка и ПЭТ банка: риски деформации
Тонкая стенка ПЭТ тары прогибается под прижимом, поэтому усилие прижимного ремня ограничивают, а вакуумный барабан настраивают на лёгкий отрыв этикетки. Ориентация шва и рисунка критична для рукавной этикетки. Стеклянная тара тяжелее, требует устойчивого транспортирования и защиты от боя.
| Способ | Тип тары | Требования к поверхности | Производительность | Сложность обслуживания |
|---|---|---|---|---|
| Клеевая этикетка (горячий/холодный клей) | Стекло, ПЭТ, металл | Сухая, обеспыленная, стабильная температура | до 20000 бут/ч | Средняя |
| Самоклеящаяся этикетка | ПЭТ, стекло, канистра | Чистая, без масла и влаги | 2000-12000 бут/ч | Низкая |
| Термоусадочная рукавная этикетка | ПЭТ, стекло | Ровный профиль, без деформаций | 6000-36000 бут/ч | Средняя |
| Комбинированный вариант (клеевая + рукав) | ПЭТ, стекло | Сухая, стабильный диаметр | до 24000 бут/ч | Высокая |
| Полуавтоматический настольный аппликатор | ПЭТ, стекло, банка, канистра | Ручная подача, чистая поверхность | до 1500 бут/ч | Низкая |
Металлическая банка и канистра имеют плоские грани, поэтому применяют прижимные ролики и щётки с регулируемым зазором. Для подачи тары к модулю используют конвейерное оборудование с направляющими под конкретный профиль.
Критерии подбора: производительность, формат, помещение, бюджет эксплуатации
Перед покупкой соберите паспортные данные тары: минимальный и максимальный диаметр, высоту, массу. Этикетировочное оборудование настраивается под диапазон, а не под одну позицию, и смена формата внутри диапазона занимает от нескольких минут до получаса. По скорости берите запас 15–20 % к плановому выпуску: на практике автомат редко выдаёт паспортные бут/ч на реальном продукте и таре.
Считайте инженерку. Обычно нужен воздух 6–8 бар с расходом от 0,3 до 1,5 м³/ч на узел, питание 380 В, суммарно от 3 до 12 кВт в зависимости от привода и количества станций. Под клеевые системы закладывайте местную вытяжку: пары клея-расплава требуют вентиляции рабочей зоны. Стоимость владения формируют этикетка и клей, реже ремень и ролики, плюс плановое ТО.
Чек-лист перед заказом и типичные ошибки при монтаже
До приезда монтажной бригады соберите пакет исходных данных, иначе пусконаладка превратится в подгонку по месту. Подготовьте пять образцов тары из каждой партии, рулон этикетки и утверждённый макет, план участка с привязкой конвейера к стенам и колоннам, точки подключения по электрике (напряжение, мощность, автомат) и воздуху (давление в барах, расход). Проверьте, что тара одной высоты: разброс больше нескольких миллиметров обычно требует перенастройки узлов при смене поставщика.
Что подготовить до приезда монтажной бригады
- Образцы тары с трёх позиций партии и рулон этикетки в сборе, как он пойдёт в работу.
- Схема конвейера с высотой рабочей плоскости и направлением движения продукции.
- Данные по питанию: напряжение, выделенная мощность, тип автомата, заземление.
- Точка подачи сжатого воздуха и стабильное давление в магистрали.
- Согласованный макет с меткой совмещения и полем под читаемый код.
Ошибки видны в первую смену: заниженная или завышенная высота конвейера, из-за чего оператор работает в неудобной позе; отсутствие прижима и стабилизатора тары, отчего бутылка уходит при отрыве этикетки; неверная настройка датчика метки по контрасту и порогу срабатывания. Спасает калибровка на реальной этикетке, а не на бумаге, и запуск на минимальной скорости с постепенным выходом на рабочую. Обучение оператора проводите до первой товарной смены: пуск, останов, смена рулона, юстировка узлов, аварийный сброс.
Обслуживание и модернизация действующего этикетировщика
Плановое ТО этикетировщика строят по наработке, а не по календарю: каждые 250–300 моточасов проверяют узел нанесения, каждую смену чистят клеевые ванны, форсунки и штанги от остатков клея. Затвердевший клей на роликах и в направляющих даёт смещение этикетки на 1–3 мм, а на самоклейке рвёт подложку. Ремни и ремни-присоски контролируют на натяжение и износ кромки, датчики метки и наличия тары калибруют по эталону после каждой переналадки. Первыми изнашиваются отрывной нож, ролики протяжки, вакуумные присоски, ремни синхронизации и клеевые форсунки.
Когда модернизация выгоднее замены
Модернизация оправдана, если механика и привод исправны, а не устраивает только узел наклейки: замена узла, добавление второго ручья или переход на другой способ этикетирования продлевают ресурс машины. Если корпус, станина и привод изношены, а точность позиционирования уходит за допуск, замена надёжнее. Под нестандартную тару изготавливают оснастку: сменные звёздочки, направляющие, прижимы. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку, а также услуги по подбору и пусконаладке и изготовление оснастки.
Вопросы и ответы
Можно ли на одной машине клеить и самоклеящуюся, и рукавную этикетку?
Штатно нет: это разные узлы и разные принципы подачи материала. Самоклейка требует отрыва от подложки и прижима роликом, рукавная этикетка надевается на тару и усаживается в туннеле. Совмещают только в модульных конфигурациях, где этикетировочные станции стоят последовательно на общем транспортере, либо ставят две отдельные машины. Если продукт планируется один, проще сразу выбрать один тип и не усложнять линию.
Какой разброс по диаметру тары выдерживает один этикетировщик без переналадки?
Зависит от конструкции узла позиционирования и формата. Обычно без замены оснастки машина работает в диапазоне 3–5 мм по диаметру и 5–10 мм по высоте бутылки. Для ПЭТ тары от 0,5 до 1,5 л разброс ближе к нижней границе, потому что сказывается упругость стенки. Расширить диапазон можно сменными прижимными ремнями и быстросъёмными шнеками, но это уже переналадка на 15–40 минут.
Нужен ли отдельный компрессор для этикетировочного узла и какое давление?
Отдельный компрессор нужен, если на участке нет стабильной пневмосети, а рядом стоят машины с большим расходом воздуха. Для большинства этикетировочных узлов достаточно 4–6 бар, но конкретное значение смотрите в паспорте машины: у пневмоцилиндров прижима и узла отдува оно своё. Ставьте ресивер и осушитель, иначе конденсат попадёт в пневматику и клапаны начнут срабатывать нестабильно. Расход воздуха обычно 0,1–0,3 м³/мин на машину, уточняется по числу циклов в минуту.
Как часто менять прижимные ролики и щётки при работе в две смены?
Ресурс зависит от жёсткости этикетки, скорости и чистоты в цехе. На самоклеящемся узле ролики обычно ходят 3–6 месяцев в две смены, щётки для приглаживания меняют по мере засаливания, иногда раз в 4–8 недель. Ведите журнал осмотра: если появились задиры на подложке или кромка этикетки ложится волной, менять пора, не дожидаясь планового ТО. На рукавных линиях щётки и ролики изнашиваются медленнее, потому что нет отрыва от подложки.
Что делать, если этикетка ложится со смещением на ПЭТ бутылке с неровным швом?
Сначала проверьте позиционирование тары: на ПЭТ бутылке со швом от пресс-формы нужен ориентатор или фотоудар по метке, иначе бутылка встаёт по-разному. Затем уберите лишний прижим: если ролик давит слишком сильно, этикетка уходит в сторону шва. Далее проверьте стабильность транспортера и натяжение ремня подачи этикетки, люфт в приводе даёт плавающее смещение. Иногда помогает смена материала этикетки на более тонкий и эластичный, но это уже согласование с поставщиком тары и плёнки.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.