
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Автоматическая линия: принципы построения
Из чего складывается автоматическая линия
Автоматическая линия розлива не является одной машиной. Это набор модулей, каждый из которых выполняет свою операцию, а переход тары между ними обеспечивает транспортная система. Типовой состав: устройство подачи и ориентации тары, ополаскиватель, дозатор или розливной блок, укупорочный узел, этикетировщик, упаковщик в гофру или термоусадочную пленку. Между ними стоят накопители и передающие звездочки, которые сглаживают неравномерность работы соседних модулей.
Каркас линии образует конвейер: он задает шаг, скорость и направление потока, а накопительные участки не дают остановке одного узла останавливать всю цепочку. Связывает модули в единый ритм система управления. Контроллер считывает сигналы датчиков положения тары, уровня продукта, давления и температуры, синхронизирует приводы и останавливает линию при нештатной ситуации. Производительность задается самым медленным модулем, поэтому баланс узлов проверяют до монтажа.
Степень автоматизации: где проходит граница
Автоматическая линия отличается от автомата не числом узлов, а связностью операций. Полуавтомат требует оператора на каждой позиции: навесить розлив, снять бутылку, уложить в лоток. Автомат замыкает цикл внутри одной машины, но тару подают вручную. Полностью автоматическая линия связывает розлив, укупорку, этикетировку и упаковку транспортёрами и накопителями, а персонал выполняет только наладку и контроль. Реальная производительность зависит от продукта и формата тары.
Первыми автоматизируют операции с высокой повторяемостью и риском брака по дозе:
- дозирование и розлив: объём держится стабильно, потери продукта снижаются;
- укупорка и контроль момента затяжки, иначе течи на паллете;
- этикетировка с ориентацией и фотоотбраковкой по метке;
- подача и накопление тары перед машинами, чтобы не гасить поток.
Ручной труд разумен там, где партии малы и часто меняется формат: укладка в гофру, ручная паллетировка, визуальный контроль. Готовые решения под такие схемы собраны в каталоге линии розлива.
Производительность и синхронизация узлов
Пропускная способность автоматической линии всегда определяется самым медленным узлом, а не суммой бут/ч отдельных машин. Если розлив выдаёт 12000 бут/ч, а этикетировка 6000 бут/ч, линия работает на 6000, а половина производительности розлива уходит в простой или в переполнение накопителя. Запас по 10–15% на каждом стыке обычно закладывают при проектировании, но он не заменяет согласования скоростей. При перестройке под новый формат или продукт помогает модернизация действующего оборудования с пересчётом синхронизации приводов.
| Критерий | Полуавтомат | Автоматическая линия |
|---|---|---|
| Производительность | 600–3000 бут/ч, зависит от оператора | 3000–24000 бут/ч и выше |
| Число операторов в смену | 3–6 | 1–3 |
| Стабильность дозы | Разброс выше, зависит от настройки | Стабильна в пределах допуска |
| Переналадка на другой формат | Быстро, вручную | 20–90 мин, зависит от оснастки |
| Занимаемая площадь | Меньше | Больше, нужны накопители |
| Требования к помещению | Минимальные | Зонирование, вентиляция |
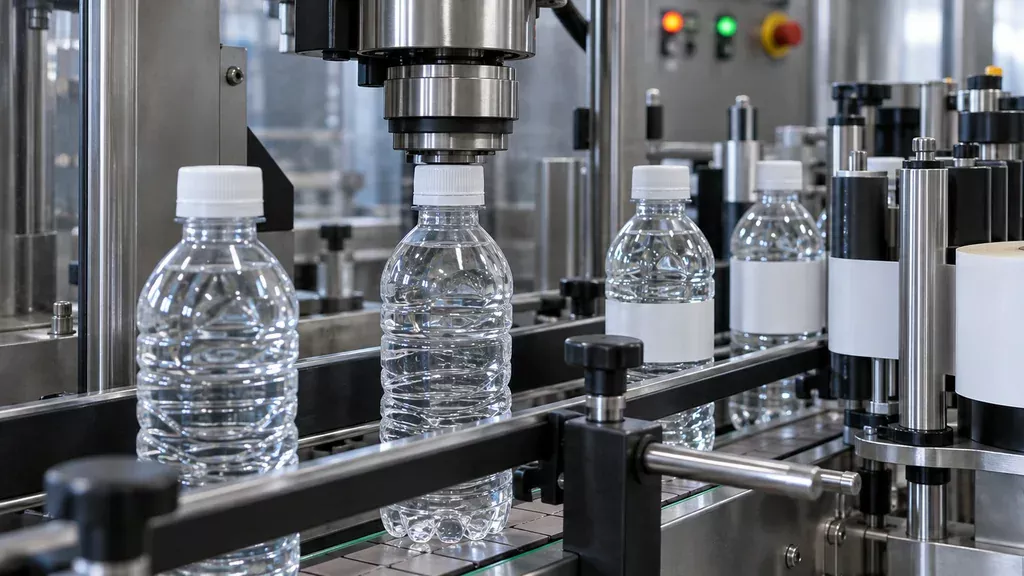
Продукт и тара определяют конструкцию
Вязкость, температура, наличие мякоти и газирование напрямую определяют тип дозатора. Для воды подходит гравитационный розлив по уровню или объёму. Масло и густые соусы требуют поршневого или шестерёнчатого дозатора: гравитация такие продукты не продавит с нужной точностью. Напитки с мякотью дозируют объёмным способом с широкими проходами и постоянной промывкой, иначе частицы забивают сопла и клапаны. Газированные продукты розливают изобарически, под давлением, при температуре 2–6 °C, чтобы сохранить CO₂ и не получить вспенивание.
Материал тары задаёт формат захвата и транспортировки. ПЭТ бутылка и ПЭТ банка лёгкие, требуют бережного переноса и опоры под горло. Стекло тяжелее, но стабильнее на конвейере. Жесть держит давление и подходит для газированного. Автоматическая линия под бытовую химию дополнительно учитывает агрессивность среды: уплотнения и материалы контакта выбирают по совместимости с продуктом.
Помещение, среды и санитария
Планировку ведут от потоков тары и продукта, а не от свободной площади. Зоны делят на грязную (приёмка, подготовка тары, склад) и чистую (розлив, укупорка, упаковка), между ними ставят санитарный шлюз. Автоматическая линия требует сквозного прохода без пересечения потоков готовой продукции и отходов. Высота потолка зависит от формата тары и типа укладчика: под паллетоукладчик и мостовой конвейер закладывают запас над оборудованием, иначе монтаж упрётся в фермы.
Среды подводят по расчётным пиковым нагрузкам, а не по среднему расходу. Сжатый воздух для пневматики и обдува тары подают осушенным, обычно 6–8 бар, степень очистки выбирают под контакт с продуктом. Пар нужен для мойки и пастеризации, электрика идёт отдельными линиями на силовые шкафы и цепи управления. Параметры сред уточняйте под конкретный продукт и регламент: требования по СанПиН и ТР ТС различаются для питьевой воды, напитков и бытовой химии.
Чек-лист перед покупкой автоматической линии
Перед подписанием договора соберите аудит: продукт (вязкость, температура, пенообразование, наличие мякоти или взвеси), тара (тип, высота, диаметр горла, масса), помещение (площади, высота потолков, влажность, температуры, вводы воды и воздуха, электрика). Отдельно зафиксируйте суточную программу и режим работы, иначе автоматическая линия окажется либо недогруженной, либо в постоянном дефиците по такту.
- Хронометраж розлива на существующем участке, фактические потери продукта и брак тары.
- Схема потоков продукта, пара, воды и моющих растворов с точками подключения.
- Перечень продуктов и тары на 3–5 лет вперёд, включая перспективные позиции.
- Требования к маркировке, датировке и укупорке на момент приемки.
- Список персонала с квалификацией и планом обучения операторов.
На приемке проверяйте не паспортные цифры, а выход на режим: стабильность доз, момент затяжки укупорки, отсутствие перекосов этикетки, работу аварийных остановов и блокировок. Пусконаладку фиксируйте протоколом с параметрами, обучение персонала проводите на реальном продукте.
Обслуживание и модернизация действующей линии
Автоматическая линия изнашивается неравномерно: ресурс дозаторов, транспортёров, узлов закупорки и этикетировки различается, поэтому регламент планового ТО строят по узлам, а не по линии целиком. Смазка подшипников и направляющих, проверка натяжения ремней и цепей, состояние манжет и уплотнений продуктопроводов, калибровка дозирующих устройств по массе или объёму, контроль моментных характеристик закрутки. Регламент ведут по наработке в моточасах и по количеству циклов, а не по календарю. Забитые фильтры, износ сопел и сбитая геометрия захватов проявляются сначала как рост брака, а не как отказ.
Смена формата тары обычно упирается в оснастку: направляющие, делительные звёздочки, форматы розлива, захваты, прижимы. Переход на другой объём или тип ПЭТ тары без замены оснастки даёт бой, перекосы и нестабильный уровень. Модернизация имеет смысл, когда производительность и кинематика привода позволяют принять новый формат; когда узлы уже работают на пределе, замена оснастки не расширит диапазон. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
С какой производительности вообще имеет смысл автоматизировать розлив?
Ориентир такой: если требуется больше 2000–3000 бут/ч в одну смену или стабильно две-три смены подряд, ручной и полуавтоматический розлив начинает давать сбои по темпу и дозировке. На малых объёмах (до 1000–1500 бут/ч) автоматическая линия часто простаивает, поэтому сначала считайте реальную загрузку по сменам и по самому узкому месту. Для средних форматов ПЭТ тары и крышки 28 мм порог обычно лежит в районе 3000–6000 бут/ч, но зависит от вязкости продукта и температуры розлива.
Можно ли собрать автоматическую линию из машин разных поставщиков?
Технически можно, но связка работает только при согласовании интерфейсов и тактов. Проверьте, чтобы у розлива, укупорки и этикетировки совпадали сигналы готовности, аварийного останова и скорости конвейера, обычно это сухой контакт или 24 В логика. На практике нестыковки вылезают на стыках: накопители, датчики счёта, синхронизация шага. Если машины уже есть, модернизацию лучше начинать с единого контроллера и пересчёта скоростей по всем узлам.
Что делать, если розлив выдаёт больше бутылок, чем успевает этикетировщик?
Это классическая ситуация, когда производительность узлов подобрана без запаса по самому медленному. Накапливающий стол или буферный конвейер на 1,5–2 минуты работы частично сглаживает разницу, но не убирает её. Варианты: снизить скорость розлива до темпа этикетировки, поставить второй этикетировщик или перейти на более быстрый ротационный автомат. При проектировании закладывайте запас 10–15 процентов по производительности на каждом узле.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


