
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Линия розлива в банку: состав и особенности закатки
Что входит в линию розлива в банку
Линия розлива в банку собирается из отдельных узлов, которые подбирают под конкретный продукт, тип тары и формат банки. Единого артикула «под ключ» не существует: один и тот же розлив может комплектоваться разными дозаторами, укупорочными головками и транспортёрами. Типовой состав включает подачу и ориентацию банки, дозирование, укупорку, транспортировку между постами, маркировку и упаковку в лоток или термоплёнку. Каждый блок согласуют по производительности, габаритам и типу продукта до монтажа, иначе стыковка на площадке превращается в переделку оснастки.
Производительность всей линии задаёт самое узкое место, а не паспортная цифра отдельного автомата. Если дозатор выдаёт 6000 бут/ч, а укупорка держит 4000, реальный выпуск будет 4000. Для жестяной банки критичны закаточный узел и точность подачи крышки, для ПЭТ банки важнее стабильность удержания при транспортировке и работа с винтовой или нажимной крышкой. Поэтому перед покупкой считают цикл каждого узла и закладывают запас по самому медленному.
Дозирование продукта: режимы и ограничения
Способ дозирования выбирают по продукту, а не по скорости линии. Объемный дозатор по ходу поршня держит точность около ±1–2 % на воде и соках без мякоти, но при вязкости выше 30–50 мПа·с и при активном пенообразовании разброс растет. Весовое наполнение точнее (±0,5–1 % по массе) и предсказуемо на маслах, соусах и продуктах с кусочками, однако цикл дольше, а тензодатчики чувствительны к вибрации конвейера. Гравитационный розлив по уровню дешев и устойчив, но требует стабильной геометрии банки. Подбор под конкретный продукт и формат тары ведут по составу линии: розлив напитков в алюминиевую банку.
- Газированные напитки: изобарическое наполнение под давлением 2–4 бар при 2–6 °C, иначе пена и недолив.
- Соки с мякотью: весовой или объемный дозатор с широким проходным сечением и медленным розливом.
- Растительное масло: весовой дозатор, подогрев до 20–30 °C для снижения вязкости.
- Соусы и чай: горячий розлив 80–90 °C в термостойкую тару, контроль уровня по уровнемеру.
- Точность всегда падает с ростом вязкости, пены и отклонений по внутреннему объему банки.
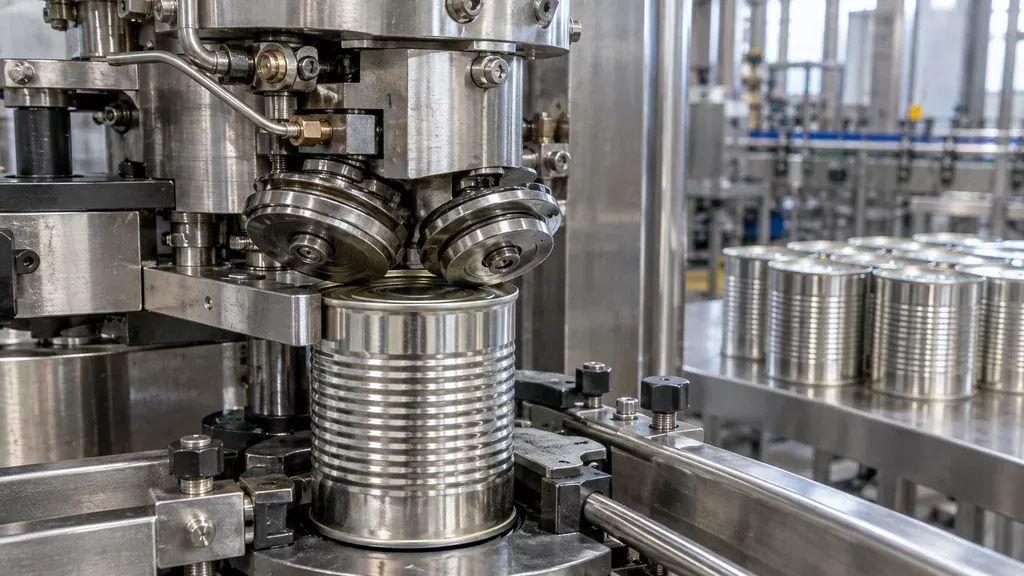
Закатка банки: механика и контроль шва
Закатка жестяной банки выполняется в две последовательные операции. На первой ролик подгибает кромку корпуса и крышки, формируя предварительный шов без сжатия. На второй ролик обжимает шов до рабочего профиля, и здесь решающее значение имеют давление прижима, усилие пружины и зазор между роликом и патроном. Отклонение по высоте ролика даже на десятые доли миллиметра даёт негерметичный шов, который проявится не сразу, а через сутки на складе. Настройку ведут по контрольной банке и повторяют после каждой смены оснастки. Износ профиля роликов и патронов накапливается, поэтому их своевременно меняют, а механизм настраивают заново; эти работы закрывает ремонт и модернизация оборудования на действующих линиях розлива в банку.
Шов контролируют по трём геометрическим параметрам: толщина, ширина и глубина крючков крышки и корпуса. Проверяют разрушающим методом на вырезанном образце, замеряя профиль под микроскопом или лупой с делениями, и неразрушающим методом по усилию отрыва. Периодичность обычно раз в 30 минут для газированных продуктов и раз в час для негазированных, плюс внеплановая проверка после остановки и перезапуска. Для ПЭТ банки закатки нет, крышку навинчивают или приваривают индукцией. Алюминиевую банку с клапаном не закатывают на линии, клапан ставят отдельным узлом и проверяют на герметичность.
| Тип тары | Способ наполнения | Способ укупорки | Ограничения | Требования к линии |
|---|---|---|---|---|
| Жестяная банка под газированный напиток | Изобарический, под противодавлением | Двухоперационная закатка | Давление до 4–6 бар, температура продукта 2–6 °C | Изобарический блок, стабильный воздух, ориентация банки |
| Жестяная банка под негазированный продукт | Свободный или дозирующий | Двухоперационная закатка | Давление близко к атмосферному | Закаточный узел, подача воздуха |
| Алюминиевая банка с клапаном | Изобарический | Установка клапана и обжим | Тонкая стенка, чувствительность к усилию | Узел подачи клапанов, точная ориентация, воздух |
| ПЭТ банка под напиток | Дозирующий или изобарический | Навинчивание или индукция | Давление ограничено прочностью тары | Узел укупорки, ориентация горла |
| ПЭТ банка под масло | Объёмный дозатор | Навинчивание крышки | Вязкий продукт, требуется подогрев | Дозатор, узел укупорки, ориентация |
| Стеклянная банка под соус или чай | Дозирующий | Навинчивание или закатка крышки | Хрупкость, температура продукта до 90 °C | Паровой барботаж или вакуум, ориентация |
Гигиена, мойка и нормативка участка
Материалы контактных поверхностей подбирают под продукт и режим мойки. Для воды, напитков и растительного масла обычно применяют нержавеющую сталь марок AISI 304 и 316, для агрессивных моющих сред и хлоридсодержащих продуктов ближе 316L. Уплотнения берут из силикона, EPDM или PTFE по стойкости к температуре и моющему раствору. Пластиковые детали на тракте продукта должны иметь документы о пригодности для контакта с пищевыми средами. Сваривать тракт нужно с зачисткой шва, без раковин и застойных карманов.
Порядок мойки и санитарной обработки
Схему выбирают по продукту и конструкции узла. На линии розлива в банку CIP оправдан на закрытых участках: продуктопроводы, баки, дозирующие головки. Открытые узлы (закаточный узел, транспортёры, баночные тракты) чаще разбирают и моют вручную либо пенным способом.
- Ополаскивание тёплой водой до 40 °C для удаления остатков продукта.
- Щелочная мойка 1–2 % при 60–80 °C, экспозиция по регламенту.
- Промежуточное ополаскивание до нейтрального pH на сливе.
- Кислотная мойка для минеральных отложений и водного камня.
- Дезинфекция перед сменой, концентрацию контролируют по факту.
- Финальное ополаскивание водой питьевого качества.
Зонирование делит участок на грязную и чистую стороны по ходу банки. Грязная зона включает распаковку и вход тары, чистая охватывает наполнение, закатку и выход готовой продукции. Между ними ставят шлюз, воздушную завесу или хотя бы физический барьер и раздельную вентиляцию. Персонал и инструмент не должны пересекать границу без обработки. Нормы по материалам и безопасности упаковки смотрите в ТР ТС 005/2011 и ТР ТС 021/2011, а также в СанПиН для пищевых производств.
Чек-лист перед покупкой и пусконаладкой
До подписания договора имеет смысл пройти площадку по списку. Электрика: суммарная мощность привода конвейера, закаточного узла, насосов и компрессора, отдельная линия на щит управления, стабильное напряжение. Воздух нужен осушенный, обычно 6–8 бар и расход от 0,3 до 0,8 м³/мин в зависимости от числа исполнительных механизмов. Пар и горячая вода требуются для мойки и бланширования, воду готовят под рецептуру, а вентиляция должна снимать тепло и влагу от мойки. По помещению проверяют пятно под линию розлива в банку, высоту потолков под кабельные лотки и вентиляцию, зоны обслуживания вокруг автомата, уклоны пола и трапы.
Пробный запуск проводят на реальной таре и продукте: замеряют бой банки на входе, на конвейере и на закатке, настраивают усиление шва и скорость, отрабатывают остановки и мойку. Типичные ошибки: закупка тары с отклонениями по диаметру и высоте, отсутствие буферных накопителей перед закаткой, неучтенный бой и необученный персонал. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли на одной линии розлива в банку работать и с жестяной, и с ПЭТ банкой?
Технически возможно, но это две разные транспортные системы. Жестяная банка идёт по рольгангу или цепному транспортеру с направляющими под диаметр, ПЭТ банка требует пластиковых направляющих и другого шага звеньев. Универсальная линия потребует сменных комплектов направляющих, переналадки узла подачи и отдельной настройки закаточного узла. Обычно такое совмещение оправдано только на малых производительностях, до 6000 банок в час.
Какая точность дозирования реально достижима при розливе масла в банку?
Для растительного масла на поршневом или весовом дозаторе реально удерживать отклонение в пределах ±0,5% от номинала при температуре продукта 20–25 °C. Всё, что выше, обычно связано с вязкостью, температурой и стабильностью давления в продуктопроводе. Весовой дозатор даёт лучшую повторяемость на разных объёмах, объёмный дешевле, но чувствителен к вязкости. Перед приёмкой стоит прогнать серию из 30–50 банок и проверить разброс по массе нетто.
Как часто нужно проверять шов закатки на жестяной банке?
Первую банку проверяют сразу после пусконаладки, дальше минимум раз в смену на каждой закаточной головке. При смене партии крышек, после остановки линии дольше 30 минут и после любой регулировки роликов проверка обязательна. Контролируют толщину, высоту и перекрытие шва, обычно с помощью проектора или микроскопа и по нормам ГОСТ 5981. Если параметры уходят за допуск, смену останавливают до настройки.
Что делать, если банка мнется или бой растет на транспортере?
Сначала проверяют давление прижима в узле подачи и синхронизацию скорости транспортера с закаточной головкой. Дальше смотрят направляющие: зазоры под диаметр банки, износ пластиковых вкладышей, стыки на переходах. Часто причина в накоплении банок перед звездой или в слишком резком сбросе с накопительного стола. Потери выше 0,5% на транспортировке считаются уже отклонением от нормы.
Нужен ли отдельный участок мойки для линии розлива в банку?
Для жестяной банки отдельная мойка не нужна: она приходит от поставщика уже подготовленной. Для ПЭТ банки и преформы, если розлив идёт в асептике или для напитков длительного хранения, нужна ополаскивающая машина с водой и, при необходимости, с дезинфектантом. Если продукт нечувствителен к микробиологии, достаточно продувки ионизированным воздухом. Решение принимают по требованиям ТР ТС и по сроку годности продукта.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


