
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Автоматизация производства: что она даёт
Что даёт автоматизация производства и где её предел
Автоматизация производства даёт эффект в трёх местах. Первое: стабильность дозы и укупорки. Дозатор держит объём в пределах допуска, момент затяжки колпачка повторяется от бутылки к бутылке, и потребитель не ловит перелив или недолив. Второе: ритмичность выпуска. Линия работает в заданном темпе, без пауз на «подождать оператора». Третье: снижение доли ручных операций, а вместе с ними и брака от человеческого фактора, который обычно и даёт основную часть потерь на полуавтомате.
При этом окупаемость не является свойством самой автоматики. Она зависит от загрузки линии, формата тары и продукта. При одной смене автомат большую часть суток простаивает, и эффект от него сжимается. Вязкий продукт, нестандартная тара или частые переналадки тоже съедают выигрыш. Предел автоматизации там, где загрузка низкая, а номенклатура меняется каждый час: переналадка и мойка занимают больше времени, чем даёт прирост темпа.
Степени автоматизации: от механизации до линии без оператора в зоне розлива
Степень автоматизации определяют по числу ручных операций на таре и продукте. Начальный уровень: оператор вручную ставит бутылку под дозатор, снимает её после укупорки. Полуавтомат уместен на малых объёмах, при частой смене продукта и тары, в тестовых партиях. Дальше идёт моноблок розлива и укупорки, где тара движется транспортёром без рук. Верхний уровень: автоматическая упаковка в гофру и паллетирование.
Автоматизация производства уже работающего участка часто выгоднее покупки новой линии: помогает модернизация действующего оборудования. Но с каждым уровнем растут требования к площадке:
- Помещение: зона розлива по СанПиН, класс чистоты, приточная вентиляция с фильтрацией.
- Воздух: подготовка под давлением 6–8 бар, точка росы для пневмоцилиндров и толкателей.
- Электропитание: отдельная линия, стабилизация, заземление под частотные приводы.
- Полы и стены: ровные, моющиеся, с уклонами под мойку и трапы.
Производительность и точность дозирования: что реально измерять
Автоматизация производства измеряется не числом установленных узлов, а шестью параметрами: фактический выпуск в бут/ч с учётом простоев, отклонение дозы по объёму или массе, стабильность момента затяжки укупорочного узла, давление в линии продукта (бар), температура розлива (°C) и расход подготовленного воздуха (м³/ч). Паспортный выпуск обычно выше фактического, потому что не учитывает переналадки, сбои подачи тары и микростопы. Отклонение дозы контролируют весовым методом на выборке, реже автоматическими весовыми дозаторами в потоке; допуск зависит от продукта и формата тары и для газированных напитков жёстче, чем для тихих. Момент затяжки проверяют динамометрическим ключом или датчиком на узле, иначе герметичность держится только на виде и слухе оператора. Как пример автоматизированного оборудования: современные линии розлива с автоматическими операциями мойки, розлива, укупорки и этикетировки позволяют снимать эти параметры в реальном времени.
Простои, которые не видны в паспорте оборудования, складываются из ожидания тары, смены формата, остановок на санитарную обработку и мелких отказов датчиков. Их фиксируют по наработке счётчика и журналу оператора, иначе реальная производительность завышается в полтора, а то и в два раза. Потери на розливе обычно дают именно эти микростопы, а не скорость самого автомата.
| Уровень автоматизации | Роль оператора | Требования к площадке и инженерным сетям | Стабильность дозы и укупорки | Фактический выпуск, бут/ч |
|---|---|---|---|---|
| Ручной розлив и укупорка | Все операции вручную | Минимальные, бытовая вода и электрика | Низкая, зависит от оператора | Десятки, зависит от продукта и тары |
| Полуавтомат с оператором на съёме | Съём и укладка вручную | Сжатый воздух, вода, 380 В | Средняя, по узлу дозирования | Сотни, зависит от продукта и тары |
| Автоматический моноблок розлива и укупорки | Наладка и контроль | Подготовленный воздух, стабильное давление | Высокая, по дозе и моменту затяжки | Тысячи, зависит от продукта и тары |
| Линия с автоматической этикетировкой и датировкой | Наблюдение, устранение сбоев | Больше площади, отвод брака | Высокая по всей цепочке | Тысячи, зависит от продукта и тары |
| Линия с автоматической упаковкой в гофру | Пополнение расходников | Зона упаковки, расход воздуха | Высокая, стабильность сохраняется | Тысячи, ограничено упаковкой |
| Линия с паллетированием | Контроль паллет и логистики | Площадь под накопители, сети | Высокая, узлы стабильны | Тысячи, зависит от продукта и тары |
Что автоматизируется по переделам: от подготовки воды до упаковки
Наибольший эффект автоматизация производства даёт там, где параметр нужно держать постоянно, а не «на глазок». На водоподготовке это контроль электропроводности и жёсткости, автоматическое переключение на регенерацию, дозирование реагентов по расходу. В приготовлении и пастеризации автоматизируют поддержание температуры, выдержку и мойку по программе. Здесь частые ошибки: датчики стоят в тупиковых точках, а уставки не пересматривают после смены рецептуры.
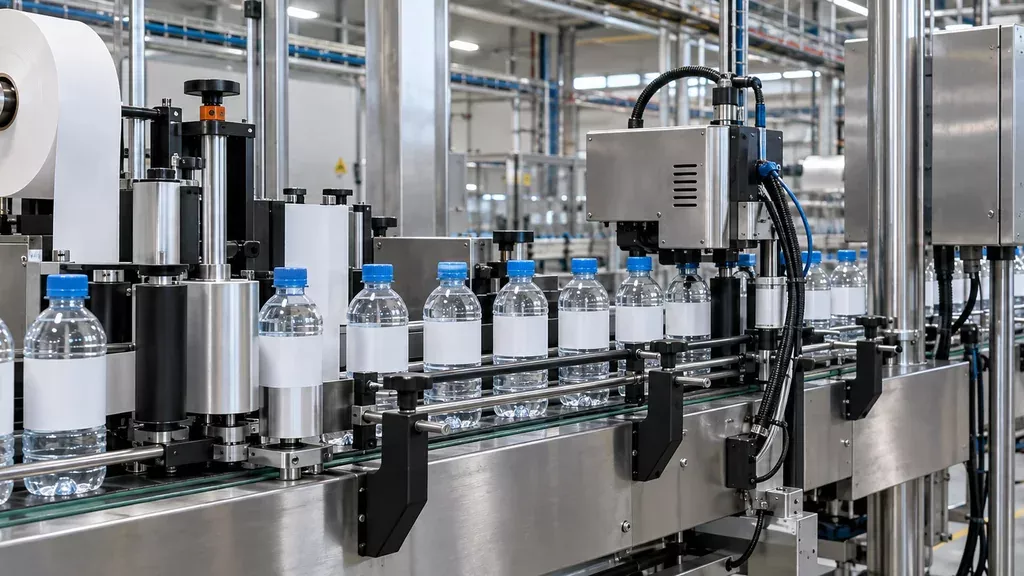
Розлив, укупорка и этикетировка окупают автоматику точностью дозы и моментом отсечки, но требуют дисциплины по обслуживанию: фотодатчики, момент затяжки, клеевые головки. Датировка и групповая упаковка без автоматики почти не работают, а паллетирование окупается на больших объёмах. Прослеживаемость партий и маркировку ведут отдельным контуром, связанным с линией.
Датчики, контроллеры и связь между узлами
Датчики уровня, давления, температуры и расхода замыкают контур управления. Уровень в накопителе держат по гидростатическому или ёмкостному датчику, давление в линии розлива по манометрическому преобразователю, температуру продукта по термопреобразователю сопротивления, расход по электромагнитному или массовому расходомеру. Счётчики тары и брака отдельно фиксируют поданную и отбракованную единицу, чтобы видеть фактический выход годного. Приводы транспортёров и насосов оснащают частотными преобразователями: плавный пуск снижает гидроудар, а регулировка оборотов синхронизирует узлы по темпу.
Слабое место часто не сами датчики, а стыковка узлов разных поставщиков. Если у автомата розлива один протокол, у упаковщика другой, а панель оператора третья, сигналы аварий теряются и линия встаёт на ровном месте. На практике заранее прописывают единый интерфейс: какие сухие контакты и по каким линиям идут, где аппаратный аварийный стоп, кто ведущий по темпу. Автоматизация производства работает устойчиво, когда контроллер один и логика пуска/остановки согласована.
Порядок подготовки к автоматизации: чек-лист перед закупкой
Автоматизация производства начинается не с закупки, а с замеров. Сначала фиксируйте фактический выпуск на действующем оборудовании за смену и потери по переделам: розлив, укупорка, этикетировка, брак тары. Затем ревизия помещения: высоты потолка под мостовые конструкции, площади под накопители, температура и влажность в зоне розлива, состояние полов и уклонов под мойку. Каждый пункт проверяйте до подписания спецификации, иначе переделки на монтаже.
- Расчёт электрической мощности в кВт с запасом на пусковые токи и климат в цехе.
- Сжатый воздух: расход в м³/ч, давление в бар, класс чистоты по ГОСТ ISO 8573-1.
- Вода и стоки: подвод, температура, водоподготовка, пропускная способность трапов.
- Планировка потоков тары, продукта и персонала без пересечений в зоне розлива.
- Обучение операторов и наладчиков, регламент планового ТО с периодичностью.
Чаще всего забывают класс чистоты воздуха, запас мощности и стоки. Проверьте это заранее.
Типичные ошибки при запуске и модернизации
Чаще всего автоматизация производства упирается не в сам автомат, а в соседний передел. Поставили быстрый ротационный автомат на 6000 бут/ч, а подготовка воды даёт меньше, или упаковщик не успевает за темпом розлива. Причина простая: считают один участок, а не сквозной поток. Перед закупкой пройдите маршрут продукта целиком и замерьте фактическую производительность каждого передела.
Вторая группа ошибок связана с площадкой и сжатым воздухом. Пневматика чувствительна к влаге и маслу: точка росы выше нормы даёт сбои клапанов и рывки дозирования. Автомат на неподготовленном полу ловит вибрацию, и точность розлива уходит. Заложите время на пусконаладку и обучение персонала, иначе линия простаивает. Без планового ТО изнашиваются уплотнения дозаторов, и объём в бутылке уплывает. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку, а также услуги по автоматизации производства.
Вопросы и ответы
Сколько операторов нужно на автоматическую линию розлива в одну смену?
Зависит от степени автоматизации и формата тары. На линии розлива воды в ПЭТ бутылку 0,5–1,5 л с автоматической укупоркой и этикетировкой обычно достаточно 2–3 человек: один на розливе и укупорке, один на упаковке и паллетировании, один на подаче тары и преформ. Если упаковка в гофрокороб и паллетирование выполняются вручную, добавляется ещё 1–2 оператора. Точный состав смены определяется после подбора оборудования под конкретный продукт и производительность.
Можно ли автоматизировать только розлив и укупорку, а упаковку оставить ручной?
Да, это рабочий вариант при небольшой производительности, обычно до 2000–3000 бут/ч. Розлив и укупорка автоматизируются, а съём бутылок, укладка в короб или на поддон выполняются вручную. На практике такой участок требует больше персонала и даёт нестабильный темп, но позволяет поэтапно вкладываться в автоматизацию. При росте объёмов упаковку автоматизируют отдельным модулем: группировщик, обёрточная машина, паллетировщик.
Какой разброс дозы считается нормальным для автоматического дозатора?
Для объёмного и массового дозирования жидкостей нормальный разброс обычно лежит в пределах ±1–2 % от номинала, для вязких продуктов и больших объёмов допуск может расширяться до ±2–3 %. Конкретное значение зависит от типа дозатора, температуры и вязкости продукта, а также от точности настройки. Проверять фактический разброс нужно на рабочем продукте, а не на воде, и фиксировать результаты в протоколе за несколько циклов подряд.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


