
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Ремонт промышленного оборудования: как организовать и что учесть
Что входит в ремонт промышленного оборудования и как выбрать стратегию
Ремонт промышленного оборудования на линии розлива делят на три режима. Аварийный: узел встал, линия стоит, бригада едет по факту. Планово-предупредительный: работы по регламенту, привязанные к ресурсу деталей и санитарным остановкам. По фактическому состоянию: решение принимают по замерам (вибрация, температура подшипников, ток привода, давление в пневмосистеме).
Как загрузка линии влияет на выбор стратегии
Критериев три: возраст линии, число смен и критичность узла. При одной смене и резерве по таре аварийный режим терпим, при трёхсменной работе простой бьёт по всей цепочке. Для розлива под давлением (2,5–4 бар) и укупорки отказ узла ведёт к браку партии.
Границу проводят так. Ежесменно чистят, смазывают, проверяют натяжение и давление, осматривают форсунки и транспортёры. В ремонт относят замену изношенных деталей, восстановление геометрии, наладку приводов и электроники.
Диагностика узлов линии розлива: что проверяют в первую очередь
Поиск неисправности начинается с обхода линии и фиксации отклонений по четырём группам параметров. По механике смотрят вибрацию подшипниковых узлов: превышение среднеквадратичного значения скорости вибрации ориентировочно выше 4,5 мм/с на приводных валах уже повод для внепланового осмотра. Температуру редукторов измеряют пирометром в точках подшипников, для редукторов розлива типовые рабочие значения лежат в пределах 45–70 °C в зависимости от нагрузки и температуры в цеху, а рост на 15 °C к собственному фону говорит о проблемах со смазкой или износе зацепления. По конвейеру проверяют износ звеньев и натяжение: провис цепи более 2 % длины пролёта и шаг, выросший относительно номинала, дают рывки и сбой накопления перед розливом.
Пневматику и продуктопроводы диагностируют по манометрам и утечкам. Падение давления в магистрали на 0,5 бар за смену при закрытых потребителях указывает на утечку, для дозаторов и укупорки рабочий диапазон обычно 4–6 бар, точное значение зависит от продукта и формата тары. Клапаны розлива проверяют на герметичность и отклик, залипание даёт недолив или перелив. Электрику смотрят через журнал ошибок контроллера: расхождение сигналов датчиков уровня и счётчика бутылок, дрейф нуля тензодатчика весового дозатора, нагрев клемм приводов. Снизить число таких отказов помогает плановое техобслуживание линий по регламенту.
- Крыльчатка и сальники насосов розлива: течь по валу и падение производительности.
- Мембраны и уплотнения клапанов дозаторов: потеря герметичности после санитарной мойки.
- Фильтры и влагоотделители пневмолинии: перепад давления на элементе.
- Концевые выключатели, фотосенсоры и энкодеры привода: устойчивость сигнала при прогоне тары.
- Клеммные соединения шкафов: нагрев и протяжка под нагрузкой.
Запчасти и оснастка: как не остаться без линии на неделю
Без запаса линия встаёт не из-за сложной поломки, а из-за отсутствия прокладки, уплотнения или звёздочки. Поэтому перечень быстроизнашиваемых деталей формируют под конкретный автомат: розлив, укупор, этикетировку, транспортёр. Расходники (манжеты, кольца, пружины клапанов, шланги продуктопровода, сопла) держат на складе по 2–3 комплекта, критический запас (узлы привода, датчики, платы управления) считают по времени поставки. Ориентир по запчастям для линий розлива и расходникам лучше уточнять у поставщика оборудования заранее, до первой остановки.
Критический и расходный запас: принцип разделения
| Критерий | Аварийный ремонт | Планово-предупредительный |
|---|---|---|
| Момент вмешательства | по факту отказа | по регламенту, до отказа |
| Планирование простоя | нет | окно в графике смен |
| Требования к запасу деталей | широкий склад, много позиций | расходники и ремкомплекты |
| Квалификация персонала | высокая, поиск причины на ходу | средняя, работы по чек-листу |
| Документооборот | акт по факту | график ТО, журнал наработки |
| Риск повторного отказа | повышенный | ниже, причина устраняется |
| Применимость по загрузке | низкая загрузка, резерв мощности | непрерывный цикл, 2–3 смены |
Изготовление оснастки под формат тары
Сменные части розлива и транспортировки (звёздочки, направляющие, форматные губки, делители) привязаны к геометрии конкретной ПЭТ бутылки, ПЭТ банки или стеклянной тары. Универсальных решений здесь мало: шаг звёздочки, радиус направляющей и высота захвата считаются под диаметр и высоту тары, а при смене формата оснастку меняют или перенастраивают. Изготовление оснастки по образцу или чертежу закрывает редкие форматы, которые поставщик уже не поставляет.
Что уточнять у поставщика при заказе деталей
Запрашивайте каталожный номер, материал и твёрдость, допуски на посадку и срок поставки. Фиксируйте взаимозаменяемость по партиям: деталь с тем же номером может отличаться по исполнению. Для импортного узла уточняйте, есть ли аналог по геометрии, иначе ремонт встанет в ожидание.
Организация ремонта на площадке: люди, документы, простой
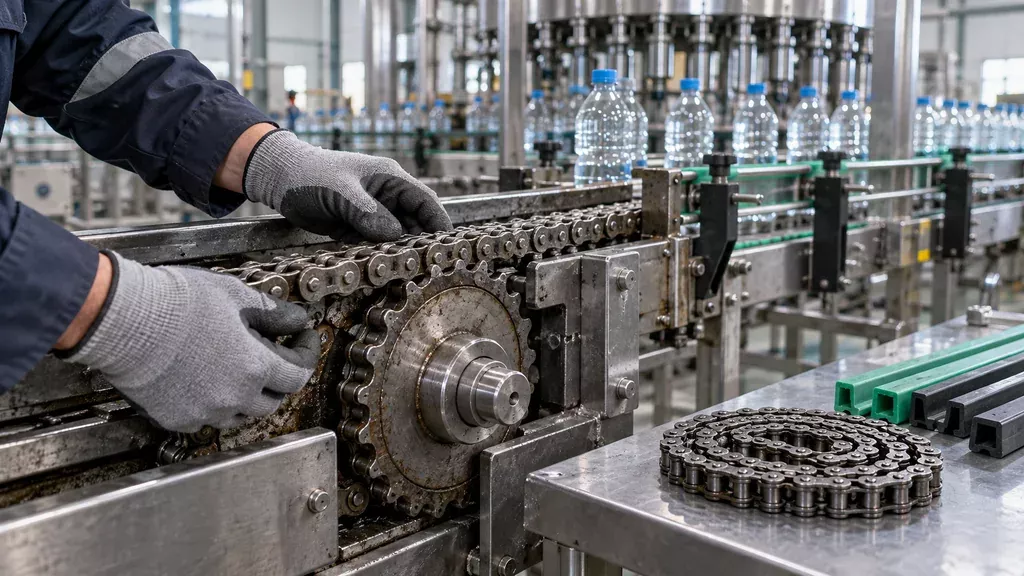
Зоны ответственности закрепляют приказом: механик отвечает за механику и пневматику, энергетик за питание и автоматику, подрядчик за конкретный узел по договору. Граница должна быть письменной, иначе при отказе каждый показывает на соседа. Смешанная схема работает чаще: диагностику и мелкие работы держат внутри, капитальные и узкоспециальные отдают на сторону. Перед допуском подрядчика проверяют квалификацию, наличие инструмента и допуск к работам на оборудовании под давлением.
Документы на площадке простые: наряд-задание с описанием дефекта и объёмом работ, журнал ремонтов по каждой единице, акты выполненных работ, паспорта и руководства по эксплуатации. Журнал ведут в бумаге или в системе, важен факт записи: дата, узел, что заменили, кто и когда примет. Планирование ремонта промышленного оборудования привязывают к окну простоя, которое совмещают с санитарной обработкой и переналадкой. На практике выгоднее ставить ремонт в начало мойки, а не после, чтобы не гонять линию дважды.
Чек-лист перед вызовом специалистов и типичные ошибки
Что собрать до обращения
Бригаде нужны не эмоции, а факты. Зафиксируйте, на каком режиме остановилась линия (бут/ч, продукт, тара), когда это произошло и что показали датчики в момент отказа. Сфотографируйте зону сбоя, снимите короткое видео работы узла до остановки, если успели. Ремонт промышленного оборудования начинается с этой информации, а не с разбора автомата на площадке.
- Марка и заводской номер машины, год выпуска, наработка в моточасах
- Описание отказа: что происходило, звук, запах, подтёки, код ошибки на панели
- Что меняли или настраивали за последние смены до остановки
- Фото шильдика, узла и места сбоя, показания манометров и расходомеров
- Наличие ЗИП на складе и доступ к электросхеме, паспорту, чертежам оснастки
Дальше порядок простой: остановить подачу продукта, снять давление, обесточить привод, вывесить табличку. Пуск без диагностики после сброса ошибки обычно заканчивается вторым отказом и повреждением узла. Ремонт «на глаз» и замена детали без поиска причины дают тот же результат через смену или две.
Модернизация вместо бесконечного ремонта: когда это оправдано
Повторяющийся отказ одного узла после двух-трёх восстановлений обычно говорит о том, что ресурс механики выработан глубже, чем позволяет ремонтопригодность. Второй признак: автоматика снята с поддержки, платы и датчики не поставляются, приходится искать доноров. Третий: растёт доля простоев по причине, которую устраняли месяц назад. На практике ремонт промышленного оборудования в такой ситуации превращается в постоянные внеплановые остановки, и затраты ресурса перекрывают стоимость замены.
Локальная модернизация узлов
Часто достаточно заменить отдельные элементы: розливочный клапан, транспортёр, узел подачи тары, шкаф управления с датчиками. Полный пересмотр участка нужен, когда меняется формат тары, продукт или производительность и старая кинематика под них уже не настраивается. Решение зависит от продукта, формата тары и состояния помещения, оценивать нужно по факту на площадке.
ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку; подробнее про ремонт и модернизацию действующего оборудования.
Вопросы и ответы
Можно ли отремонтировать линию розлива без остановки производства?
Полноценный ремонт узла без остановки невозможен, но часть работ реально выполнить на ходу. Замену датчиков, настройку фасовочных дозаторов, регулировку транспортера и работы по электрике и КИП обычно делают в технологические паузы между сменами или в санитарный день. Если отказ затрагивает розлив, укупор или привод, линию останавливают: попытка работать «через отказ» приводит к переливу, браку укупорки и простою на более долгий срок.
Сколько держать на складе быстроизнашиваемые детали, если линия загружена не каждый день?
Запас считают не по календарю, а по наработке: манжеты, уплотнения, клапаны розлива, форсунки, ремни и подшипники планируют исходя из моточасов и регламента ТО. Для линии, работающей не ежедневно, хватает одной резервной позиции по критичным узлам плюс расходники на два-три цикла обслуживания. Резиновые и полимерные детали имеют срок хранения, поэтому закупать их «на годы» смысла нет.
Что делать, если после ремонта отказ повторяется через смену?
Повторный отказ через смену почти всегда означает, что устранили следствие, а не причину. Остановите узел, зафиксируйте параметры в момент отказа (давление, температуру продукта, момент затяжки, показания датчиков) и проверьте сопряженные элементы: состояние посадочных мест, соосность, износ вала или направляющих. Дальше имеет смысл разобрать узел полностью и составить дефектную ведомость, а не менять ту же деталь по второму разу.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


