
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Розлив в алюминиевую банку: оборудование и технология
Что определяет розлив в алюминиевую банку как отдельную технологию
Розлив в алюминиевую банку отличается от работы с ПЭТ тарой и стеклом толщиной стенки: она измеряется десятыми долями миллиметра, поэтому банка держит форму только за счёт внутреннего давления. Отсюда требование к изобарическому розливу, когда продукт и газ находятся под одним давлением и клапан закрывается без сброса. Для газированных напитков рабочее давление обычно лежит в диапазоне 1,5–4 бар и зависит от содержания CO₂ и температуры продукта.
Типовая производительность таких линий составляет от 3000 до 40000 бут/ч, и на этапе подбора формат задаёт всё: 0,33 л, 0,45 л или 0,5 л требуют разной оснастки и режимов разгона. Внутреннее лаковое покрытие защищает металл от контакта с продуктом, но не терпит абразива и резких перепадов при мойке. Деформация при транспортировке чувствительнее, чем у стекла: смятая банка не герметична.
Состав линии: от распаковки банок до упаковки в лотки
Линия розлива в алюминиевую банку собирается как единый такт: если один узел отстаёт, остальные работают вхолостую. Ориентир для расчёта берут от наполнителя, машины подбирают с запасом 10–15 % по паспортной скорости. Типовые диапазоны для средних линий: от 6 000 до 24 000 банок в час, у высокоскоростных конфигураций выше, но требуется синхронизация через буферные столы. Ниже узлы в порядке прохождения продукта и банки.
- Распаковщик снимает банки с поддона и подаёт их в транспортёр, работая от 6 000 до 20 000 банок/ч.
- Ополаскиватель обрабатывает внутреннюю полость водой или воздухом, обычно 6–12 бар.
- Наполнитель изобарный держит противодавление по газу и продукту, точность дозирования зависит от формата банки.
- Укупорщик закатывает крышку за один или два прохода, от 6 000 до 24 000 банок/ч.
- Пастеризатор или туннель охлаждения задаёт режим по температуре и времени выдержки.
- Этикетировщик и упаковщик в лотки с плёнкой замыкают поток, синхронизируясь с общим тактом.
Схема и параметры под конкретный продукт, тару и помещение разобраны в разделе розлив напитков в алюминиевую банку. Перед покупкой проверьте, выдерживает ли транспортёр накопление между узлами, иначе при остановке наполнителя банки пойдут в брак. Для газированных продуктов наполнитель и укупорщик ставят в одном блоке, чтобы минимизировать потерю давления.
Как работает наполнитель для алюминиевой банки
Изобарический наполнитель уравновешивает давления. В банку через клапан подаётся газ (чаще CO₂ или азотная смесь) до давления, близкого к давлению в кольцевой ёмкости продукта. Когда давления выравниваются, открывается продуктовая линия и жидкость заходит самотёком или под лёгким подпором, без бурного вспенивания. При розливе в алюминиевую банку противодавление критично: при избытке газа без него пена вытеснит часть объёма и уровень уйдёт. После наполнения клапан закрывается, избыточное давление стравливается через отдельный канал, иначе при снятии банки продукт выбросит наружу.
Точность дозирования держится на трёх параметрах: давлении в кольцевой ёмкости, температуре продукта и высоте пены в момент отсечки. Газированные напитки обычно розливают при 2–6 °C: чем холоднее продукт, тем выше растворимость CO₂ и ниже пенообразование. Для негазированных продуктов и ПЭТ тары режимы мягче, но гравитационный розлив требует выровненной тары. Износ клапанов и уплотнений смещает отсечку, поэтому при плановом ремонте и модернизации оборудования проверяют посадку клапанов и точность срабатывания.
| Параметр | Газированный продукт в банке | Негазированный продукт в банке | ПЭТ тара |
|---|---|---|---|
| Тип розлива | Изобарический | Гравитационный или изобарический | Изобарический или гравитационный |
| Рабочее давление | Обычно 2–5 бар противодавления | Близко к атмосферному | Зависит от продукта и формата |
| Температура продукта | 2–6 °C | Чаще 10–20 °C | 2–20 °C по продукту |
| Подготовка тары | Продувка и выравнивание давления | Продувка от пыли | Ополаскивание, продувка |
| Тип укупорки | Крышка на банку | Крышка на банку | Крышка на горло |
| Риск деформации | Есть при перепаде давления | Ниже | Средний, зависит от веса преформы |
| Производительность | Зависит от модели автомата | Зависит от модели автомата | Зависит от модели автомата |
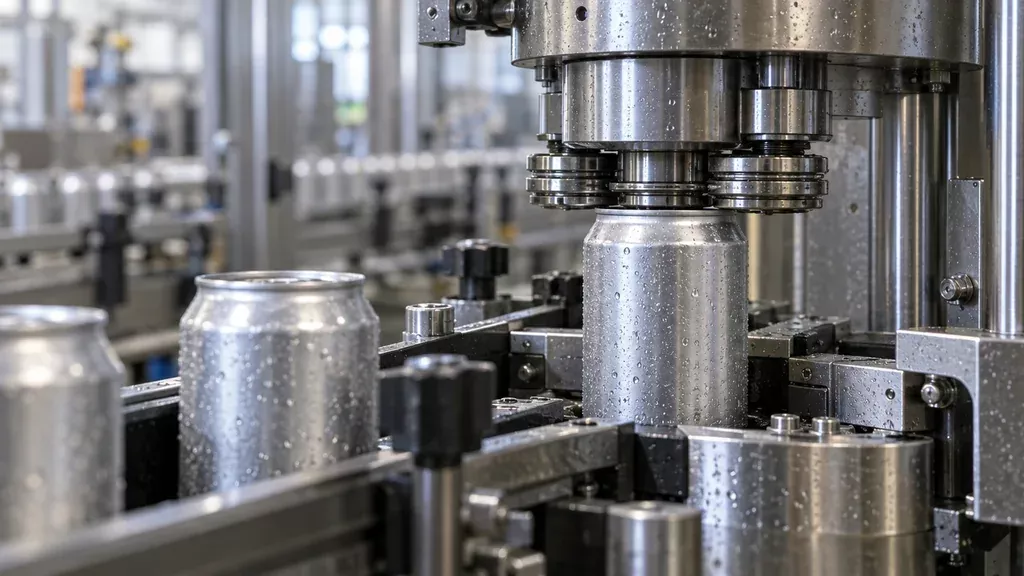
Укупорка и герметичность: где чаще всего теряется качество
Качество закатки закладывается на двух переходах. Первый формирует предварительный загиб кромки крышки, второй обжимает его в замок с фланцем банки. Ролики работают по профилю, заданному производителем оснастки, и любой уход от него виден по усилию на шпинделе и виду шва. Оптимальная высота посадки крышки лежит в диапазоне 0,5–1,0 мм относительно верхнего среза, точное значение зависит от типоразмера тары.
Сдвиг банки на позиции закатки, износ роликов и завышенная либо заниженная посадка крышки дают почти весь брак. Проверка включает контроль профиля закатки, тест на герметичность под давлением и тест на разрыв замка. После переналадки под другой формат банки настройку проводят заново.
Чек-лист запуска линии розлива в алюминиевую банку
До пуска проверяют входную геометрию банки: высоту и диаметр по партии, овальность горловины, состояние кромки. Погнутая кромка или замятый корпус дают сбои на транспортёре и негерметичный шов. Направляющие выставляют по фактическому диаметру с зазором, при котором банка идёт без заклинивания, но не болтается. Ополаскиватель проверяют на равномерность факела и полный слив воды. Перед розливом наполнитель прогоняют на воде: видны перелив, недолив и работа клапанов без потерь продукта.
Тестовый прогон делают на контрольной партии с замером уровня, температуры продукта и усилия укупорки. Продукт перед подачей стабилизируют по температуре, иначе уровень «плавает». Каждую банку проверяют на герметичность и уровень. Частые ошибки: плотные направляющие, отсутствие термостабилизации продукта и пропуск тестового прогона.
Обслуживание и что изнашивается первым
Плановое ТО строят по наработке, а не по календарю: при 6000–12000 бут/ч ресурс узлов считается в моточасах. Базовый интервал для клапанов наполнителя и роликов закатки составляет 500–1500 ч, для уплотнений и направляющих 250–700 ч. Периодичность зависит от продукта: сахаросодержащие напитки и соки ускоряют износ в 1,5–2 раза из-за налипания и абразива.
- Клапаны наполнителя: падение точности дозирования выше допуска, следы протечки, залипание штока.
- Ролики закатки: задиры на кромке банки, нестабильная герметичность, рост брака по давлению.
- Уплотнения и манжеты: потеря эластичности, микротрещины, подтёки после CIP.
- Фильтры и форсунки: рост перепада давления, неравномерный факел ополаскивания.
Санобработку ведут по регламенту: щёлочь, кислотная промывка, дезинфекция, ополаскивание. Для розлива в алюминиевую банку важно контролировать остаточную концентрацию моющих средств, иначе страдают уплотнения и вкус продукта. После CIP проверяют затяжку соединений и состояние контура.
Что учесть перед выбором оборудования под задачу
Подбор ведут от трёх точек: формат и материал банки, производительность, характер продукта. Газированные напитки требуют изобарического наполнения и улавливания пены, негазированные допускают более простое решение. Режим термообработки определяет, нужна ли пастеризация или туннельное охлаждение после укупорки. Часть параметров считается индивидуально под продукт, вязкость и тару.
Помещение проверяют заранее: площадь под накопители и упаковку, высота потолка, приток воздуха, пар и вода для мойки, стабильное питание. Персонал обучают работе с дозаторами, настройке под формат и санитарной обработке. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли на одной линии разливать и алюминиевую банку, и ПЭТ тару?
Совместить оба формата на одном автомате реально, но с оговорками. У банки и ПЭТ бутылки разная высота, диаметр горла и способ подачи, поэтому нужны быстросменные звёздочки, транспортные направляющие под каждый диаметр и отдельные узлы подачи тары. Обычно такой вариант берут при производительности до 6000 бут/ч и частых переходах. Если продукт один и тот же, а партии ПЭТ и банки идут крупными блоками, выгоднее ставить два наполнителя в одном помещении.
Какая температура продукта нужна при розливе в алюминиевую банку?
Для газированных напитков продукт перед наполнением охлаждают до 2–4 °C: при такой температуре углекислота держится в растворе и пенообразование минимально. Для негазированных соков, чая и воды розлив ведут при 15–25 °C, иногда подогревают до 30–40 °C, если продукт вязкий. Точный режим подбирают под рецептуру и давление в наполнителе, обычно 2–4 бар избыточного давления для газированных и 0,5–1,5 бар для тихих.
Как проверить герметичность закатки крышки без лаборатории?
Простейший способ в цехе: погрузить банку в воду с температурой около 80 °C на 1–2 минуты и следить за пузырьками. Если из-под крышки идёт устойчивый поток пузырьков, закатка негерметична. Второй метод: сжать банку рукой и отпустить, крышка не должна щёлкать или подсасывать воздух. Для регулярного контроля всё же нужен манометрический тест на 1,5–2 бар избыточного давления, его проводят на образцах каждую смену.
Что делать, если пенится продукт при наполнении банки?
Сначала проверьте давление в наполнителе и высоту подъёма банки: избыточное давление и резкий сброс дают вспенивание. Снизьте скорость подачи на 10–15 % и убедитесь, что продукт охлаждён до нужной температуры. Если пена остаётся, проверьте состояние форсунок и клапанов, износ уплотнений часто даёт турбулентную струю. Иногда помогает короткая пауза перед началом наполнения.
Нужна ли отдельная пастеризация после розлива в банку?
Для газированных напитков и пива пастеризация после розлива обычно не требуется, если продукт уже прошёл термическую обработку или фильтрацию. Для соков, нектаров и чая с высоким содержанием сахара и мякоти часто применяют туннельную пастеризацию после укупорки, чтобы обеспечить микробиологическую стойкость. Решение зависит от рецептуры, pH и требуемого срока хранения, поэтому режим подбирают по результатам лабораторных тестов.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


