
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Триблок розлива: ополаскивание, налив и укупорка в одном модуле
Что такое триблок розлива и зачем объединяют три операции
Триблок розлива объединяет на одной станине три узла: ополаскиватель для тары, наливной узел и укупорочную головку. Все три работают от общего привода и единой системы управления, тара проходит их последовательно без промежуточных накопителей и ручных передач. Такая компоновка сокращает площадь под оборудование, число обслуживаемых узлов и точек, где возможен сбой синхронизации. Вместо трёх машин с отдельными пультами и межоперационными транспортёрами получается один модуль с одним технологу понятным алгоритмом.
Фазы связаны через делительную звезду и общий привод: пока одна бутылка ополаскивается, следующая уже наливается, третья укупоривается. Жёсткая механическая связь исключает рассогласование, из-за которого на раздельных линиях тара скапливается, падает или приходит под укупорку с перекосом. Триблок розлива оправдан при стабильном формате тары и производительности от нескольких тысяч бут/ч. Для малых партий, частой смены тары или розлива в стекло с тяжёлой укупоркой модуль не всегда удобен: переналадка занимает время, а часть узлов простаивает.
Ополаскивание: форсунки, вода и отвод остатков
ПЭТ бутылку перед наливом захватывают за горло и переворачивают вверх дном: вода подаётся внутрь через форсунки, стекает самотёком. Количество форсунок обычно соответствует числу позиций розлива, реже делают групповые коллекторы. Давление в линии ополаскивания держат в диапазоне 1,5–3 бар, температура воды чаще 15–25 °C. Горячую воду и пар применяют редко, в основном под специфические задачи. Такой режим работы триблока розлива закладывают при подборе машины под конкретную каталог линий розлива и формат тары.
- Жёсткость и мутность воды: контроль перед подачей, иначе налёт на форсунках и следы внутри бутылки.
- Воздух на продувке: подготовленный, без масла и влаги, давление 2–4 бар.
- Время контакта: обычно 0,5–1,5 с на позицию, зависит от загрязнения тары.
- Дренаж: поддон с уклоном, отвод в трап, защита зоны налива от брызг.
- Форсунки: съёмные, с быстрой разборкой для промывки и замены.
Остатки воды после ополаскивания отводят через дренажную систему с уклоном, иначе капли попадают в зону налива и на укупорочный узел. На практике ставят отбойные экраны и местные отсосы аэрозоля. Проверьте перед покупкой: доступ к форсункам без разбора машины, материал сопел под моющие растворы, наличие датчика давления на входе воды.
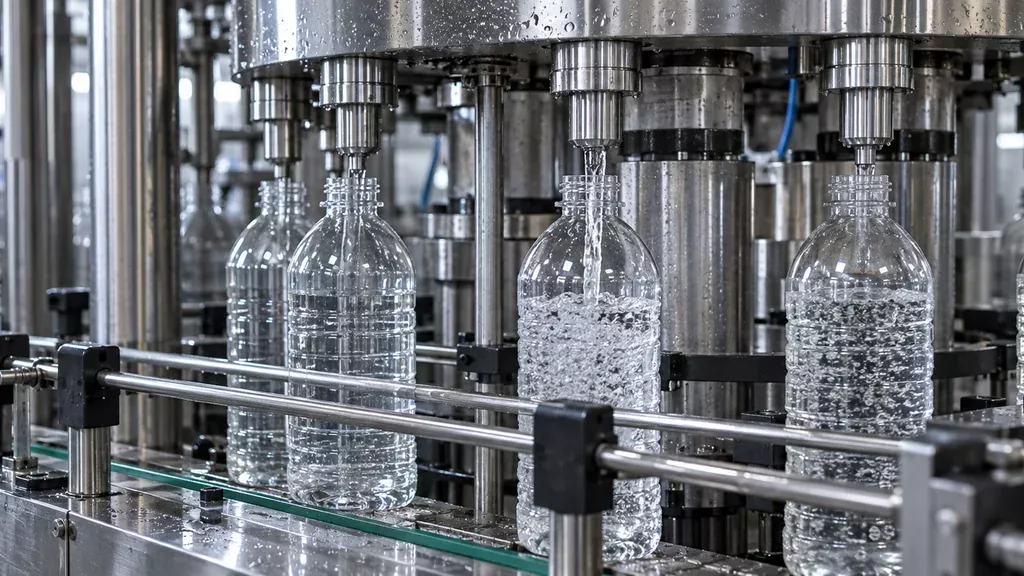
Налив: дозаторы, уровни и точность по продукту
Дозирование по объёму и по уровню дают разную природу точности. Объёмный дозатор отмеряет порцию продукта и подаёт её в бутылку: результат зависит от стабильности давления в продуктопроводе, температуры и вязкости. Налив по уровню ориентируется на положение продукта в таре, поэтому форма и толщина стенки ПЭТ бутылки, разброс геометрии преформы после выдува напрямую смещают фактический объём. На практике объёмное дозирование чаще ставят на газированные и слабоалкогольные напитки, налив по уровню на воду, масла и бытовую химию, где важнее визуально ровный уровень в бутылке.
Пена, вязкость и газирование: как влияют на режим
Пена при наливе в газированные напитки возникает от перепада давления и срыва потока, поэтому налив ведут под противодавлением и с плавным открытием клапана. Вязкие продукты (масла, гели, концентрированные моющие средства) требуют более широких каналов и замедленного добора в конце дозы. Температура влияет на плотность и вязкость: при отклонении от настроечной точность уходит. Скорость налива обычно лежит в диапазоне от 2000 до 24000 бут/ч в зависимости от продукта и формата тары, а достижимая точность дозы составляет ориентировочно ±1…3 % от номинала, точные цифры зависят от продукта и формата тары.
Третий модуль триблока отвечает за герметичность до розлива в тару, а параметры затяжки и тип крышки подбираются под конкретную тару. Подробнее про укупорочное оборудование смотрите в отдельном разделе.
| Операция | Основной параметр | На что влияет на линии |
|---|---|---|
| Ополаскивание | Давление воды, температура, число форсунок | Чистота тары, расход воды, стабильность цикла |
| Налив объёмный | Доза продукта, точность | Стабильность объёма, потери продукта |
| Налив по уровню | Уровень в бутылке, форма тары | Визуальный объём, зависимость от геометрии ПЭТ бутылки |
| Укупорка | Момент затяжки, тип крышки | Герметичность, сохранность продукта, срок хранения |
| Синхронизация | Скорость линии, буфер | Ритмичность, отсутствие простоев и заторов |
| Обслуживание | Доступ к узлам, промывка | Время переналадки и санитарной обработки |
Укупорка и синхронизация всего модуля
Укупорочная головка получает крышку из ориентатора по наклонному лотку или воздуховоду, где поток выстраивает её в нужную сторону. Перед входом в патрон крышка проходит контроль ориентации: датчик или механический отсекатель сбрасывает перевёрнутые и сдвоенные. Момент затяжки выставляют под тару и тип крышки, обычно в диапазоне 0,8–2,2 Н·м для ПЭТ бутылки, точное значение зависит от диаметра горла, толщины стенки и профиля резьбы. Недотяг даёт течь и потерю герметичности при транспортировке, перетяг срывает резьбу или деформирует горло. Проскальзывание патрона настраивают так, чтобы при заклинивании крышки он пробуксовал и не сорвал тару.
- Проверять усилие затяжки динамометрическим ключом на выборке с каждой головки не реже раза в смену.
- Контролировать высоту патрона и износ фрикционных вкладышей, они дают плавающий момент.
- Следить за чистотой лотка ориентатора: пыль и стружка сбивают ориентацию крышки.
- Сверять скорость подачи крышек с производительностью линии, чтобы не было голодания головки.
Общий привод, делительная звезда и датчики фаз
Все три операции триблока розлива связаны одним приводом и делительной звездой, которая переносит бутылку с шагом между позициями. Энкодер задаёт фазу, по ней контроллер синхронизирует открытие клапанов налива, срабатывание форсунок и опускание укупорочных патронов. Датчики фиксируют положение бутылки на каждой позиции и отсутствие тары. При остановке одной операции модуль обычно тормозит все три, иначе налив пойдёт в пустую позицию или укупорка встанет на неполную бутылку.
Практика: чек-лист приёмки и типовые ошибки на площадке
До подписания договора на поставку триблока розлива снимите фактические размеры помещения и сверьте их с планировкой модуля. Проверьте высоту потолка с учётом ограждений, трасс и обслуживания сверху, ровность и несущую способность площадки под станину, точки подвода воды, сжатого воздуха и дренажа, свободный проход для оператора и зону выхода готовой продукции. Электрика: выделенная линия, сечение под суммарную мощность привода, нагрев и укупорки, заземление, стабильное напряжение. Вода на ополаскивание и мойку должна быть подготовлена заранее, иначе первый запуск уйдёт на борьбу с налётом и следами на таре, а не на настройку дозаторов.
Приёмку после монтажа ведут по порядку: холостой прогон на транспортной системе, проверка синхронизации трёх узлов, розлив на воде, затем на продукте с замером уровня и момента укупорки по образцам. Отдельно фиксируют нагрев продукта в дозаторе и рециркуляции, обучение оператора и наладчика. Типовые ошибки на площадке: неверная высота конвейера относительно соседних участков, отсутствие буферного накопителя перед и после модуля, неподготовленная вода и неучтённый нагрев. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку.
Вопросы и ответы
Триблок можно поставить в существующем цехе или потребуется перепланировка?
Планировку чаще всего менять не нужно, если помещение проходит по габаритам и высоте: типовой триблок для ПЭТ тары занимает от 12 до 25 м² с учётом зоны обслуживания, а высота потолка обычно требуется от 3 м. Проверить стоит три вещи: ровность и несущую способность пола под раму (обычно достаточно плиты с нагрузкой от 500 кг/м²), место под транспортёр подачи бутылки и вывод на этикетировку, а также свободные проходы не менее 1 м для санитарной обработки. Если линия уже стоит, триблок нередко встраивают в существующий поток, меняя только участок накопления перед ним.
Какую воду и воздух надо подготовить для ополаскивания и налива?
На ополаскивание идёт вода питьевого качества по СанПиН 1.2.3685-21, обычно с давлением 2,5–3 бар на форсунках и расходом, который зависит от количества гнёзд в карусели. Для налива вода и продукт проходят ту же подготовку, что и по рецептуре: механическая фильтрация, умягчение, при необходимости обратный осмос и УФ-обеззараживание. Воздух на выдув ПЭТ преформы и на пневмоцилиндры должен быть осушен до точки росы около +3 °C и очищен фильтром 0,01 мкм в зоне розлива, иначе на горлышке и в дозе появляются следы масла и влаги.
Продукт пенится, доза плавает. Что можно сделать на триблоке?
Сначала проверяют температуру продукта: для газированных и вязких жидкостей налив обычно ведут при 2–6 °C, для негазированных допустимо 10–20 °C, и отклонение в плюс резко усиливает пенообразование. Затем смотрят настройку клапана и скорость розлива: избыточное давление и слишком быстрый открыв дают струю с захватом воздуха. На практике помогает снижение скорости налива на первом участке, налив по стенке или под уровень, а также короткая пауза отстоя перед укупоркой. Если пена остаётся, проверяют чистоту форсунок и герметичность клапанов, потому что подсос воздуха через уплотнение даёт тот же эффект.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


