
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Производственная линия розлива: как проектируется и из чего состоит
Что входит в производственную линию розлива
Производственная линия розлива состоит из последовательности участков, каждый из которых решает свою задачу: подготовка тары, дозирование продукта, укупорка, этикетировка, группировка и упаковка. Между ними стоят транспортные модули, накопители и системы управления, которые связывают оборудование в единый поток. Состав определяется продуктом (вода, напиток, растительное масло, бытовая химия), типом тары (ПЭТ бутылка, стекло, ПЭТ банка, канистра) и форматом упаковки. Один и тот же продукт в стекле и в ПЭТ требует разного оборудования на входе и на выходе. Поэтому проект всегда начинают с продукта и тары, а не с подбора отдельного автомата.
Производительность всей линии считают по самому узкому участку, а не по паспортной цифре отдельной машины. Если розлив даёт 6000 бут/ч, а укупорка или этикетировка не успевает за ним, реальный выпуск будет ниже. На практике узким местом часто оказывается не розлив, а накопители, ориентация тары или участок упаковки в гофрокороб. Паллетирование обычно выносят за пределы линии розлива: это отдельный участок со своей логикой работы, и его производительность подбирают под уже сформированный поток коробов.
Как проектируется линия под конкретное производство
Проектирование начинается с опросного листа, а не с выбора автомата. Сначала фиксируют продукт и его реологию: вязкость в сантипуазах, наличие мякоти или взвеси, содержание спирта, температуру розлива. Отдельно прописывают тару: тип, высоту, диаметр венчика, материал укупорочного средства. Дальше указывают номинальную производительность в бут/ч, режим работы, число смен. На основе этих данных формируют техническое задание и уже по нему подбирают модули, ориентируясь на каталог линий розлива как отправную точку.
Второй блок исходных данных касается площадки. Проектировщику нужны габариты помещения, высота потолка, ширина проходов, точки подвода воды, пара, сжатого воздуха и электрики. Без этого компоновка не сходится: линия может физически не встать или упереться в колонну. Проект делают до закупки, потому что переставить модули на бумаге дешевле, чем менять фундамент и кабельные трассы после монтажа.
Отдельно уточняют, какую категорию чистоты требует помещение и как будет организована мойка оборудования. Для молочных и соковых продуктов обычно нужна безразборная мойка контура, для воды достаточно периодической санитарной обработки. Эти требования определяют выбор материалов и тип соединений, поэтому их нельзя откладывать на этап пусконаладки.
Ещё один параметр, который часто забывают внести в опросный лист, это коэффициент запаса по скорости. Если номинальная производительность указана ровно под текущую потребность, линия будет работать на пределе, без резерва на разгон, остановки и рост объёмов. На практике закладывают запас, но его величина зависит от продукта и формата тары, универсальной цифры здесь нет.
- Номинальная производительность в бут/ч и коэффициент запаса по скорости.
- Вязкость, температура и давление продукта на входе в дозатор.
- Типоразмер тары, шаг конвейера, требуемая точность дозирования.
- Давление воздуха в барах, расход воды в м³/ч, установленная мощность в кВт.
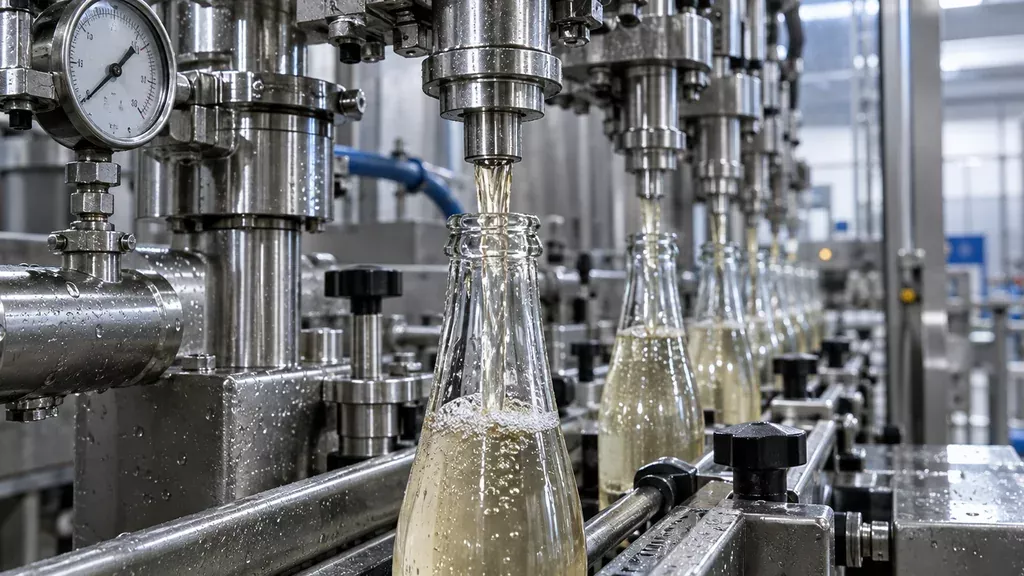
Основные модули и их параметры
Ополаскиватель обычно работает в диапазоне 0,1–0,4 МПа и расходует 0,3–1,5 м³/ч воды, нагретой до 40–85 °C в зависимости от продукта и требований санитарной обработки. Розлив выполняют линейный дозатор (объёмный или весовой, до 3000 бут/ч) либо ротационный автомат (до 24 000 бут/ч и выше). Укупор идёт сразу после розлива, момент затяжки контролируют динамометрическим ключом или датчиком на шпинделе: для винтовой крышки типично 0,8–2,5 Н·м, для кронен-пробки значения выше. Датировка и этикетировка завершают участок, затем групповая упаковка в плёнку, лоток или гофрокороб.
Розлив: линейный дозатор и ротационный автомат
| Критерий | Линейная линия | Ротационная линия |
|---|---|---|
| Тип продукта | вода, масло, бытовая химия | напитки, газированные, слабоалкогольные |
| Производительность | до 3000 бут/ч | от 3000 до 24 000 бут/ч |
| Формат тары | ПЭТ, стекло, канистра | ПЭТ, стекло, банка |
| Площадь участка | меньше | больше под обвязку и накопители |
| Переналадка на формат | проще и быстрее | требует сменных звёздочек и времени |
| Требования к персоналу | базовые | выше, нужен наладчик |
Материалы, контактирующие с продуктом, подбирают по ТР ТС 005/2011 и СанПиН: обычно это AISI 304 или AISI 316L, пищевые эластомеры (EPDM, силикон), ПТФЭ в уплотнениях. Шероховатость поверхности не грубее Ra 0,8 мкм, сварные швы зачищены, тупиковые зоны и резьбовые соединения в продуктопроводе недопустимы. Санитарная обработка выполняется по регламенту: щелочной и кислотный контуры CIP, температура растворов 60–85 °C, контроль проводимости на сливе. Полный цикл, от подбора узлов до запуска, закрывают услуги по подбору и запуску.
Чек-лист перед покупкой и запуском линии
До приезда монтажной группы нужно закрыть вопросы, которые невозможно решить «на ходу»: подведённое питание, подготовленное помещение, аттестованная тара. Проверьте по факту, а не по проекту: фактическое напряжение под нагрузкой, давление в пневмолинии при работающем компрессоре, температуру и влажность в цехе, уклон пола к трапам, свободные зоны обслуживания вокруг каждого модуля не меньше 800 мм. Отдельно сверьте партию ПЭТ преформы и колпачков с параметрами автомата: горловина, высота венчика, геометрия резьбы.
- Электрика: отдельная линия на линию розлива, стабильное напряжение, защита от перекоса фаз, заземление контура.
- Воздух: осушитель и ресивер достаточного объёма, давление на входе без провалов при срабатывании пневмоцилиндров.
- Помещение: площадь под тару, брак и проходы, приточно-вытяжная вентиляция, темпера捧着 продукта в пределах технологической карты.
- Тара: преформа и колпачок одной партии, проверенные на пробном розливе, а не на образцах поставщика.
- Персонал: оператор и наладчик, закреплённые за линией до пусконаладки, а не после.
- Запас: производительность производственной линии берётся с резервом под будущий формат и рост сменного задания.
На пусконаладке чаще всего всплывают заниженная площадь (негде разместить накопительный стол и брак), слабая вентиляция при горячем розливе и нестабильное давление воздуха, из-за которого дозатор «плывёт» по объёму. Приёмку ведите по протоколу: замер фактической производительности в бут/ч, точность дозирования на трёх уставках, герметичность укупорки, аварийные остановы. Обучение персонала оформляйте до подписания акта, иначе первые сутки линия простаивает на разборе ошибок.
Обслуживание и модернизация действующей линии
Регламент планового ТО и изнашиваемые узлы
Плановое ТО строится по наработке, а не по календарю: счётчик часов на главном приводе точнее показывает износ, чем дата в журнале. Первыми обычно уходят уплотнения и манжеты насосов, клапаны дозаторов, быстроизнашивающиеся накладки транспортера, а также форсунки ополаскивателя и фильтры. На розливе газированных напитков добавляется контроль давления в разливочном коллекторе, на масле и вязких продуктах — состояние уплотнений по продукту и обогрева. Регламент удобно дробить по интервалам: ежесменная проверка зон контакта с продуктом, недельная протяжка соединений и смазка, сезонная ревизия привода и электроники. Запчасти по критичным позициям держат на складе, иначе простой растягивается на недели.
Когда модернизация участка оправдана
Менять всю производственную линию розлива из-за одного узкого места обычно нерационально: если механика и приводы в рабочем состоянии, дешевле заменить дозатор или участок укупорки. Замена дозатора даёт смысл при смене продукта на вязкий или при уходе от объёмного розлива к весовому. Смена формата ПЭТ тары требует новой оснастки: транспортные звёздочки, направляющие, делители, захваты. Автоматизация контроля (счёт, уровень, герметичность, отбраковка) снимает нагрузку с оператора и снижает возвраты, но требует места в линии и стабильного питания. Ограничение простое: старая механика не даст точности выше своего класса, и вкладываться в неё сверх определённого предела не стоит.
Изготовление оснастки под новый формат тары
Оснастку делают по фактическим обмерам тары, а не по номиналу преформы, иначе накопятся люфты и бой. Перед заказом проверяют посадочные размеры, приводят в порядок раму и только потом меняют сменные детали. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку линии.
Вопросы и ответы
Какая производительность нужна, если объёмы пока небольшие, но планируется рост?
Отталкивайтесь не от сегодняшней смены, а от реального максимума продаж в сезон и от того, сколько смен вы готовы работать. Обычно берут запас 20–30% к расчётной потребности: линия на 2000–3000 бут/ч закрывает старт и даёт место для роста, тогда как 6000 бут/ч при загрузке в одну смену часть времени простаивает. Если рост ожидается кратный, дешевле сразу предусмотреть резерв по приводу и площади, чем менять автомат розлива целиком.
Можно ли на одной линии разливать разные продукты и как часто делать переналадку?
Можно, если продукты совместимы по вязкости, температуре и требованиям к чистоте, а узел розлива рассчитан на быструю замену формата. Переналадку делают при смене продукта или тары: промывка продуктопроводов, замена дозирующих элементов, перенастройка транспортера и укупорочного узла. По времени это зависит от конструкции: на одной линии переход занимает от 30 минут до нескольких часов, поэтому партии планируют укрупнённо, а не по несколько сотен бутылок.
Насколько сложно перейти на другой формат тары на уже работающей линии?
Переход на другую ПЭТ тару возможен не всегда: сначала проверяют диапазон, на который рассчитан транспортер, укупорочный узел и система подачи преформ. Если новый формат попадает в этот диапазон, обходятся заменой оснастки (звёздочки, направляющие, форматные части) и перенастройкой. Если нет, потребуется модернизация участков, а иногда и замена отдельных узлов, поэтому формат лучше согласовать до заказа линии.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


