
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Монтаж промышленного оборудования: подготовка площадки и порядок работ
Что входит в монтаж промышленного оборудования и кто за что отвечает
Монтаж промышленного оборудования включает распаковку и входной осмотр, установку на фундамент и выверку по уровню, крепёж к основанию, подключение к электросети, воде, воздуху и стокам, сборку обвязки, пусконаладку и обучение персонала. Границы прописывают в договоре: часть работ выполняет поставщик, часть ложится на заказчика. На практике бригада приезжает уже на подготовленную площадку и подключённые сети.
Что готовит заказчик до приезда монтажников: фундамент или ровный пол с несущей способностью под нагрузку, силовой ввод и заземление, точки подключения воды и сжатого воздуха, вентиляцию, освещение, свободные проходы для техники и тары. Ещё нужны площадка для разгрузки, ответственный за приёмку и доступ в помещение. Если этого нет, монтаж останавливается на первой же позиции.
Где заканчивается монтаж и начинается пусконаладка
Монтаж завершается, когда оборудование стоит, закреплено и подключено к сетям. Дальше идёт пусконаладка: вывод на режим, настройка дозаторов и укупорки, проверка на продукте и таре, отработка санитарной обработки. Обучение персонала обычно совмещают с этим этапом. Приёмку оформляют по фактическим показателям, а не по факту установки.
Требования к помещению и строительной части
До заказа линий розлива площадку обследуют по строительной части, иначе монтаж промышленного оборудования упрётся в переделки. Пол проверяют лазерным нивелиром и двухметровой рейкой: перепад на 2 м обычно не должен превышать 2 мм на опорной зоне автомата, у транспортёров допуск шире, зависит от длины секции. Анкеровку считают по массе машины с продуктом и по динамике при разгоне карусели, толщина плиты под химический анкер подбирается по паспорту узла.
Высота, проезды и зоны обслуживания вокруг машины
Свободная высота определяется самым высоким элементом: бункером, мостовым краном, подвесным конвейером. Проверьте заранее:
- Проезд под погрузчик с поддоном: ширина не менее 2,5 м, высота ворот от 2,5 м.
- Зона обслуживания вокруг автомата: от 0,8 до 1,2 м для съёма и наладки узлов.
- Площади под накопительные столы, паллеты с тарой и преформой, буфер готовой продукции.
- Трассы под кабельные лотки, пневмолинии и трубопроводы мойки, без пересечения с проездами.
Микроклимат влияет на дозаторы, пневматику и клеевые узлы: при влажности выше 75 % и перепадах температуры возможны сбои датчиков и конденсат в пневмосистеме. Ориентируйтесь на вентиляцию с подпором чистого воздуха и стабильные 18–24 °C, точные параметры зависят от продукта и формата тары.
Инженерные сети: электрика, воздух, вода, пар, стоки
Подключение к инженерным сетям проектируют до закупки оборудования, иначе монтаж промышленного оборудования превращается в переделку цеха. Базовый набор для линии розлива: питание 380 В, 50 Гц с заземлением по ПУЭ, сжатый воздух 6–8 бар, вода питьевого качества по СанПиН 1.2.3685-21, пар для мойки и укупорки, трапы под мойку тары. Точку подключения и запас по мощности согласуют с технологами заранее: автомат берут с резервом, кабель по сечению с учётом пусковых токов, отдельный контур заземления с сопротивлением не выше 4 Ом.
Сжатый воздух готовят под продукт: для сухих зон точка росы около +3 °C, для контакта с продуктом ниже, с фильтрацией до 0,01 мкм. Вода идёт на ополаскивание и санитарную обработку, поэтому важны трапы с уклоном 1–2 % и бортом. Поставщик, который ведёт проект по полному циклу услуг, обычно сам сводит эти параметры в один опросный лист и передаёт его проектировщику помещения.
| Этап подготовки | Что проверяют | Чем измеряют или подтверждают |
|---|---|---|
| Пол и фундамент | Ровность, перепад на 2 м, анкеровка | Лазерный уровень, рейка, проект анкеровки |
| Высота потолка и проёмы | Проходы под узлы и бункеры, ширина дверей | Рулетка, габаритные чертежи линии |
| Электропитание | 380 В, 50 Гц, заземление, запас по мощности | Протокол замера, схема щита |
| Сжатый воздух | Давление 6–8 бар, расход, точка росы, фильтры | Манометр, расходомер, датчик точки росы |
| Вода и стоки | Качество воды, трапы, уклоны | Протокол лаборатории, уклономер |
| Микроклимат | Температура и влажность в цехе | Термогигрометр, замеры по сезонам |
| Приёмка | Комплектность, акты, протокол пробного пуска | Упаковочные листы, акты, протокол |
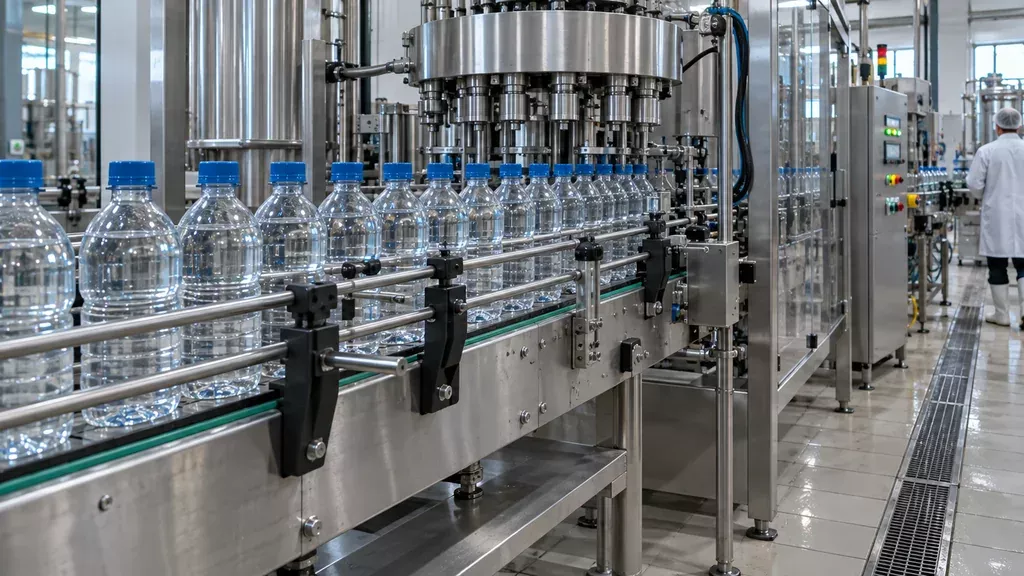
Порядок монтажных работ на площадке
Приёмка и такелаж: как не повредить узлы при разгрузке
До разгрузки сверяют комплектность с упаковочными листами и осматривают тару: вмятины на обрешётке часто означают деформацию направляющих или станины. Стропят только за заводские рым-болты и обозначенные места, без обвязки за валы, горловины и пневмоцилиндры. Тяжёлые узлы перемещают на роликовых платформах или трубах, а не волоком по бетону. Результаты приёмки фиксируют в акте с фотофиксацией до распаковки.
Далее оборудование выставляют на фундамент по уровню в двух плоскостях, с точностью, которую задаёт производитель. Анкеровку выполняют после выверки, иначе при затяжке геометрия уходит. Сети подключают по схемам проекта, затем идёт пробный пуск без продукта: прокрутка приводов, проверка блокировок, опрессовка. Обкатку ведут на продукте с постепенным выходом на режим. Каждый этап закрывают актом, скрытые работы оформляют до заливки и изоляции.
Чек-лист приёмки и типичные ошибки на площадке
Перед подписанием акта монтажа промышленного оборудования фиксируйте параметры в протоколе: производительность в бут/ч на вашем продукте и таре, давление в пневмолинии в бар, температуру продукта, фактические зазоры в зонах обслуживания. Прогоните линию на реальной таре, а не на демонстрационной, и проверьте работу в течение смены. Акт без протокола с замерами подписывать не стоит.
- Перепад пола под рамой: проверьте уровнем, подложите регулировочные пластины до пусконаладки.
- Давление воздуха в точке подключения при работающем потребителе, а не на холостом ходу.
- Наличие трапа и уклона в зоне мойки, иначе вода стоит под машиной.
- Зазоры обслуживания вокруг узлов, доступ к приводу и пульту без демонтажа ограждений.
- Соответствие тары формату машины: диаметр, высота, жёсткость ПЭТ бутылки, тип укупорочной крышки.
Перепад пола даёт перекос транспортёра и сбои подачи тары. Недожатый воздух проявляется на высоких скоростях, когда привод не успевает. Отсутствие трапа приводит к коррозии рамы и замыканиям. Тесная зона обслуживания мешает плановому ТО. Несоответствие тары формату машины обычно вскрывается на приёмке: бутылка падает или заклинивает в направляющих.
Сервис после монтажа: обучение, ТО и модернизация
Обучение персонала, плановое ТО и модернизация
После запуска линии операторов, наладчиков и механиков обучают на месте: пуск, останов, смена формата тары, настройка дозаторов и укупорочных узлов, чтение ошибок на панели. Наладчик отдельно отрабатывает регулировку под конкретную ПЭТ бутылку или банку, механик учится обслуживать узлы розлива и транспортеры. Регламент планового ТО включает проверку точности дозирования, состояние уплотнений, фильтров, приводов и датчиков, а также санитарную разборку. Быстроизнашиваемые детали (клапаны, мембраны, форсунки, ремни) и оснастку под тару обычно поставляют как расходники, чтобы простои не зависели от разовых заказов.
Модернизация действующей линии имеет смысл, когда механика и станина исправны, но не хватает производительности или гибкости по таре: замена узла розлива, установка дополнительной станции, новая оснастка под другой формат. Полная замена оправдана, если износ и корозия несущих узлов делают ремонт невыгодным. Объем сервиса зависит от типа оборудования и загрузки линии. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы, включая обучение персонала и последующее обслуживание.
Вопросы и ответы
Можно ли смонтировать линию розлива в существующем цехе без переделки пола?
Обычно достаточно выровненного бетонного основания с перепадом не более 2 мм на 2 м и несущей способностью от 500 кг/м² под рамой автомата. Если пол имеет трещины, отслоения или уклон более 1%, потребуется локальная стяжка или выравнивающие пластины под опоры. Перед монтажом делают контрольную геодезическую съёмку и проверяют горизонтальность по уровню.
Какой запас по мощности электрики закладывать под линию розлива?
Суммарную мощность берут по паспортам всех единиц оборудования и умножают на коэффициент одновременности 0,7–0,8. Отдельно считают пусковые токи: у приводов транспортёров и компрессоров они выше номинала в 3–5 раз. Рекомендуется резервировать 15–20% свободной мощности на щите и отдельную линию заземления с сопротивлением не более 4 Ом.
Кто отвечает за подключение к сетям: поставщик оборудования или заказчик?
Как правило, заказчик обеспечивает подводку к точке подключения: воду с давлением 2–4 бар, сжатый воздух 6–8 бар, пар и электрику до вводного щита. Поставщик выполняет подключение от этих точек к оборудованию, проверяет параметры и проводит пусконаладку. Границу раздела фиксируют в договоре и акте, чтобы не было простоев на стыке.
Сколько времени занимает монтаж и пусконаладка линии розлива?
Для линии производительностью до 6000 бут/ч механическая сборка и подключение обычно занимают 5–10 рабочих дней, ещё 3–7 дней уходит на наладку и обучение персонала. Срок зависит от готовности площадки, наличия всех узлов и формата тары. При модернизации существующей линии часть работ можно вести без полной остановки производства.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


