
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Модернизация оборудования: когда нужна и что даёт
Когда действующую линию пора модернизировать
Модернизация оборудования оправдана, когда сменный отчёт показывает устойчивое расхождение с паспортными данными. Если фактическая производительность розлива упала на 10–15% относительно номинала при исправных дозаторах, а доля брака по уровню и укупорке выросла выше 1,5–2%, это первый признак. Второй сигнал: простой на переналадку под другую тару превышает 40–60 минут вместо расчётных 15–20. Третий: смена формата ПЭТ бутылки или рецептуры продукта, под которую механика и дозирование не рассчитаны.
Признаки, которые видно по сменному отчёту
Износ узлов оценивают по люфтам транспортёра, стабильности давления в дозаторах (допуск обычно ±1–2% от объёма), ресурсу клапанов и точности позиционирования. Требования сетей к качеству упаковки тоже меняют парк: ровная наклейка, чёткая дата, стабильный уровень в каждой бутылке. Здесь чаще выгоднее менять узел (дозатор, укупор, этикетировщик), а не машину целиком. Полная замена оправдана, когда износ рамы и привода не оставляет ресурса под новый формат.
Какие узлы линии обновляют в первую очередь
Модернизация оборудования начинается с узлов, которые лимитируют точность и скорость всей линии. Первым обычно пересматривают розлив и дозирование: на линейных дозаторах меняют клапанные группы, приводы и систему обратной связи, на ротационных автоматах обновляют разливочные клапаны и механизм подъёма бутылки. Стабильность порции зависит от вязкости и температуры продукта, поэтому при переходе на другой напиток одного железа мало, нужна перенастройка по фактическому розливу. Дальше идёт укупорка: замена укупорочных головок и момента затяжки даёт герметичность без деформации колпачка. Здесь результат определяется типом тары и допуском на резьбу, а не только усилием.
Транспортёры и накопители обновляют, когда линия «встаёт» из-за рассогласования потоков: меняют направляющие, звенья, приводы, ставят буферные столы. Автоматика и датчики дают наибольший эффект: новые расходомеры, датчики уровня и весовые контроллеры, переход на рецептуры в памяти контроллера. Замена форматов и новых видов тары требует новой оснастки, здесь выручает изготовление оснастки для линий. Что проверяют в первую очередь:
- Точность дозирования по факту, а не по паспорту насоса
- Момент затяжки колпачка и герметичность после укупорки
- Синхронизацию скоростей транспортеров и накопителей
- Ресурс датчиков и совместимость с контроллером
- Наличие рецептур под каждый формат тары
Что реально меняется в работе производства
Эффект от модернизации оборудования виден не по паспортным цифрам, а по поведению линии в течение смены. После обновления дозаторов и системы управления разброс объёма в ПЭТ бутылке обычно сужается: вместо нескольких миллилитров отклонения по партии укладываются в допуск, заданный рецептурой. По уровню это заметнее на прозрачных продуктах, где миллиметр виден глазом. Причина простая: клапан перестаёт «плавать» по времени открытия, а датчик уровня или расходомер отрабатывает отсечку одинаково на первой и на последней бутылке часа. Если же менять только мехчасть без автоматики, стабильность поднимется незначительно.
Переналадка и повторяемость от смены к смене
Время перехода между форматами тары сокращается за счёт быстросъёмной оснастки и сохранённых в контроллере рецептур: оператор не подбирает параметры заново, а вызывает программу под конкретную ПЭТ тару. Повторяемость от смены к смене держится на памяти контроллера и на том, что часть ручных операций (поджим, центровка, регулировка уровня) уходит в автоматику. Но здесь многое зависит от персонала. Без обучения и настройки рецептур под свой продукт линия работает на половину возможностей, и часть эффекта просто не проявляется. Когда считают, что выгоднее: менять узлы или брать новую машину, полезно сверить варианты с каталогом линий розлива.
| Подход | Что меняется | Когда подходит | Ограничения | Что учесть перед запуском |
|---|---|---|---|---|
| Замена отдельного узла | Один узел: дозатор, укупор, транспортер | Износ локален, остальное в норме | Стыковка с существующей механикой и шагом линии | Проверить совместимость приводов и посадочных мест |
| Замена автоматики и датчиков | Контроллер, датчики уровня и расхода | Механика живая, точности не хватает | Требует пересборки рецептур и логики | Обучение операторов и технолога |
| Замена оснастки под новый формат тары | Сменные узлы, направляющие, губки | Освоение новой ПЭТ тары | Диапазон форматов ограничен конструкцией | Проверить высоту и диаметр горловины |
| Полная замена машины розлива | Машина целиком | Ресурс выработан, рост производительности | Перепланировка участка, простой | Привязка к помещению и подводкам |
| Поэтапная модернизация по участкам | Участки по очереди, за несколько остановок | Нужно работать без долгого простоя | Стыковка старого и нового между этапами | План этапов и резерв по времени |
| Капремонт с восстановлением узлов | Изношенные пары, уплотнения, приводы | Конструкция устраивает, нужен ресурс | Не поднимает точность выше исходной | Доступность запчастей и оснастки |
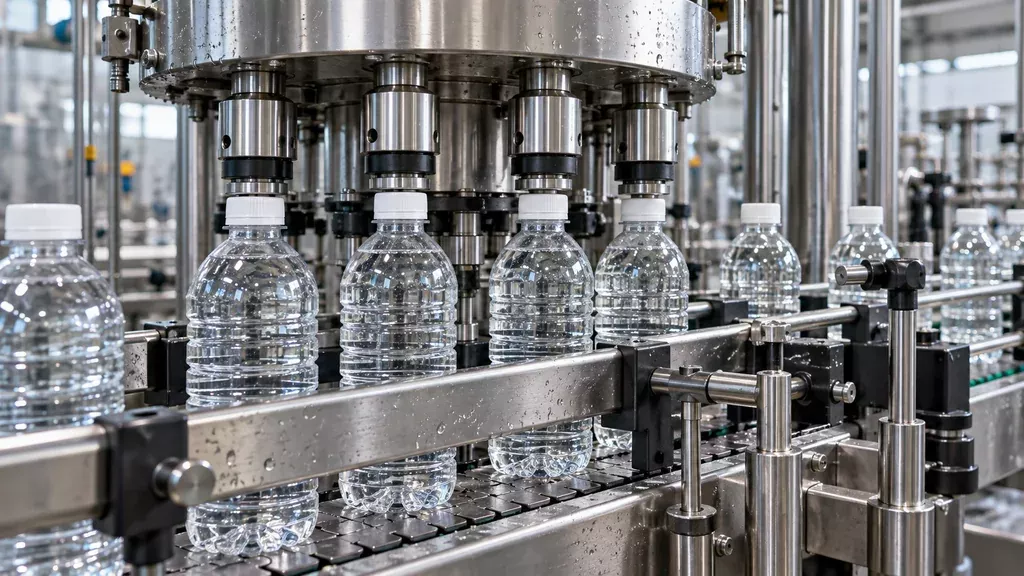
С чего начать: порядок подготовки к модернизации
Модернизация оборудования начинается не с выбора узлов, а с фактических данных по линии. Нужен аудит: замеры производительности на каждом участке, температур и давлений, циклограммы автомата, состояния механики и электрики. Считают потери по бутылкам, брак и простои, чтобы узкое место было подтверждено цифрами, а не ощущениями оператора. Дальше целевые параметры согласуют с технологом: продукт, тара, режимы мойки и розлива.
Какие исходные данные запрашивает поставщик
Для подбора оснастки и узлов обычно нужны: формат и материал тары, диапазон дозирования, требуемая производительность в бут/ч, параметры продукта (вязкость, температура, наличие газа), тип дозатора, присоединительные размеры, схема автоматики и свободные площади. Без этих данных подбор превращается в угадывание. Проверяют совместимость с существующей механикой, приводами и контроллером до заказа.
Остановку производства планируют заранее: демонтаж, подводки, монтаж и пусконаладка идут одним окном. После вывода на режим персонал обучают работе с новыми узлами и настройке под смену тары. Модернизация оборудования без этапа обучения часто даёт рецидив простоев.
Типичные ошибки при модернизации линии
Модернизация оборудования чаще срывается не из-за техники, а из-за ошибок на площадке. Разберём те, что встречаются на пусконаладке регулярно.
- Обновили розлив, а укупор и этикетка не успевают: узкое место просто переехало.
- Считали по паспортным бут/ч, без поправки на вязкость продукта, пену и формат тары.
- Не проверили подводки: давление воды, пара, электрику и место под новый узел.
- Не заложили оснастку и расходники под новый формат бутылки или преформы.
- Операторов не обучили, регламент ТО не переписали.
Лечится это обычно до закупки: сначала считают пропускную способность всей цепочки, потом согласуют инженерные подводки и помещение. И только затем оформляют поставку с монтажом, обучением персонала и комплектом оснастки. Если действующую линию нужно сначала обследовать, это разумнее сделать до подписания, чем ловить простои после пуска.
Как оценить результат и что учесть дальше
Чтобы понять, что модернизация оборудования сработала, нужны замеры до и после на одном и том же продукте и таре. Снимайте объём розлива по контрольным бутылкам (обычно выборка 30–50 штук подряд), проверяйте герметичность укупорки и усилие отрыва крышки, считайте реальную скорость в бут/ч за смену, а не по паспорту автомата. Отдельно ведите учёт простоев: мелкие остановки по 1–3 минуты за смену дают больше потерь, чем один крупный отказ. Фиксируйте брак по розливу, недоливу и повреждению тары до и после в одинаковых условиях.
Что фиксировать в первый месяц работы
Первый месяц показывает, держит ли линия режим на длинном прогоне: считайте стабильность дозирования по часам, а не по одной пробе, и следите за нагревом приводов и редукторов. Заодно проверьте доступность расходников и оснастки, сроки их поставки и регламент планового ТО с реальными интервалами под ваш продукт. Заранее оцените запас по производительности и универсальность под несколько форматов тары, чтобы следующий этап не начинать с нуля. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку, а также ремонт и модернизацию действующего оборудования.
Вопросы и ответы
Можно ли доработать только узел розлива, не трогая укупорку и транспортеры?
Технически возможно, если производительность и шаг тары остаются прежними, а меняется только точность дозирования или диапазон объемов. На практике сначала снимают фактические параметры линии: бут/ч, шаг звездочек, высоту конвейера, тип привода. Если новый дозатор требует другой синхронизации, придется вмешиваться в укупорку или буферный стол, иначе накапливается рассогласование. Решение принимают после замера цикла на месте, а не по паспорту машины.
Какие данные о продукте и таре подготовить перед обращением к поставщику?
Нужны вязкость и температура продукта, наличие мякоти или включений, содержание газа, пенообразование при розливе. По таре: материал (ПЭТ бутылка, стекло, ПЭТ банка), высота и диаметр горла, масса преформы, диапазон объемов от минимального до максимального. Дополнительно прикладывают планируемую производительность в бут/ч, требования по точности дозирования и параметры помещения: площадь, высоту потолков, температуру, влажность, доступную электрическую мощность в кВт. Без этих цифр подбор оснастки и дозаторов превращается в угадывание.
На сколько придется останавливать производство на время монтажа и пусконаладки?
Срок зависит от объема работ: замена узла розлива занимает меньше времени, чем перестройка всей линии с транспортерами. Обычно монтаж планируют на окно между сменами или на выходные, а пусконаладку совмещают с выпуском пробной партии. Если меняется оснастка под другой формат тары, добавляется время на настройку и проверку укупорки. Точный график согласуют после осмотра цеха, потому что многое решают подводки продукта, электрика и место для временного складирования.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


