
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Производство алюминиевой банки: как её делают и что важно при розливе
Как устроено производство алюминиевой банки
Производство алюминиевой банки начинается с рулона ленты толщиной 0,25–0,30 мм из сплавов серии 3000 (корпус) и 5000 (крышка). Ленту прокатывают до точной разнотолщинности: допуск по толщине обычно не превышает ±2 %, иначе на вытяжке пойдут разрывы. Из рулона вырубают кружок диаметром под конкретный корпус, после чего заготовка уходит на пресс.
Формовка идёт в два перехода. Сначала на вытяжном прессе из кружка получают стакан, затем на втором переходе стенку утоняют до 0,09–0,12 мм, а дно оставляют 0,25–0,30 мм. Далее обрезка по высоте, формовка профиля под донную часть и кромку под закатку крышки. Стандартные диаметры корпусов: 202, 204 и 211 (примерно 53, 57 и 66 мм). Банкоформовочные линии выдают от 1200 до 2400 банок в минуту на один поток.
Мойка, лакировка и сушка корпуса
После формовки корпус моют, наносят внутренний лак и наружную грунтовку, затем сушат в проходной печи при 180–210 °C. Лаковый слой защищает напиток от контакта с металлом и держит давление газирования до 6 бар. Наружную печать наносят до финишного лака, а сушку ведут по температурному профилю, иначе покрытие не полимеризуется и поплывёт на мойке в розливе.
Геометрия и стандарты, которые определяют совместимость
Банка одного номинала, например 0,33 или 0,5 л, у разных изготовителей отличается по геометрии в пределах допусков. Горловина стандартизирована под резьбовой или обжимной венец, но её фактический диаметр и высота гуляют на десятые доли миллиметра. Высота корпуса, масса и толщина дна тоже варьируются, поэтому банка из новой партии может идти по транспортеру иначе, чем предыдущая. На линии это проявляется в сбоях на ориентаторе, заклинивании в направляющих и нестабильной посадке на розливной головке, из-за чего под розлив напитков в алюминиевую банку приходится заново выставлять узлы.
Отклонения внутри паспортного допуска не означают, что линия пойдёт без перенастройки. Внутреннее покрытие тоже нормируется: по контакту с продуктом ориентируются на ТР ТС 005/2011 и ТР ТС 022/2011, а по самому материалу тары смотрят ГОСТ 33756 (упаковка потребительская) и санитарные требования к контактным материалам. Что проверять в паспорте партии тары:
- Номинальный объём, полную высоту корпуса и диаметр с допусками.
- Тип и размер горловины, толщину стенки и дна.
- Массу банки и материал внутреннего лакового покрытия.
- Стойкость покрытия к продукту и условиям пастеризации.
- Условия хранения партии и срок годности тары.
Розлив в алюминий: отличия от ПЭТ и стекла
Металл держит внутреннее давление лучше ПЭТ тары: стандартная банка 0,5 л спокойно выдерживает 6 бар, тогда как ПЭТ бутылка при том же объёме деформируется уже около 2,5 бар и требует упрочняющего донышка. Отсюда разные режимы изобарического розлива: в банку карбонизированный продукт подают при 4,5–6 бар и 2–4 °C, в ПЭТ обычно 2,5–4 бар. Горячий розлив в металл тоже возможен, но теплопередача у алюминия высокая, поэтому продукт 85–92 °C быстро отдаёт тепло корпусу, и без пастеризации в туннеле режим подбирают особенно аккуратно.
Газовая головка под банку работает с вакуумным каналом и клапаном сброса CO2, укупорка идёт закаткой, а не навинчиванием, поэтому требования к узлу другие. Износ закаточных роликов, несоосность и потеря давления в продуктопроводе дают переполнение или недолив. Настройка дозаторов под металл и ремонт и модернизация оборудования обычно касаются именно этих узлов.
| Параметр | Алюминиевая банка | ПЭТ тара | Стекло |
|---|---|---|---|
| Масса тары для 0,5 л | около 13–16 г | около 22–28 г | около 300–400 г |
| Стойкость к давлению | до 6 бар и выше | обычно до 2,5 бар | зависит от профиля, до 4 бар |
| Пастеризация | быстрая теплопередача | ограничена по температуре | инерция, риск термошока |
| Укупорочный узел | закатка крышки | навинчивание колпачка | кронен-пробка или винт |
| Транспортёры, бой | вмятина без боя | устойчива к удару | высокий риск боя |
| Повторное использование | переплавка | ограниченно | многооборотная |
| Свет и кислород | полная защита | нужен барьерный слой | нужен тёмный цвет |
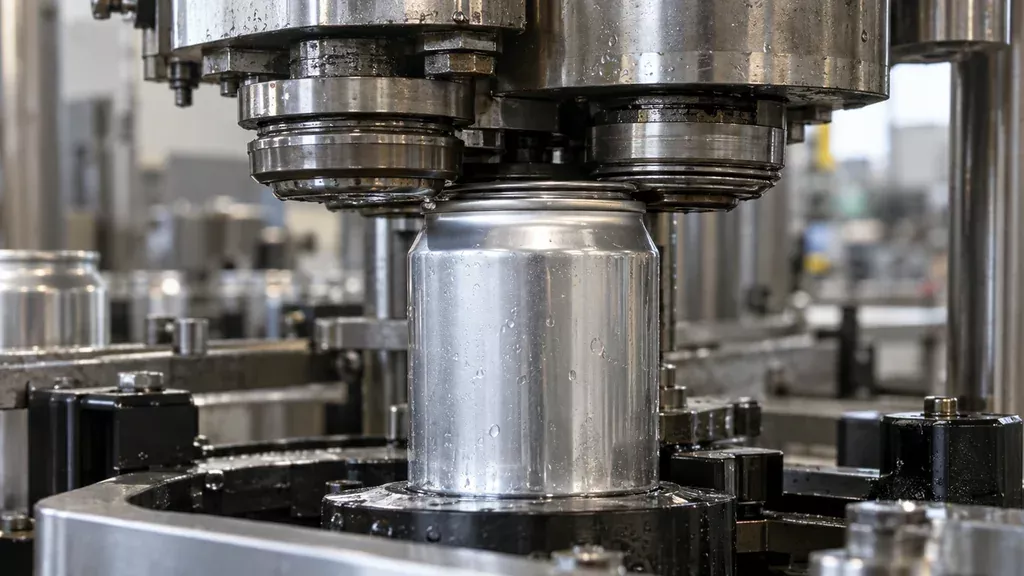
Укупорка и контроль качества после наполнения
Закатка крышки выполняется двумя операциями. Первая ролик-пара подгибает фланец банки и кромку крышки предварительно, вторая обжимает шов окончательно до заданной толщины и высоты. Между операциями крышка удерживается на банке за счёт натяга, поэтому сбой подачи воздуха в патрон или смещение банки по высоте дают недокат: шов рыхлый, герметичность не держит даже при слабом избыточном давлении. Перекат не лучше: алюминий тянется, фланец деформируется, при нагреве или пастеризации шов трескается по кромке.
Двухроликовая закатка: что регулируют
Настраивают высоту закаточной головки, усилие прижима патрона, ход и профиль роликов. Контролируют по трём параметрам: глубина закатки, толщина шва и его перекрытие. Пивные и слабоалкогольные форматы обычно требуют более плотного шва, чем газированные напитки, из-за внутреннего давления при пастеризации. Отбор проб ведут по партиям: визуальный осмотр кромки, испытание на внутреннее давление и проверка на утечку в водяной ванне. В производстве алюминиевой банки эти операции фиксируют в журнале, иначе дефект всплывает уже на складе готовой продукции.
Практический чек-лист перед запуском линии на банке
Переход на алюминиевую банку начинают с приёмки тары и сверки геометрии: диаметр корпуса, высота, толщина стенки и состояние борта по партии. Затем проверяют транспортёры под новый формат и только после этого трогают розлив. Практика показывает: большинство остановок на пуске связано не с дозатором, а с подачей банки к карусели.
- Проверить высоту звёздочек и зазоры в направляющих под диаметр банки.
- Осмотреть пластиковые вставки: износ даёт заклинивание и задиры лака.
- Согласовать скорости транспортёров, накопителя и розливочного автомата.
- Настроить отсекатели и накопители под лёгкую банку, без завалов потока.
- Заказать оснастку под конкретный диаметр и высоту, а не «универсальную».
- Обучить операторов и наладчиков до пусконаладки, а не после.
В регламенте смены формата фиксируют порядок замены звёздочек, моменты затяжки, контрольные зазоры и допустимый износ вставок. Пусконаладку ведут на одной линии: сначала прогон пустой банки, потом вода, потом продукт. Так производство алюминиевой банки на вашей площадке выходит на режим без брака по лаку и вмятинам.
Обслуживание линии и модернизация под алюминий
Регламент ТО для узлов розлива и закатки
Алюминий мягче ПЭТ и оставляет абразивный след на трущихся парах, поэтому ревизию узлов, контактирующих с тарой, проводят чаще, чем на пластике. Закаточные ролики проверяют каждую смену: износ профиля ведёт к негерметичному шву. Направляющие и транспортные звезды осматривают раз в неделю, толкатели и прижимы на розливе раз в месяц, контролируя люфт и задиры.
Переход с ПЭТ на банку требует замены оснастки: губки захвата, делительные шнеки, направляющие, узлы закатки рассчитаны на другой диаметр и жёсткость тары. Оснастку изготавливают под конкретную банку по её чертежу и допускам, поскольку универсальных решений здесь нет. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли наливать газированный напиток в банку при давлении выше 4 бар и что это меняет в оборудовании?
Рабочее давление розлива подбирают по содержанию CO2 и температуре продукта: при 3,5–4,5 бара и 4–8 °C обычно работают стандартные изобарические автоматы, но конкретный предел зависит от продукта и формата банки. Если давление в продуктопроводе выше, проверяют прочность корпуса банки на разрыв по паспортной партии и настройку клапанов на давление насыщения. Важно, чтобы редукторы и манометры были рассчитаны на верхний диапазон с запасом, иначе возможны скачки при отсечке.
Чем отличается настройка розливочного автомата при переходе с ПЭТ бутылки на банку того же объёма?
У банки жёсткий корпус, поэтому отпадает необходимость в компенсации раздутия и в узле обдува, но появляются требования к точному позиционированию горловины под клапан. Меняют высоту подъёма стола, ход сопла и время наполнения: у банки оно короче из-за большего проходного сечения. Также перестраивают транспортные звёздочки и делительные шнеки под диаметр 202/204 или иной стандарт, иначе банка идёт с перекосом.
Какие допуски по геометрии банки критичны для закаточного узла и что проверять при приёмке партии?
Критичны диаметр и овальность горловины, высота фланца и толщина стенки в зоне закатки: отклонения свыше десятых долей миллиметра дают недокат или гофры. При приёмке выборочно промеряют штангенциркулем и шаблонами не менее 10–15 банок из партии, сверяя с допусками изготовителя. Полезно сразу прогнать контрольную партию через закаточную машину и оценить герметичность на утечку.
Нужно ли менять оснастку и направляющие при смене поставщика банки того же номинального диаметра?
Номинальный диаметр совпадает, но фактические размеры и жёсткость корпуса у разных изготовителей отличаются, поэтому обычно требуется перенастройка, а иногда и замена сменных деталей. Проверяют зазоры в направляющих, высоту подъёма стола и прижим при закатке по фактической партии. Если после настройки банка идёт без задиров и замятий, оснастку можно оставить, но держать резервный комплект под новый формат всё равно стоит.
Как часто проверять закаточные ролики и какие параметры контролировать, чтобы не получить недокат?
Периодичность зависит от загрузки линии: обычно осмотр проводят в начале смены и после каждой переналадки, а износ профиля роликов проверяют по регламенту, часто не реже одного раза в месяц. Контролируют зазор между роликом и фланцем, усилие прижима, состояние профиля и отсутствие налипания продукта. Недокат ловят по герметичности и по высоте шва: отклонение от эталона сигналит о необходимости замены или проточки роликов.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


