
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Линия розлива напитков: как подобрать конфигурацию под свой продукт
Из чего складывается линия розлива напитков
Линия розлива напитков собирается как последовательность модулей, где каждый следующий узел диктует требования к предыдущему. Сначала подготовка воды: умягчение, обратный осмос, УФ-обеззараживание, накопление в буферных ёмкостях. Затем купажный участок с мешалками и дозированием сиропа, после него пастеризация или горячий розлив, если продукт того требует. Далее розлив и укупорка, потом этикетировка, датировка и передача на упаковку. Между модулями обязательны накопители, они гасят остановки соседних узлов.
Конфигурацию определяют три фактора: реология и температура продукта, формат тары и требуемая производительность. Ориентировочный диапазон для таких линий от 1000 до 24000 бут/ч, конкретика зависит от продукта и формата тары. Газированный напиток требует изобарного розлива и деаэрации, негазированный допускает гравитационный. Линия розлива заканчивается там, где начинается групповая упаковка и паллетирование.
Розлив по уровням, по объёму и по массе: что выбрать под продукт
Принцип дозирования выбирают по продукту, а не по привычке. В каталоге линий розлива дозаторы идут отдельными модулями, поэтому конфигурацию собирают под конкретную жидкость. Ниже три схемы, которые чаще всего встречаются на производствах напитков.
- Изобарический: продукт и газ под равным давлением, 2,5–5 бар, точность обычно ±1–2 %.
- Гравитационный: розлив по уровню в бутылке, простое оборудование, зависит от стабильности напора.
- Объёмный: мерная камера или расходомер, до ±0,5 % на воде и соках без мякоти.
- По массе: весовой дозатор, до ±0,2 %, терпит вязкие и пенящиеся продукты.
Изобарический розлив для газированных напитков
Только он держит CO₂ в растворе: при падении давления газ уходит, и наполнение становится неравномерным. Пена гасится плавным открытием клапана и предварительным наддувом бутылки. Температура продукта обычно 2–6 °C, давление в кольцевой линии должно держаться стабильно, иначе розлив «плывёт» по объёму.
Гравитационный и объёмный розлив для негазированных жидкостей
Вода, соки без мякоти, растительное масло и бытовая химия идут объёмным или гравитационным способом. Вязкость выше 20–30 сП заставляет снижать скорость и греть продукт, иначе дозатор не успевает набрать меру. Пену сбивают нижним уровнем наполнения и паузой после подачи.
Тара: ПЭТ бутылка, стекло, ПЭТ банка, жестяная банка
ПЭТ бутылка и ПЭТ преформа: выдув и связка с розливом
Для линии розлива напитков выбор тары определяет компоновку: ПЭТ бутылка требует выдувного участка из преформы, а стекло и банка обходятся без него. ПЭТ преформа поступает отдельно, её греют в печи и формуют при 20–40 бар, поэтому рядом нужны воздуходувка и, как правило, чиллер. Вес готовой тары от 12 до 35 г, и лёгкая бутылка хуже держит захват на высоких скоростях.
Стекло добавляет ополаскиватель и инспекцию: выдуватель розлива на 6–12 позиций и камера контроля боя. Жестяная и ПЭТ банка требуют другого захвата и укупорки, у жести это закатка, у ПЭТ банки резьбовая крышка. Вес тары напрямую влияет на износ конвейера: под 0,5 л стекла нужны усиленные опоры и направляющие, иначе появляется бой и остановки.
| Принцип розлива | Продукты | Производительность | Точность | Особенности |
|---|---|---|---|---|
| Изобарический | газированные напитки | до 20000 бут/ч | высокая | зависит от давления и формата тары |
| Гравитационный по уровню | вода, соки | 3000–24000 бут/ч | средняя | зависит от продукта и формата тары |
| Объёмный | негазированные, слабоалкогольные | 2000–18000 бут/ч | высокая | зависит от вязкости и тары |
| По массе | масла, вязкие | 600–6000 бут/ч | высокая | зависит от продукта и формата тары |
| Комбинированный | быстрая переналадка | 3000–15000 бут/ч | средняя | зависит от продукта и формата тары |
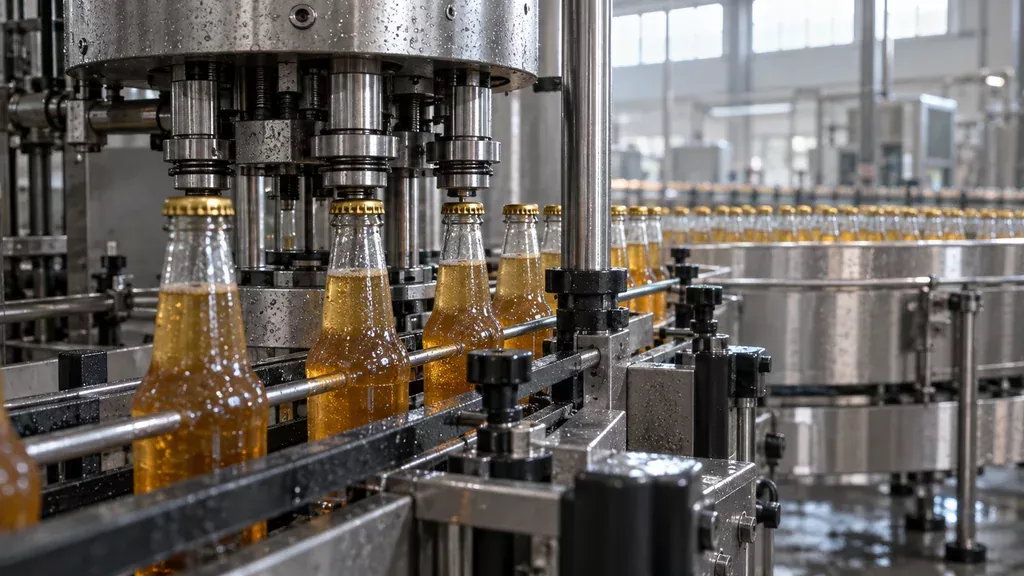
Скорость линии, накопители и синхронизация
Производительность розлива и производительность линии розличаются: паспортная скорость автомата розлива измеряется на выходе машины, а линия выдаёт меньше. Фактическую считают по самому медленному участку и умножают на коэффициент технического использования, обычно 0,75–0,88 для линии розлива напитков в смену. При остановке укупорки на 40 секунд автомат розлива встаёт, если между ними нет буфера.
Роль накопителей и узких мест
Накопительный стол или буферный транспортёр на 1–3 минуты работы развязывает участки: этикетировщик успевает перезагрузить рулон, упаковщик дозаправить плёнку, розлив не останавливается. Синхронизацию проверяют по зазорам между машинами, высоте транспортёра и датчикам накопления. Узкие места чаще всего укупорка, этикетировка и упаковка: их скорость подбирают на 10–15 % выше розлива.
Чек-лист подбора линии под конкретное производство
Перед запросом поставщику подготовьте замеры помещения и описание продукта. Замерьте свободные площади под каждую машину, высоту потолков, ширину проходов и дверных проёмов, точку подвода воды, пара и сжатого воздуха, силовую линию и место под накопители. Уточните характеристики продукта: вязкость, температуру розлива, наличие мякоти или газа, пенообразование, требуемую точность дозирования. Без этих данных конфигурация линии розлива напитков подбирается наугад, и часть оборудования придётся менять уже на площадке.
- План цеха с привязкой оборудования, отметками полов и высотой потолков.
- Параметры продукта: вязкость, температура, содержание газа или мякоти.
- Формат тары, её габариты и материал, требуемый диапазон объёмов.
- Доступные энергоресурсы: вода, пар, сжатый воздух, электрическая мощность.
- Требуемая скорость и режим работы линии в смену.
Дальше порядок такой: техническое задание, подбор конфигурации, согласование компоновки, поставка, монтаж, пусконаладка. При приёмке проверьте фактическую скорость на вашем продукте, точность дозирования по выборке тары, работу блокировок и аварийных остановов. Операторов обучите на реальных режимах, включая переналадку под другой формат тары и санитарную обработку.
Санитарные требования, мойка и обслуживание линии
Контактные части линии розлива напитков выполняют из пищевой нержавеющей стали марок 304 и 316L, а также из пищевых полимеров (ПЭТ, ПВДФ, силикон, EPDM). Нормативная база: ТР ТС 021/2011 (безопасность пищевой продукции), ТР ТС 022/2011 (маркировка), СанПиН 2.3.4.3213-14 для предприятий по производству напитков, ГОСТ 51232 и ГОСТ 32220 по питьевой воде. Материалы должны иметь документы о контакте с пищевыми средами, а шероховатость внутренних поверхностей трубопроводов обычно выдерживают в пределах Ra 0,8 мкм на продуктопроводах.
Мойку строят по схеме CIP (без разборки) и, где нужно, SIP (паром или горячей водой). Типовой цикл: предварительное ополаскивание, щелочной раствор 1,5–2,5% при 70–85 °C, промежуточное ополаскивание, кислотный раствор 0,8–1,5% при 55–70 °C, финальное ополаскивание и дезинфекция. Расход и время подбирают по объёму контура и степени загрязнения, а не по универсальной карте. Узлы, которые нельзя отмыть в замкнутом контуре (разливочные клапаны, дозаторы, горловины), должны легко разбираться без специнструмента.
Плановое ТО, износ узлов и модернизация
Плановое ТО включает замену уплотнений, мембран, проверку клапанов и датчиков температуры, контроль концентрации растворов. На практике чаще всего изнашиваются уплотнения разливочных узлов и мембраны пневматики. Модернизация действующих линий обычно касается контура мойки и узлов розлива. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли на одной линии разливать и воду, и сок, и растительное масло?
Технически один и тот же розлив можно использовать для разных продуктов, но только при полной переналадке и санитарной обработке между партиями. Вода и сок обычно идут по одной схеме с розливом в ПЭТ тару и укупоркой винтовой крышкой, а растительное масло требует другой дозирующей системы (объёмный или поршневой дозатор под вязкий продукт) и часто розлива в стекло или ПЭТ банку. Если планируете выпускать всё на одном оборудовании, закладывайте быстросъёмные узлы, раздельные контуры подачи продукта и запас по мойке, иначе переналадка будет съедать слишком много времени.
Какая производительность линии имеет смысл для небольшого производства?
Ориентир такой: для малого цеха обычно берут диапазон от 1000 до 3000 бут/ч, если работать в одну смену. Ниже 1000 бут/ч линия часто получается ручной или полуавтоматической, и на розливе и укупорке будет много операторов. При выборе смотрите не только на паспортную скорость, но и на реальный такт с вашей тарой: узкое горло, густой продукт и короткая подача могут снизить фактическую производительность на 20–30 процентов.
Что входит в пусконаладку и сколько времени занимает обучение персонала?
Пусконаладка включает монтаж, подключение к энергоносителям, настройку дозаторов и укупорочного узла, вывод линии на рабочий режим и проверку на вашем продукте и таре. Обучение обычно совмещают с пусконаладкой: операторы учатся запускать, останавливать, менять формат и проводить ежесменную мойку. По срокам всё зависит от состава линии и готовности цеха, но базовое обучение персонала чаще укладывается в несколько смен, а на сложные автоматы с несколькими форматами тары закладывают больше времени.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


