
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Сварка нержавеющей стали в пищевом оборудовании: требования и контроль
Какие швы допускаются на оборудовании для розлива
В мокрой зоне, где металл контактирует с продуктом или моющими растворами, допускаются только стыковые швы с полным проплавлением. Нахлёсточные, точечные и прерывистые соединения не применяют: в зазоре остаётся продукт, его не вымывает даже щелочным или кислотным циклом, а зазор становится очагом коррозии. Нержавейку варят с защитой корня шва аргоном, иначе с обратной стороны образуется окалина, разрушающая пассивный слой.
Геометрия жёсткая: шов зачищают заподлицо с металлом, без наплывов, подрезов и пор, радиус перехода к стенке не менее 3 мм, лучше 6 мм и больше. В сухой зоне требования мягче, но герметичность и коррозионная стойкость обязательны. Контроль ведут визуально и капиллярным методом, на ответственных узлах добавляют рентген или опрессовку.
Способы сварки: TIG, плазма, орбитальная, лазер
Сварка нержавейки на пищевом производстве решает три задачи: герметичный трубопровод под давлением, несущая рама или опора и тонкостенная ёмкость. Способы подбирают по толщине стенки, доступности шва и требованиям к геометрии. Ручной TIG (аргонодуговая сварка неплавящимся электродом) перекрывает диапазон примерно от 1 до 8 мм, даёт чистый шов без грата и окислов, но повторяемость держится на квалификации сварщика. На трубопроводах Ду25 и меньше, в стеснённых условиях рам и обечаек это часто единственный реальный вариант.
Орбитальная, лазерная и плазменная сварка
Орбитальная сварка труб автоматизирует процесс: головка обходит стык по программе, ток, скорость и подача присадки заданы заранее. Результат воспроизводится от стыка к стыку, что критично для линий розлива с многократной санитарной обработкой. Лазерная сварка работает на тонком металле от долей миллиметра, даёт узкую зону термического влияния и высокую скорость, но требует точной стыковки кромок. Плазменная применяется реже, на толщинах от 3 мм при продольных швах обечаек.
- Ручной TIG: 1–8 мм, монтаж трубопроводов, рамы, ремонтные вставки, зависимость от сварщика.
- Орбитальная: 1–6 мм, стыки труб, повторяемость и протокол параметров на каждый шов.
- Лазерная: от 0,3 мм, тонкостенные ёмкости и прецизионные узлы, высокая скорость.
- Плазменная: от 3 мм, продольные швы, требует защиты обратной стороны шва.
- Контроль: зачистка, пассивация, проверка на межкристаллитную коррозию.
Переварка швов на действующем оборудовании требует тех же допусков, что и при первичном изготовлении. Здесь помогает ремонт и модернизация оборудования с выездом на площадку и проверкой швов.
Режимы и защитная среда: на что смотреть в первую очередь
Полярность на постоянном токе для нержавейки задают прямую: электрод на минусе, масса на плюсе. Обратная даёт широкий шов и перегрев кромок, поэтому её применяют только для тонкого металла. Ток подбирают по толщине: ориентировочно 30–40 А на 1 мм для стыка без разделки, значение уточняют на технологической пробе. Скорость ведения шва и подача присадки связаны напрямую: при медленном движении ванна перегревается, хром выгорает, шов темнеет и теряет коррозионную стойкость. Перегрев узнаётся по широкой зоне побежалости, просадке металла и «сахарной» окалине с обратной стороны.
Поддув аргона с обратной стороны шва обязателен для ёмкостного и трубного оборудования. Без него корень окисляется, становится шероховатым и плохо отмывается при санитарной обработке. Расход поддува подбирают так, чтобы корень оставался серебристым или соломенным. Нормальный шов имеет ровную чешуйчатую поверхность без пор и подрезов; окисленный выдаёт тёмный налёт и цветную побежалость. Для таких узлов, как купажные ёмкости, герметичность и гладкость шва определяют качество мойки. Присадку берут того же класса, что и основной металл, иначе шов уступает по стойкости к агрессивным средам.
| Способ | Толщина металла | Защита шва | Повторяемость | Где применяют |
|---|---|---|---|---|
| Ручной TIG | от 1 до 8 мм | поддув с обратной стороны | зависит от сварщика | ёмкости, патрубки, ремонт |
| Орбитальная TIG | от 1 до 6 мм | поддув обязателен | высокая, стабильная | трубопроводы продукта, коллекторы |
| Лазерная | от 0,5 до 4 мм | поддув или продувка зоны | высокая, узкая зона нагрева | тонкостенные узлы, раздаточные головки |
| Плазменная | от 3 до 12 мм | защитный газ обязателен | средняя, зависит от режима | толстостенные рамы, опоры, неконтактные узлы |
| Точечная | от 0,5 до 3 мм | не требуется | высокая | недопустима в контакте с продуктом |
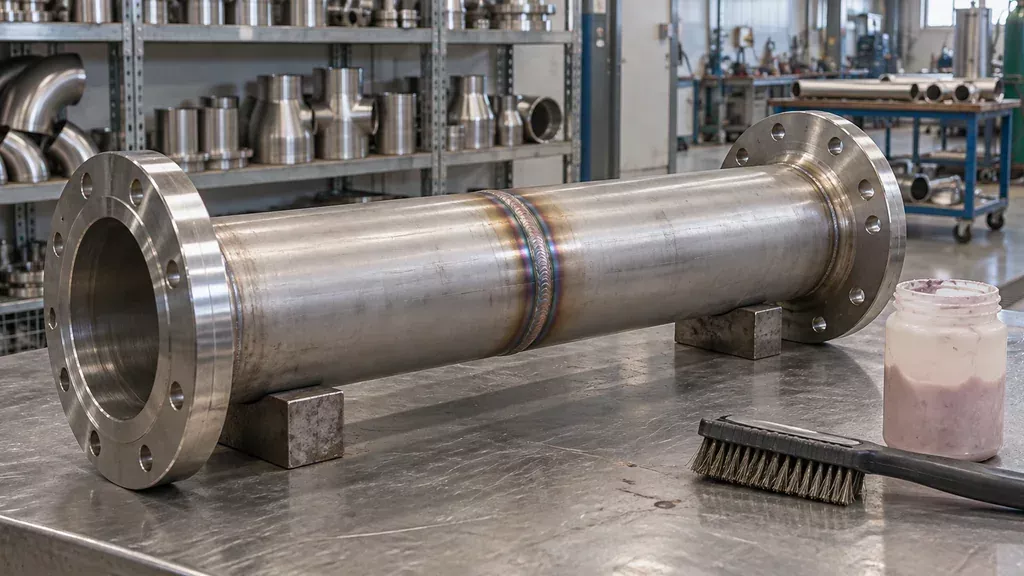
Зачистка, пассивация и подготовка поверхности
После сварки нержавейки на шве и в зоне термического влияния остаются окалина, оксидная плёнка и «цвета побежалости». Соломенный и коричневый оттенок говорит о прогреве до 400–600 °C, синий и фиолетовый — выше 600 °C. В контакте с продуктом допустим только светло-серый или белый шов: оксидный слой обеднён хромом, разрушает пассивную плёнку и становится очагом питтинга. Поэтому сварка нержавейки в пищевом оборудовании не заканчивается на остывании шва.
Порядок операций: механическая зачистка, затем травление и пассивация. Зачистку ведут отдельным инструментом, не бывшим в работе по чернухе (щётка, круги, абразив), иначе частицы углеродистой стали переносятся на нержавейку и дают коррозию. После травления поверхность промывают деминерализованной водой до нейтрального pH и сушат. Контроль: осмотр, тест на свободное железо и протирка на остаточные кислоты.
Контроль швов: методы и что реально проверяют на производстве
На тонкостенных трубопроводах и рамах розливного оборудования полный объём контроля избыточен. Обычно ограничиваются визуально-измерительным контролем (ВИК) и проверкой герметичности, а капиллярный или рентгеновский метод заказывают для ответственных стыков под давлением или продуктопроводов из сварки нержавейки категории 1. Нормы допустимых дефектов фиксируют в технологической карте сварки, иначе приёмка превращается в спор о вкусах.
Что проверяют на площадке:
- ВИК: отсутствие подрезов, наплывов, пор, цветов побежалости; измерение катета шва и смещения кромок.
- Капиллярный метод (цветная дефектоскопия) для труднодоступных стыков.
- Рентген или УЗК для стыковых швов продуктопроводов и сосудов под давлением, выборочно по объёму партии.
- Опрессовка водой или воздухом при давлении выше рабочего, с выдержкой и осмотром соединений.
- Внутренний осмотр зеркалом или эндоскопом после зачистки и пассивации.
Документация по швам включает карту сварки, сертификаты на присадку, протоколы ВИК и дефектоскопии, журнал опрессовки. Без этих бумаг линия не проходит приёмку по ТР ТС 010/2011 и СанПиН 2.3.4.1328-03. Проверку лучше проводить до монтажа арматуры, иначе доступ к стыкам закрывается.
Чек-лист перед началом сварки на площадке
До первого шва проверяют сертификаты на металл: марку, номер плавки и содержание углерода. Для пищевых контуров берут стали с низким углеродом, где риск межкристаллитной коррозии ниже. Кромки зачищают до металлического блеска, снимают фаску и удаляют заусенец, иначе провар по корню будет нестабильным. Сварщик должен иметь действующую аттестацию под нужный способ и положение шва. Режимы выставляют на технологическом образце из той же партии металла и той же толщины, и только потом варят изделие.
На монтаже чаще всего теряют поддув: без аргона с обратной стороны корень шва окисляется и чернеет. Второе нарушение, когда зачистку корня и разделку делают одним инструментом, перенося следы углеродистой стали. Третье: узел собрали, обварили и сразу закрыли, не проверив геометрию. Каждый этап фиксируют до укрытия конструкции. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли варить нержавейку на линии розлива без поддува аргона с обратной стороны?
Напрямую нет, если речь о трубопроводе продукта или контактной поверхности. Без защиты корень шва окисляется, образуются оксидные плёнки и наплывы, которые в дальнейшем служат очагом коррозии и накопления продукта. Поддув аргоном с обратной стороны обязателен, расход обычно 8–12 л/мин, а содержание кислорода в подшовной зоне желательно удерживать ниже 50 ppm. Исключение — неответственные конструкции вне контакта с продуктом, но и там лучше не рисковать.
Какой способ сварки выбрать для трубопровода от 25 до 50 мм в диаметре?
Для такого диаметра на пищевом производстве чаще применяют аргонодуговую сварку неплавящимся электродом в среде аргона (TIG) с присадочной проволокой. Это даёт контролируемый корень шва и минимум дефектов при толщине стенки 1,5–3 мм. На монтаже стыки обычно варят вручную, но при больших объёмах имеет смысл использовать орбитальную сварку с программируемыми режимами. Выбор зависит от марки стали, толщины стенки и требований к шероховатости внутренней поверхности.
Нужно ли пассивировать швы после сварки, если металл уже пищевой?
Да, пассивация нужна даже для пищевой нержавейки, потому что при нагреве в зоне термического влияния разрушается естественный оксидный слой и обедняется хром. После механической зачистки и удаления цветов побежалости шов обрабатывают кислотным составом, затем промывают водой и сушат. Без этой операции коррозионная стойкость шва на порядок ниже, чем у основного металла. Если продукт агрессивный (кислые напитки, рассолы), пассивацию делают обязательно с последующим контролем.
Как проверить качество шва без рентгена на площадке?
На монтаже чаще всего применяют визуально-измерительный контроль с лупой и шаблонами, а также капиллярный или цветной метод для выявления поверхностных трещин и пор. Для внутренних дефектов используют ультразвуковую дефектоскопию, если есть доступ к шву с двух сторон. Дополнительно проверяют герметичность опрессовкой водой или воздухом при давлении выше рабочего на 10–15%. Точный перечень методов зависит от категории трубопровода и требований технолога.
Что делать, если после сварки появились цвета побежалости на шве?
Цвета побежалости говорят о перегреве и окислении, их нужно полностью удалить механически или химически. Зачищают шов и околошовную зону до металлического блеска, затем проводят пассивацию. Если побежалость тёмно-синяя или чёрная, это признак сильного окисления, и такой шов лучше переварить, а не просто зачистить. Для профилактики снижают погонную энергию, увеличивают скорость сварки и следят за качеством поддува аргона.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


