
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Автоматический этикетировщик: устройство и производительность
Как работает автоматический этикетировщик и где он стоит в линии
Автоматический этикетировщик ставят сразу после укупорочного автомата и до групповой упаковки в термоусадочную плёнку или гофрокороб. Вход тары обычно совпадает с выходом укупора, дальше бутылка идёт по транспортёру к узлу нанесения этикетки, а на выходе попадает либо на промежуточный стол, либо прямо в упаковщик. Между машинами обязательно оставляют буферные накопители: накопительный стол на входе и накопитель на выходе сглаживают разницу скоростей и не дают остановкам одной машины тянуть за собой всю линию.
Внутри автоматический этикетировщик состоит из транспортёра с направляющими, отсекателя для разделения потока на одиночные бутылки, входного и выходного шнека для разгона и синхронизации шага, карусели с вакуумным или клеевым барабаном и узла размотки с приводом подачи. Синхронизация идёт от единого контроллера линии по энкодеру главного привода: скорость карусели привязывают к потоку розлива, иначе накапливается рассогласование по шагу. При остановке линии карусель доводит текущую бутылку до конца цикла, отсекатель перекрывает вход, а накопители принимают остаток тары.
Типы нанесения этикетки и подходящая тара
Способ нанесения определяет, какая тара вообще пройдёт через машину. Самоклейка ложится на ровный участок, клеевая этикетка требует сухой поверхности, термоэтикетка работает на скорости и хорошо держится на ПЭТ. Автоматический этикетировщик под конкретную тару и продукт подбирают по материалу, диаметру и кривизне, а не по скорости из паспорта. Посмотреть типовые решения под самоклейку, полипропилен и sleeve можно в разделе этикетировочное оборудование.
- Самоклеящаяся: бумага или плёнка, ровная поверхность, диаметр от 40 мм, без глубоких вмятин и швов.
- Клеевая: бумага на водном клее, только стекло и жесть, ПЭТ не держит.
- Термоэтикетка: плёнка с термоактивацией, ПЭТ, стекло, жесть, скорость выше.
- Предварительно наклеенная: этикетка уже на таре от поставщика, машина не нужна.
По геометрии: круглая тара от 50 до 120 мм идёт на карусель, овальная требует стабилизации при вращении, плоская (ПЭТ банка, флакон) наносится с двух сторон. На кривизне меньше 30 мм этикетка морщится, поэтому для узких флаконов берут плёнку или sleeve.
От чего зависит производительность в бут/ч
Производительность автоматического этикетировщика в бут/ч задаёт не паспортная цифра, а связка «конвейер + станции + тара». Скорость конвейера и шаг тары определяют теоретический темп: чем меньше шаг между бутылками и выше линейная скорость, тем больше бутылок проходит в час, но на плотной посадке ПЭТ тара начинает «плавать» и сбивать датчик позиционирования. Время цикла нанесения у каждой станции своё, и при одном проходе оно суммируется, если станции стоят последовательно. Обычно реальный темп держат на 15–20% ниже расчётного, иначе растёт доля брака по наклейке.
| Тип машины | Тип этикетки | Ориентировочная производительность, бут/ч | Число станций | Особенности |
|---|---|---|---|---|
| Линейный этикетировщик | Самоклеящаяся | до 6000 | 1 | Простая переналадка под формат |
| Карусельный этикетировщик | Клеевая | 6000–20000 | 1–2 | Стабильная ориентация тары |
| Ротационный автомат | Клеевая или самоклеящаяся | 12000–36000 | 2–3 | Высокий темп, сложнее наладка |
| Машина для термоэтикетки | Рулонная | 6000–24000 | 1–2 | Требует точного температурного режима |
| Этикетировщик для плоской тары | Клеевая или самоклеящаяся | 3000–12000 | 1–2 | Чувствителен к геометрии тары |
| Этикетировщик для овальной и фигурной тары | Самоклеящаяся | 2000–9000 | 1–2 | Нужна оснастка под профиль |
Одна станция против двух и трёх: каждая дополнительная станция добавляет операцию (контрэтикетка, кольеретка, дата), но увеличивает время цикла, поэтому темп может просесть. Узкие места обычно не в самой машине, а на стыке с конвейером и ориентатором: там теряется до трети заявленной скорости. Стабильность держат регламентом, и плановое техобслуживание узлов продлевает ресурс механизмов подачи. Реальная цифра зависит от продукта и формата тары, поэтому диапазоны выше стоит проверять на конкретной бутылке.
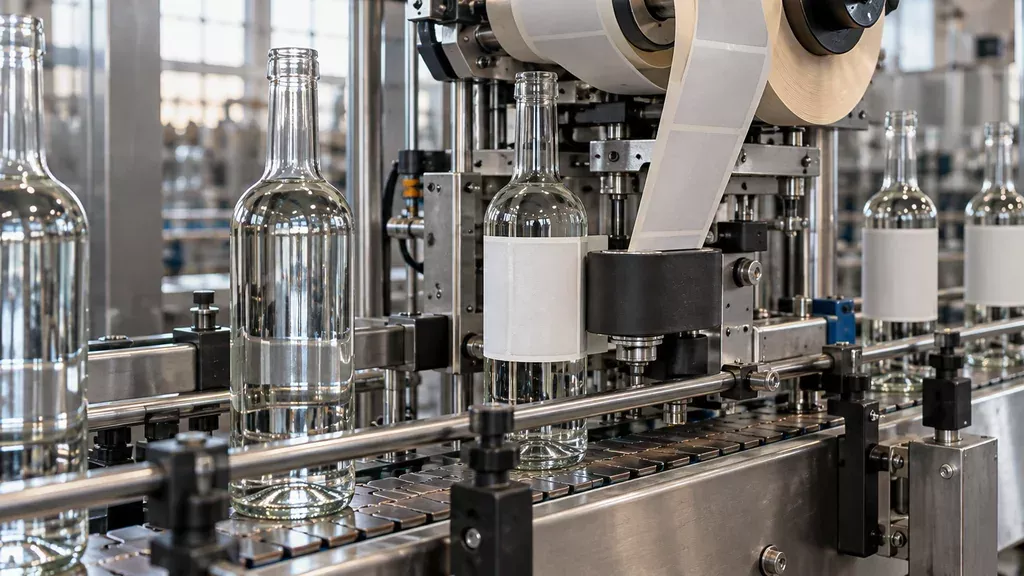
Точность нанесения и контроль качества
Допуск по положению этикетки задают в миллиметрах по двум осям и в градусах по углу поворота относительно базы тары. Для ПЭТ бутылки типовой коридор составляет ±1 мм по высоте и ±1,5 мм по окружности при угле до 2°, для стекла и жести допуски шире, до ±2 мм и 3°, поскольку геометрия самой тары гуляет заметнее. На практике цифру берут не из паспорта автомата, а из требований заказчика к внешнему виду: у питьевой воды и бытовой химии запросы различаются в разы.
Контроль на линии строят в три уровня. Визуальный осмотр оператором ловит грубые сбои, фотодатчик по метке на этикетке или на ленте-носителе даёт отбраковку по смещению, а датчик присутствия клея страхует от наклейки без адгезива. Проверять настройки стоит на холодной и прогретой линии: после 20–30 минут работы параметры уходят.
Практический чек-лист: выбор и приёмка этикетировщика
Перед заказом автоматического этикетировщика замерьте тару в пяти-шести точках партии: диаметр корпуса и горловины, высоту, овальность, биение по образующей, разброс по массе. Расхождения в 1,5–2 мм по диаметру уже дают «пляшущую» этикетку. Заодно фиксируйте формат этикетки, радиус рулона, направление намотки, тип клея и температурный режим в цехе.
Пусконаладку ведите не на воде, а на своём продукте и таре, минимум на трёх скоростях: 50, 80 и 100 % номинала. Проверьте положение этикетки, отсутствие складок и перекосов, работу отбраковки. Оператора обучите настройке сдвига, замене рулона и аварийному останову. В регламент обслуживания внесите ежесменную очистку датчиков и еженедельную проверку натяжения ремней и ремней прижима.
Обслуживание, износ и расходники
Плановое ТО продлевает ресурс узлов и удерживает точность нанесения. Базовый регламент обычно строят на трёх уровнях: ежесменная чистка, ежемесячная ревизия механики, квартальная проверка приводов и электроники. Ролики, ремни и щётки меняют по износу, а не по календарю. Натяжение ремней проверяют после каждой замены и при появлении увода тары.
- Ежесменно: продувка и протирка датчиков, удаление клея с отсекателей и прижимных щёток.
- Ежемесячно: осмотр роликов, проверка люфтов, натяжение ремней, состояние ножей и отсекателей.
- Квартально: ревизия приводов, редукторов, пневматики и кабельных соединений.
- По износу: ролики, транспортёрные ремни, щётки, ножи, направляющие и форсунки клея.
Расходники предсказуемы: клей, лента, растворитель для чистки. Их ресурс зависит от продукта и формата тары. Модернизация закрывает устаревший механизм подачи и привод, а также износ оснастки. Автоматический этикетировщик после замены узлов обычно перенастраивают под тару заново.
Этикетировщик в разных отраслях: вода, напитки, масло, бытовая химия
Для воды и безалкогольных напитков типичны высокие скорости (до 12 000 бут/ч на ротационных автоматах), повышенная влажность в цехе и конденсат на ПЭТ таре. Лучше работают самоклеящиеся этикетки на водостойкой основе, а в зоне нанесения полезна принудительная вентиляция. Помещение обычно относят к зоне чистоты по СанПиН 2.3.4.3213-21.
Растительное масло и вязкие продукты требуют сухой, обезжиренной поверхности бутылки: следы продукта срывают прижим. Для бытовой химии важен материал этикетки и клея, стойкий к щёлочи, спирту и растворителям, а также устойчивость узлов к парам. ООО «Промгарант» подбирает автоматический этикетировщик под продукт и тару, поставляет его и выполняет монтаж и пусконаладку.
Вопросы и ответы
Можно ли встроить автоматический этикетировщик в уже работающую линию розлива?
Да, если в цехе есть свободный участок 3–5 м после розлива и укупорки и совпадает высота конвейера. Обычно машину ставят на отдельную станину, а транспортёр сопрягают по уровню и скорости с существующим. Потребуется подвести питание, сжатый воздух 6 бар и согласовать сигналы с логикой линии, чтобы не было затора на входе и выходе.
От какого объёма выпуска ручная этикетировка перестаёт быть выгодной?
Ориентир простой: если оператор не успевает наклеить этикетку за такт розлива, ручной участок становится узким местом. На практике переход к автоматизации имеет смысл при стабильной загрузке смены и партиях от нескольких сотен бутылок в час. Точный порог зависит от формата тары, типа этикетки и допустимого процента брака.
Насколько точно машина клеит этикетку на круглую ПЭТ бутылку?
При настройке прижимных ремней и роликов отклонение по вертикали обычно укладывается в 1 мм, по углу разворота вокруг оси — в пределах 1–2 градусов. Точность зависит от жёсткости бутылки, стабильности диаметра и качества ПЭТ преформы. Мягкая тара малого объёма ведёт себя хуже, чем плотная бутылка 1–1,5 л.
Этикетка морщится или отходит по краю. Что проверять в первую очередь?
Сначала смотрят натяжение разматывателя и прижимного ролика, затем скорость подачи относительно конвейера. Часто причина в клеевом слое: материал этикетки не соответствует типу поверхности тары, либо бутылка поступает холодной или влажной. Помогает стабилизация температуры продукта и настройка зоны прикатки.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


