
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Цепной конвейер: устройство и применение на линии розлива
Цепной конвейер — самый распространённый способ транспортировки тары на линиях розлива. Именно по нему бутылка едет от выдува к наливу, затем к этикетировщику, маркиратору и упаковке. Узел выглядит простым, но именно от него чаще всего зависит, будет ли линия работать ровно или каждые несколько минут останавливаться из-за завала.
Разберём конструкцию, типы цепей, режимы работы и характерные проблемы эксплуатации.
Устройство и принцип работы
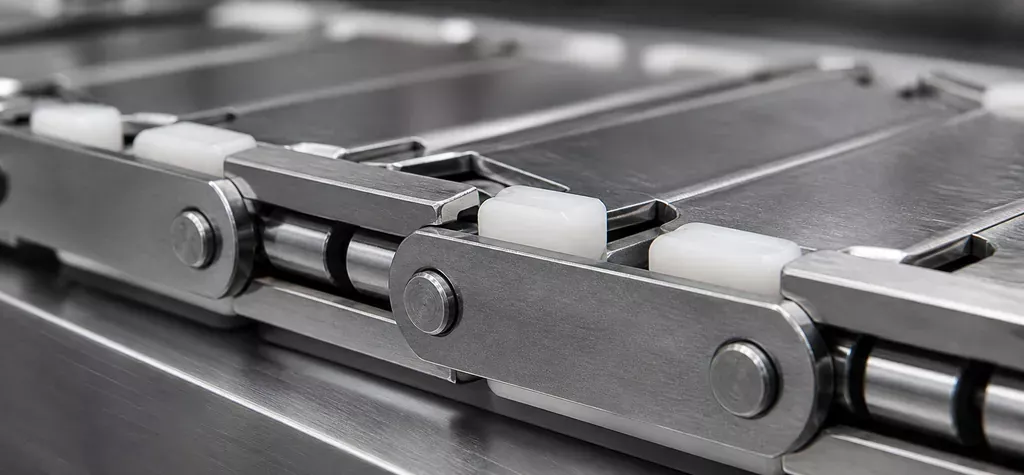
Основа конструкции — замкнутый контур пластинчатой цепи, движущийся по направляющим внутри рамы. Бутылка ставится непосредственно на пластины цепи и перемещается за счёт трения. Основные элементы:
- Рама — несущая конструкция, чаще всего из нержавеющей стали для пищевых производств.
- Пластинчатая цепь — рабочая поверхность, по которой едет тара.
- Скользящие направляющие — полимерные профили, по которым идёт цепь; снижают трение и шум.
- Боковые ограждения — регулируемые по ширине под формат бутылки.
- Приводная станция — мотор-редуктор с ведущей звёздочкой.
- Натяжная станция — компенсирует вытяжку цепи при эксплуатации.
Принципиальная особенность: цепь движется непрерывно, а бутылка может стоять на месте, если её удерживает подпор впереди. Пластины при этом проскальзывают под донышком. Это штатный режим, который позволяет накапливать продукцию перед участком без остановки привода.
Типы цепей и их выбор
| Тип цепи | Материал | Где применяется |
|---|---|---|
| Прямая пластинчатая | Нержавеющая сталь | Прямые участки, высокие нагрузки, стеклянная тара |
| Прямая пластинчатая | Полимер (ацеталь, полипропилен) | Прямые участки, лёгкая ПЭТ тара, влажная среда |
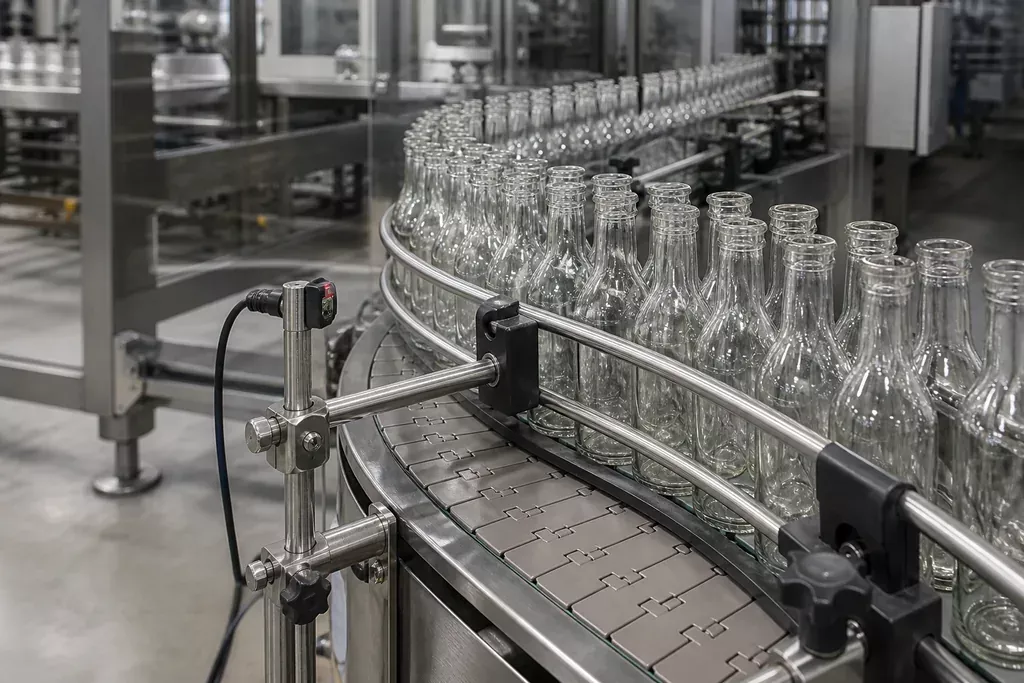
| Поворотная (с боковым изгибом) | Полимер или сталь | Повороты, изменение направления потока |
| Модульная лента | Полимер | Широкие потоки, накопительные столы, зоны группировки |
Выбор материала определяется тарой и средой. Полимерные цепи легче, тише и не требуют смазки в классическом понимании, но имеют ограничения по нагрузке. Стальные выдерживают больший вес и высокие температуры, применяются под стеклянную тару и в зонах с повышенной нагрузкой.
Ширина цепи подбирается под диаметр донышка бутылки: она должна опираться на пластину устойчиво, без свисания за край. Для стандартной ПЭТ тары применяются цепи распространённых типоразмеров, для крупноформатной тары на 5 и 19 литров — более широкие исполнения. Каталог типоразмеров и комплектующих собран в разделе конвейерного оборудования.
Смазка и трение
Трение между донышком бутылки и цепью — фактор, который определяет и энергопотребление, и износ, и устойчивость тары в потоке. Исторически применялись два подхода.
Мокрая смазка — подача разбавленного смазывающего раствора на цепь через форсунки. Резко снижает коэффициент трения, но создаёт влажную среду вокруг конвейера, требует стоков и увеличивает риск развития микрофлоры на полу и конструкциях.
Сухая смазка — нанесение микродоз состава без воды. Пол остаётся сухим, что улучшает санитарное состояние цеха и безопасность персонала, а расход состава ниже.
Выбор между ними зависит от типа тары, скорости линии и требований к санитарии в конкретном цехе. В любом случае система смазки требует регламентного обслуживания: засорившиеся форсунки дают неравномерное покрытие, из-за чего на отдельных участках бутылки начинают «залипать» и опрокидываться.
Скорость, подпор и накопление
Скорость конвейера подбирается под производительность участков, но не является постоянной величиной по всей линии. Практика такова:
- участок после розлива работает чуть быстрее, чтобы разредить поток;
- перед этикетировщиком поток, наоборот, уплотняется и выравнивается;
- в зоне накопления скорость снижается, а ширина потока увеличивается;
- перед упаковкой бутылки собираются в ряды заданной конфигурации.
Управление ведётся датчиками подпора: фотодатчик фиксирует скопление бутылок и замедляет или останавливает подачу выше по потоку. Правильная настройка этих датчиков — одна из самых недооценённых операций при пусконаладке. Слишком чувствительная настройка приводит к постоянным остановкам, слишком грубая — к завалам и опрокидыванию тары.
Накопительные участки
Накопитель — зона, где линия «хранит» запас бутылок, чтобы кратковременная остановка одного участка не гасила соседние. Реализуется он по-разному:
- расширенным столом с модульной лентой, где поток становится многорядным;
- удлинённым участком конвейера с регулируемой скоростью;
- спиральными и петлевыми накопителями при ограниченной площади цеха.
Ёмкость накопителя рассчитывают исходя из типичного времени устранения мелкого сбоя: если на замену рулона этикетки уходит порядка минуты, накопитель должен вмещать выпуск линии за это время.
Типичные проблемы и их причины
| Проблема | Вероятная причина | Что проверить |
|---|---|---|
| Опрокидывание бутылок | Резкое изменение скорости, неровный стык, недостаток смазки | Настройку разгона, состояние стыков секций, работу форсунок |
| Завалы на поворотах | Неверная ширина ограждений, избыточный подпор | Регулировку направляющих, настройку датчиков |
| Повышенный шум и вибрация | Износ направляющих, вытяжка цепи, несоосность привода | Натяжение цепи, состояние скользящих профилей |
| Ускоренный износ цепи | Избыточное натяжение, абразивные загрязнения | Регулировку натяжной станции, регулярность мойки |
| Пробуксовка привода | Перегруз, износ звёздочки | Загрузку участка, состояние зубьев звёздочки |
Санитария и мойка
Конвейер — открытая часть линии, на которую попадают продукт, конденсат и остатки смазки. Конструкция должна допускать мойку: рама с наклонными поверхностями без застойных зон, съёмные секции ограждений, доступ к пространству под цепью.
Регламент обычно включает ежесменную мойку рабочей поверхности, периодическую разборку и промывку зон с наибольшим загрязнением, а также контроль состояния уплотнений приводных станций. Отдельно проверяют участки под этикетировщиком, где скапливаются обрезки плёнки и клей.
Проектирование конвейерной системы
При компоновке линии учитывают несколько практических правил:
- прямые участки предпочтительнее сложной трассы с множеством поворотов;
- каждый поворот — потенциальная точка завала, их число минимизируют;
- высота конвейера согласуется с высотой рабочих зон машин;
- предусматривается доступ персонала с обеих сторон для обслуживания;
- оставляется место под будущие накопители и дополнительные модули.
Ошибка на этапе компоновки исправляется дороже всего: переносить трассу на смонтированной линии означает останавливать производство и вскрывать полы под опоры.
Что уточнить при подборе
Сформулируйте исходные данные: тип и размеры тары, вес заполненной бутылки, требуемую производительность, планировку цеха с точками входа и выхода потока, необходимость накопления и режим санитарной обработки. Этого достаточно, чтобы подобрать тип цепи, ширину, конфигурацию трассы и мощность приводов.
ООО «Промгарант» поставляет конвейерное оборудование и комплектующие, включая пластинчатые цепи различных типов, проектирует трассы под конкретную планировку цеха и выполняет монтаж с пусконаладкой. Ознакомиться с решениями можно в разделе конвейерного оборудования, а с примерами линий — в разделе проектов.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


