
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Системы автоматизации производства: обзор решений
Системы автоматизации производства на линии розлива решают три задачи: выдерживать технологические параметры без участия человека, синхронизировать работу участков между собой и давать руководителю объективные данные о том, что происходит в цехе. Всё остальное — надстройки над этими тремя функциями.
Разберём, из каких уровней складывается автоматизация, какие решения применяются на практике и с чего разумно начинать, если производство работает «на ручном управлении».
Уровни автоматизации
Принято выделять несколько уровней, выстроенных снизу вверх — от физических устройств до систем управления предприятием.
| Уровень | Что включает | Задача на линии розлива |
|---|---|---|
| Полевой | Датчики, исполнительные механизмы, приводы | Измерять параметры и физически воздействовать на процесс |
| Управляющий | Программируемые логические контроллеры (ПЛК) | Выполнять логику работы машины, обрабатывать сигналы |
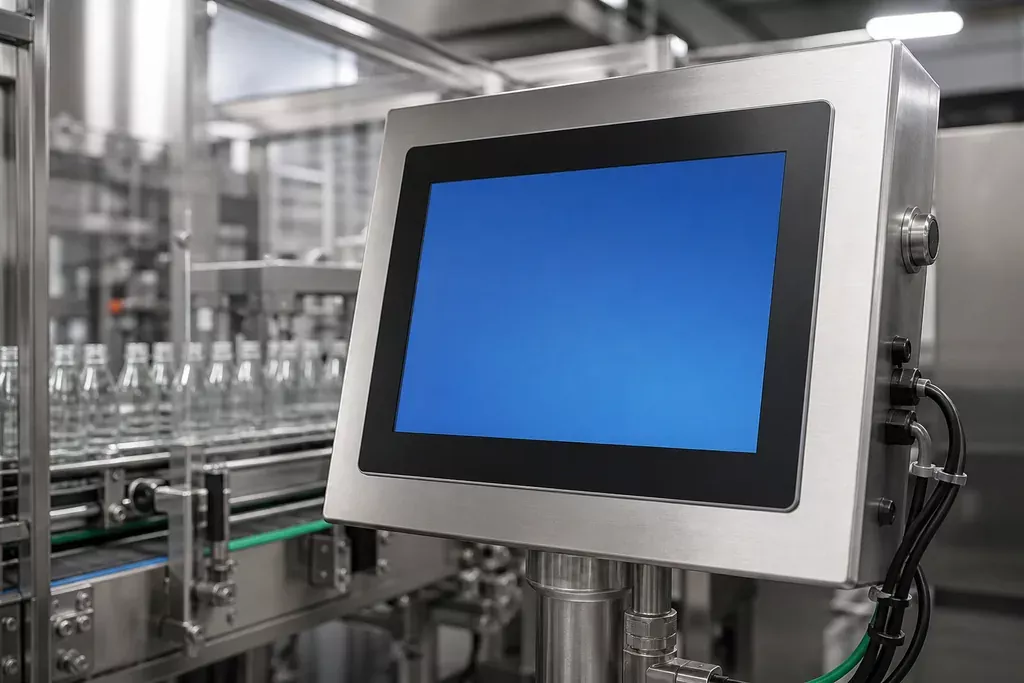
| Операторский | Панели HMI, системы визуализации | Показывать состояние, принимать команды и рецепты |
| Диспетчерский | SCADA | Собирать данные со всей линии, архивировать, сигнализировать |
| Производственный | Системы учёта выпуска и качества | Считать выработку, простои, брак, прослеживаемость партий |
Для большинства средних производств полноценно реализуются первые три уровня, а четвёртый и пятый внедряются по мере роста — когда объёмы и число смен делают ручной учёт неточным.
Полевой уровень: что измеряют на линии
Основа автоматизации — данные. Типичный набор датчиков на линии розлива:
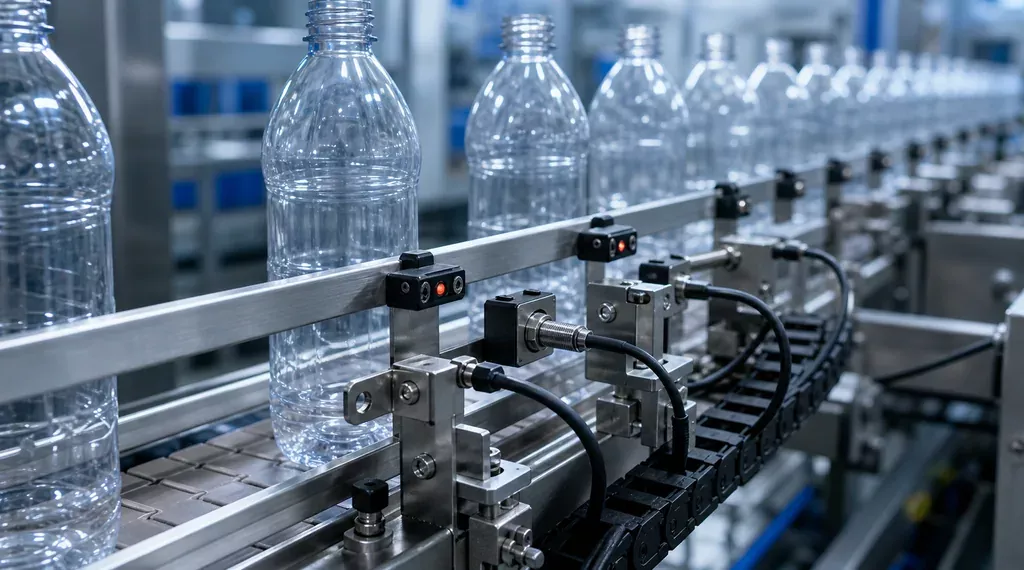
- Датчики наличия и положения — контролируют присутствие бутылки, колпачка, наличие этикетки, положение исполнительных механизмов.
- Датчики уровня — в накопительных ёмкостях и в буферных резервуарах.
- Расходомеры — измеряют объём поданного продукта, применяются в системах объёмного дозирования.
- Датчики давления — контроль сжатого воздуха, давления продукта в коллекторе.
- Датчики температуры — режимы пастеризации, температура продукта, работа термотоннеля.
- Счётчики продукции — учёт выработки на выходе участков.
Исполнительная часть — это пневмоцилиндры, мотор-редукторы, клапаны с электроприводом и частотные преобразователи. Последние заслуживают отдельного упоминания: они позволяют плавно менять скорость конвейеров и насосов, синхронизируя участки и снижая механические нагрузки при пуске.
ПЛК и логика работы линии
Программируемый логический контроллер — «мозг» отдельной машины или участка. Он опрашивает датчики, выполняет заложенную программу и управляет исполнительными механизмами. Именно в ПЛК реализуются:
- последовательность операций цикла машины;
- блокировки и защиты — например, запрет пуска при открытом ограждении;
- обработка аварийных ситуаций и корректный останов;
- рецепты — наборы параметров под конкретный формат тары и продукт;
- обмен данными с соседними участками.
Ключевая практическая ценность рецептов: переналадка сводится к механической замене формообразующих деталей и выбору программы вместо ручного подбора десятков параметров. Это сокращает время перехода и, что важнее, устраняет разброс настроек между сменами.
Синхронизация участков
Отдельно автоматизированные машины ещё не образуют автоматизированную линию. Между ними нужна связь, иначе участки будут работать вразнобой: розлив продолжит подавать бутылки в остановившийся этикетировщик.
Реализуется это набором приёмов:
- датчики подпора и разрежения на конвейере, управляющие скоростью соседних машин;
- накопители, сглаживающие кратковременные остановки;
- каскадные блокировки: остановка «вниз по потоку» тормозит участки выше;
- единая система аварийного останова по всей линии.
Правильно настроенная синхронизация даёт эффект, который сложно переоценить: линия перестаёт «захлёбываться» при мелких сбоях и работает ровно, без каскадных остановок из-за одной заклинившей бутылки.
Что даёт сбор данных
Когда контроллеры связаны в систему верхнего уровня, появляется возможность считать не только выпуск, но и структуру потерь. Практически ценны несколько показателей:
| Показатель | Что показывает | Практическое применение |
|---|---|---|
| Фактическая выработка | Сколько единиц выпущено за смену | Планирование, сверка с учётом |
| Время простоя | Сколько линия стояла и по каким причинам | Выявление узкого места |
| Причины остановов | Классификация сбоев по участкам | Приоритизация обслуживания |
| Уровень брака | Доля отбракованной продукции | Настройка узлов, контроль сырья |
| Расход материалов | Преформы, колпачки, этикетка, плёнка | Нормирование и контроль потерь |
Опыт внедрений показывает закономерность: до появления автоматического учёта причины простоев в цехе почти всегда оцениваются неверно. Реальное распределение потерь обычно отличается от представлений персонала, и первые же недели объективных данных меняют план работ по обслуживанию.
Автоматизация контроля качества
Отдельный класс решений — инспекционные системы в потоке. На линиях розлива применяются:
- контроль уровня налива — отбраковка недолива и перелива;
- контроль наличия и посадки колпачка;
- проверка наличия и положения этикетки;
- верификация нанесённого кода маркировки сканером;
- контроль целостности групповой упаковки.
Принципиальный момент: инспекция должна располагаться так, чтобы брак выявлялся до того, как продукция попадёт в групповую упаковку и на паллету. Обнаружение дефекта на складе означает разбор паллеты и ручную переборку.
С чего начинать автоматизацию действующего цеха
Полная замена системы управления на работающем производстве — редко оправданный шаг. Практичнее двигаться поэтапно:
- Шаг 1. Определить узкое место по фактическим данным, а не по ощущениям: где реально теряется время.
- Шаг 2. Автоматизировать учёт выпуска и простоев — это самый дешёвый шаг с самым быстрым эффектом на управляемость.
- Шаг 3. Устранить ручные операции на узком месте — добавить автоматическую подачу, накопитель или отбраковку.
- Шаг 4. Настроить синхронизацию участков между собой.
- Шаг 5. Внедрить рецепты и сохранение настроек для быстрых переналадок.
- Шаг 6. Дооснастить линию инспекционными модулями там, где брак обнаруживается поздно.
Чего автоматизация не решает
Стоит трезво понимать границы. Автоматика не компенсирует некачественное сырьё: нестабильная преформа даст брак при любых настройках. Она не заменяет обслуживание — изношенный узел будет давать сбои, а система лишь зафиксирует их количество. И она требует квалификации персонала: оператор должен понимать логику работы, а не только нажимать кнопку пуска.
Поэтому внедрение автоматизации всегда сопровождается обучением и пересмотром регламентов работы смены.
Как подойти к проекту
Начните с описания текущего состояния: какие участки автоматизированы, где остаются ручные операции, какие данные собираются и как. Затем сформулируйте цель в измеримых величинах — не «автоматизировать линию», а «сократить время переналадки» или «получать объективный учёт брака по участкам». Под конкретную цель подбирается и объём решений.
Инженеры ООО «Промгарант» поставляют автоматизированные линии розлива и модернизируют действующие производства: дооснащают участки, настраивают синхронизацию и системы контроля, выполняют пусконаладку и обучение операторов. Состав работ — в разделе услуг, реализованные линии — в разделе проектов.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


