
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Производство ПЭТ преформ: литьё под давлением и контроль
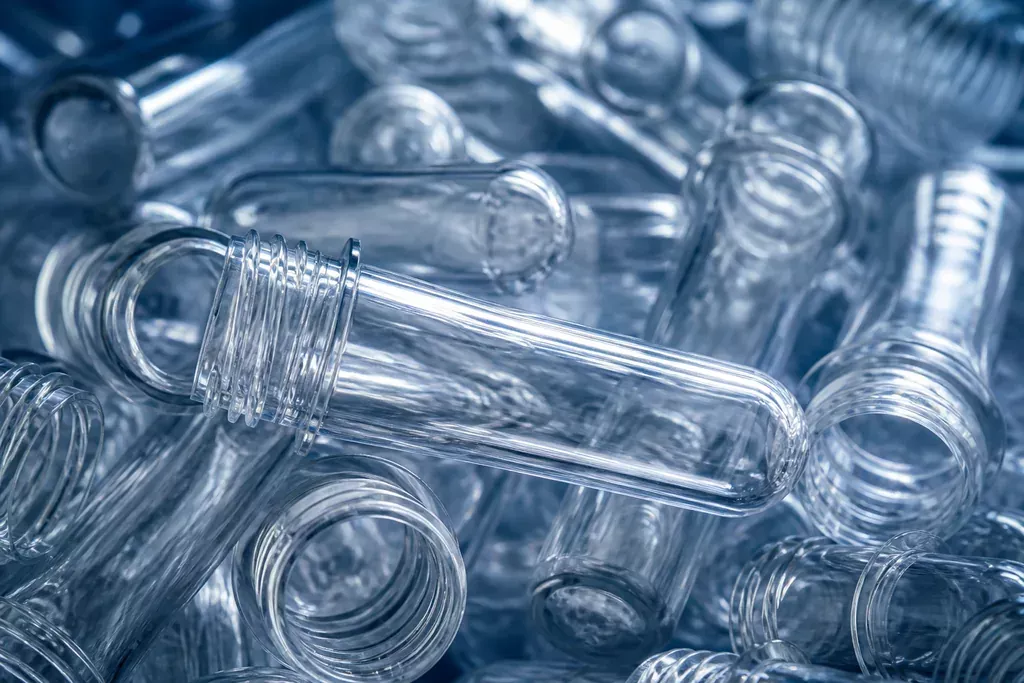
Преформа — заготовка, из которой выдувается бутылка. Внешне это небольшая «пробирка» с готовой резьбовой горловиной, и именно в ней уже заложено качество будущей тары. Толщина стенки бутылки, её прозрачность, устойчивость к давлению газа и даже поведение этикетки на корпусе определяются тем, насколько корректно была изготовлена преформа.
Разберём, как устроено производство ПЭТ преформ, какие параметры процесса критичны и как контролируют результат.
Что представляет собой преформа
Преформа состоит из трёх зон, каждая из которых играет свою роль:
- Горловина — формируется окончательно уже при литье и при выдуве не меняется. Её геометрия, тип резьбы и опорное кольцо должны точно соответствовать колпачку и захватам оборудования.
- Тело — толстостенная часть, которая при выдуве растягивается и образует корпус бутылки.
- Донная зона — участок, из которого формируется дно; здесь остаётся характерная точка литника.
Ключевые параметры преформы — масса, тип горловины и геометрия. Масса подбирается под объём и назначение бутылки: тара под газированный напиток требует большего веса, чем под негазированную воду того же объёма, потому что стенка должна выдерживать внутреннее давление.
Сырьё и его подготовка
Исходный материал — гранулят полиэтилентерефталата пищевого назначения. Главная его особенность — гигроскопичность: ПЭТ активно поглощает влагу из воздуха. Если расплавить влажный гранулят, происходит гидролитическая деструкция: молекулярные цепи разрываются, материал теряет прочность, преформы получаются мутными и хрупкими.
Поэтому сушка — обязательный этап, а не опция. Гранулят сушат в бункерных осушителях горячим воздухом с низкой точкой росы. Ориентировочный режим — температура порядка 160–180 °C с выдержкой в течение нескольких часов до остаточной влажности менее 0,005 % (около 50 ppm).
| Нарушение подготовки сырья | Следствие в преформе | Как проявится в бутылке |
|---|---|---|
| Недосушенный гранулят | Мутность, снижение вязкости расплава | Хрупкость, разрывы при выдуве |
| Пересушивание/перегрев | Термическая деструкция, желтизна | Изменение цвета, посторонний запах |
| Смешение партий разного сырья | Нестабильность процесса | Разброс параметров бутылки в партии |
| Загрязнение посторонними полимерами | Включения, точки | Видимые дефекты, ослабленные зоны |
Литьё под давлением: как проходит цикл
Преформы изготавливают методом литья под давлением на термопластавтомате с многогнёздной пресс-формой. Цикл включает несколько фаз:
- Пластикация. Гранулят подаётся в шнек, где плавится за счёт нагрева цилиндра и трения. Типичный температурный диапазон расплава — порядка 270–290 °C.
- Впрыск. Расплав под высоким давлением заполняет гнёзда формы через систему горячих каналов.
- Выдержка под давлением. Компенсирует усадку материала при остывании, обеспечивая заданную массу и плотность.
- Охлаждение. Наиболее длительная фаза цикла. Форма охлаждается водой, преформа должна затвердеть без кристаллизации.
- Извлечение. Преформы выталкиваются и попадают в приёмное устройство, где продолжают остывать.
Важнейшее требование к процессу — быстрое охлаждение. ПЭТ должен остаться в аморфном прозрачном состоянии. Если материал остывает медленно, начинается кристаллизация, преформа мутнеет и теряет способность равномерно растягиваться при выдуве.
Пресс-форма: сердце процесса
Форма определяет и производительность, и качество. Основные её характеристики:
- Число гнёзд — от единиц до многих десятков; напрямую задаёт съём с одного цикла.
- Система горячих каналов — обеспечивает равномерное заполнение всех гнёзд.
- Каналы охлаждения — их конфигурация определяет скорость и равномерность отвода тепла.
- Точность изготовления — влияет на разброс массы между гнёздами.
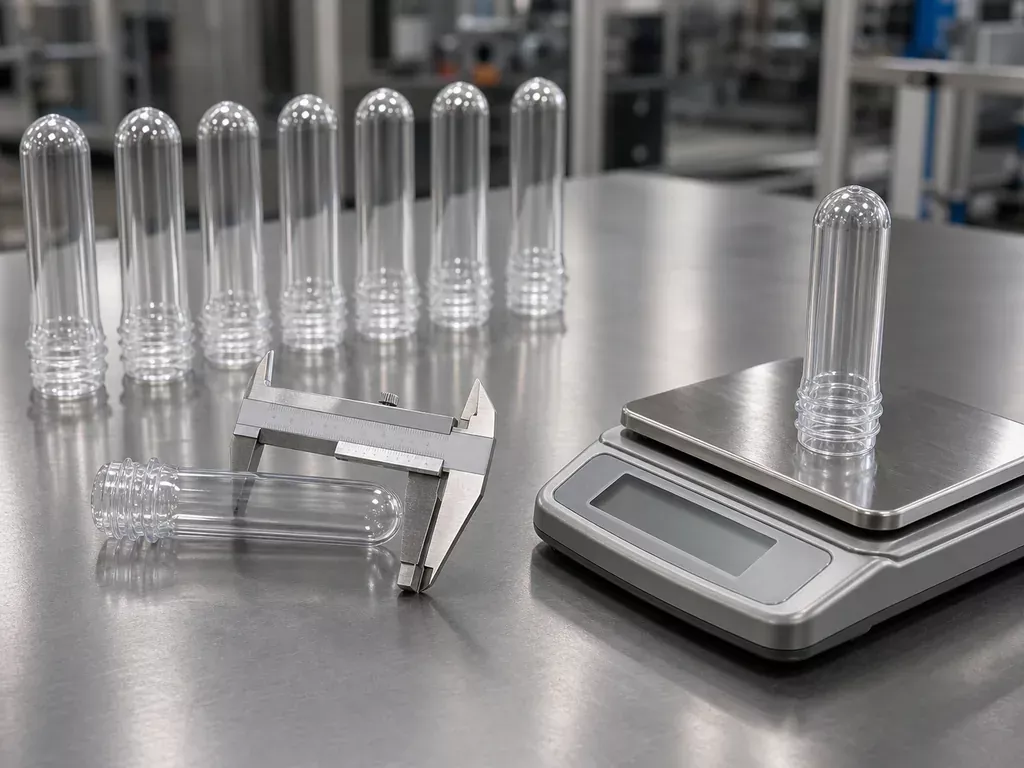
Практическая проблема, с которой сталкиваются производства: разброс массы преформ по гнёздам. Если одно гнездо систематически даёт заниженный вес, бутылки из этих преформ будут иметь тонкую стенку. Именно поэтому контроль массы ведут не «в среднем по партии», а с привязкой к номеру гнезда.
Контроль качества преформ
Проверка ведётся по нескольким группам параметров.
| Параметр | Как контролируют | На что влияет |
|---|---|---|
| Масса | Взвешивание выборки по гнёздам | Толщина стенки, прочность бутылки |
| Геометрия горловины | Калибры, шаблоны, измерительный инструмент | Герметичность укупорки, работа захватов |
| Прозрачность и цвет | Визуально, с эталонными образцами | Товарный вид, признак деструкции |
| Ацетальдегид | Лабораторный анализ | Органолептика продукта, особенно воды |
| Кристалличность | Оценка мутности, лабораторные методы | Поведение при выдуве |
| Включения и дефекты | Визуальный и оптический контроль | Брак при выдуве, разрывы |
Отдельного внимания заслуживает ацетальдегид — продукт термической деструкции ПЭТ. Он практически не влияет на механику, но заметно сказывается на вкусе питьевой воды, поэтому режимы литья подбирают так, чтобы минимизировать его образование.
Хранение и логистика преформ
Готовые преформы упаковывают в биг-бэги или короба. Условия хранения влияют на дальнейший процесс:
- температура склада должна быть стабильной — резкие перепады вызывают конденсат на поверхности;
- преформы, привезённые с холода, требуют выдержки в цехе перед подачей на выдув;
- защита от прямого солнечного света предотвращает старение материала;
- высота штабелирования ограничивается, чтобы нижние ряды не деформировались;
- партии маркируются с указанием даты и параметров для прослеживаемости.
Своё производство преформ или закупка
Собственное литьё преформ имеет смысл при устойчиво больших объёмах выдува и стабильном ассортименте горловин. Оно требует термопластавтомата, пресс-форм, системы сушки и охлаждения, обученного персонала и лабораторного контроля.
Для средних производств чаще практичнее закупать преформы, а собственный участок ограничить выдувом. При этом контроль входящего сырья никуда не исчезает: партии преформ проверяют по массе и геометрии до постановки на линию, потому что дефект преформы даст брак бутылки, который обнаружится уже после розлива.
Связь параметров преформы с настройками выдува
Между литьём и выдувом существует прямая зависимость, которую стоит понимать технологу:
- масса преформы задаёт распределение материала по стенке бутылки;
- кристалличность влияет на равномерность растяжения при раздуве;
- температура преформы перед выдувом подбирается под её толщину и массу;
- дефекты литника проявляются как утолщение или прокол в донной зоне бутылки.
Поэтому при появлении систематического брака на выдуве проверку начинают с преформ, а не с настроек выдувной машины.
Что учесть при организации участка
Если рассматривается собственное производство преформ, оценивают: планируемый объём и номенклатуру горловин, требования к чистоте помещения, подключаемую электрическую мощность, систему охлаждения с достаточным теплосъёмом, а также организацию лабораторного контроля.
ООО «Промгарант» поставляет оборудование для выдува ПЭТ тары и изготовления пресс-форм, помогает подобрать параметры преформы под конкретную бутылку и выполняет пусконаладку с обучением персонала. Модели оборудования собраны в разделах выдува ПЭТ тары и пресс-форм.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


