
- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Линия розлива в ПЭТ: варианты компоновки для разных объёмов выпуска
Линия розлива ПЭТ на 500 бутылок в час и на 12 000 бутылок в час состоит из одних и тех же по назначению участков, но компонуется принципиально по-разному. В первом случае часть операций выполняет оператор, во втором любая ручная операция становится узким местом и останавливает всю цепочку. Понимание этой разницы избавляет от типичной ошибки — покупки «линии на вырост», которая простаивает, или, наоборот, комплекта, который упирается в потолок через полгода после запуска.
Разберём три характерные компоновки и то, что меняется при переходе между ними.
Из чего складывается производительность
Паспортная цифра производительности всегда указывается для конкретного формата тары и конкретного продукта. При смене формата она меняется, и иногда значительно:
- увеличение объёма бутылки снижает скорость — на 1,5 л налив идёт дольше, чем на 0,5 л;
- газированный продукт разливается медленнее негазированного из-за необходимости противодавления и выдержки после налива;
- вязкие продукты требуют больших проходных сечений и снижают скорость дозирования;
- смена горловины требует переналадки укупорочного узла и звёздочек транспортировки.
Поэтому производительность корректно оценивать не по одной цифре, а по матрице «формат — продукт — скорость». Именно эта матрица показывает реальную сменную выработку при вашем ассортименте.
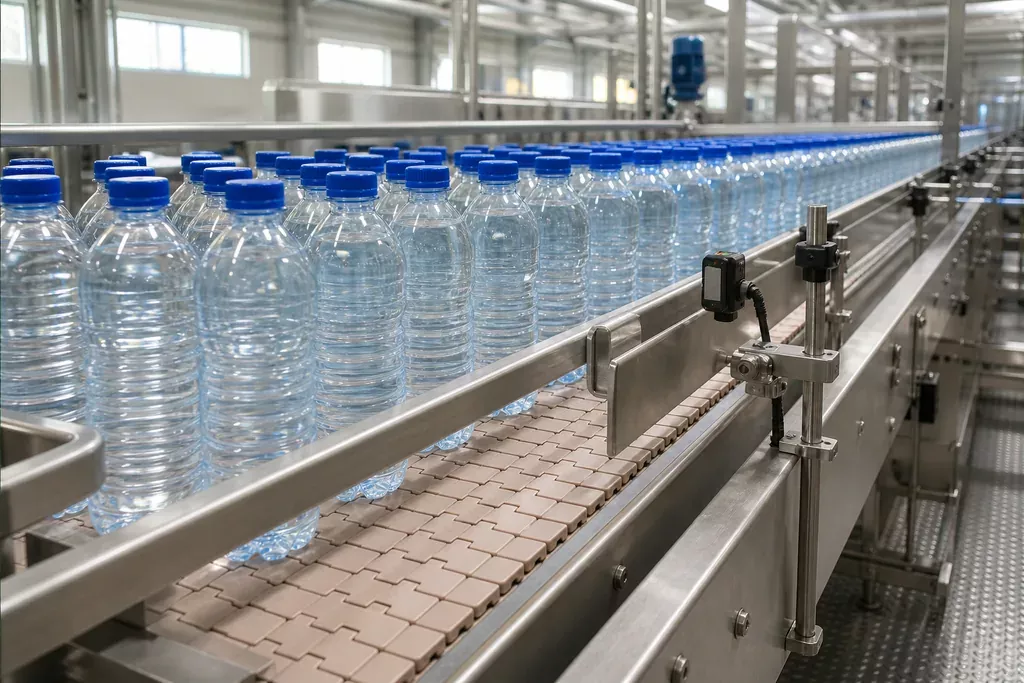
Компоновка для малого производства
Ориентир — до 1 000–1 500 бутылок в час. Такая линия рассчитана на старт производства, сезонный выпуск или узкий ассортимент.
Характерные решения:
- полуавтоматический выдув ПЭТ тары: оператор загружает преформы, машина выполняет нагрев и выдув;
- триблок ополаскивания, розлива и укупорки на небольшое число головок либо отдельные автоматы или полуавтоматы ополаскивания, розлива и укупорки;
- полуавтоматический или автоматический этикетировщик;
- каплеструйный маркиратор;
- ручная укладка в короб или простой термоупаковщик с ручной загрузкой;
- минимальные конвейерные участки между автоматическими узлами.
Плюс такой компоновки — низкий порог входа и простота обслуживания. Минус — высокая доля ручного труда: производительность жёстко привязана к числу операторов в смене, а качество зависит от их дисциплины.
Компоновка для среднего производства
Ориентир — 2 000–6 000 бутылок в час. Это самый распространённый класс линий для питьевой воды, безалкогольных напитков и бытовой химии.
Здесь появляется полноценная автоматизация: автомат выдува, триблок (ополаскиватель + розлив + укупор), автоматический этикетировщик, маркиратор, термоупаковочная машина и конвейерная система с накопителями. Оператор переходит от ручных операций к контролю параметров и переналадке.
| Участок | Малое производство | Среднее производство |
|---|---|---|
| Подготовка тары | Полуавтомат выдува, ручная загрузка преформ | Автомат выдува с бункером и ориентатором преформ |
| Розлив | Моноблок, триблок или отдельные аппараты для розлива, малое число головок | Триблок, карусельное исполнение |
| Укупорка | Совмещена или не совмещена с розливом | В составе триблока, с контролем момента затяжки |
| Этикетирование | Отдельный полуавтомат или автомат в линии | Автоматический этикетировщик в линии |
| Маркировка | Ручной или каплеструйный маркиратор | Каплеструйный или лазерный маркиратор в линии |
| Упаковка | Ручная укладка, простой термоупаковщик | Автоматический формирователь ряда и термотоннель |
| Транспортировка | Короткие участки конвейера | Сквозная конвейерная система с накопителями |
Компоновка для крупного производства
От 8 000 бутылок в час и выше линия перестаёт быть набором машин и становится единой системой. Здесь критичны три вещи, которые на малых скоростях почти не заметны.
Первое — буферизация. Перед линией розлива ставят накопители, чтобы остановка водоподготовки не остановила всю линию. Между участками конвейер проектируют с расчётом на определённый запас бутылок, который позволяет соседним машинам продолжать работу при кратковременной остановке соседа.
Второе — сжатый воздух. Выдув на высокой скорости потребляет значительный объём воздуха высокого давления, и компрессорная становится отдельным инженерным объектом со своей системой охлаждения, ресиверами и осушкой.
Третье — контроль качества в потоке. Появляются инспекционные модули: контроль уровня налива, наличия и положения колпачка, читаемости кода маркировки, отбраковка дефектной тары до упаковки.
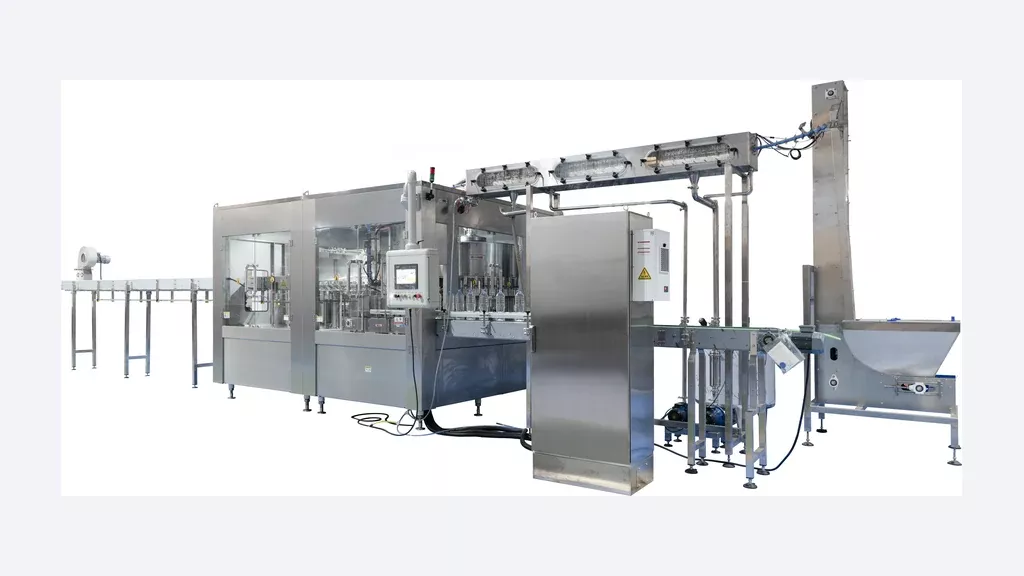
Связка «выдув — розлив»: раздельно или в блоке
Ключевая развилка при проектировании линии розлива ПЭТ — как соединить участок выдува с участком налива.
- Раздельная схема. Выдув работает автономно, готовые бутылки транспортируются воздушным конвейером к розливу или накапливаются. Гибко: выдув можно запускать отдельной сменой, а бутылку — частично продавать или использовать под разные продукты.
- Блочная схема. Выдув и розлив объединены механически, бутылка передаётся напрямую. Компактнее и стабильнее по качеству, но остановка одного узла останавливает связку целиком.
Для средних производств с меняющимся ассортиментом раздельная схема чаще оказывается практичнее: она прощает несинхронность и позволяет наращивать участки по отдельности. Оборудование обоих типов представлено в разделе оборудования для выдува ПЭТ тары.
Переналадка под разные форматы
Практически ни одно производство не выпускает один формат. Поэтому при подборе линии стоит заранее оценить трудоёмкость перехода.
| Что меняется при смене формата | Узел | Ориентировочные затраты времени |
|---|---|---|
| Объём бутылки | Пресс-форма выдува, комплект переналадки для розлива, этикетировочный барабан при полипропиленовой этикетке, программы настроек каждой машины | От десятков минут до нескольких часов |
| Диаметр горловины | Горловые вставки для пресс-формы, наливные клапаны, укупорочные головки, звёздочки | До нескольких часов |
| Тип этикетки | При смене вида этикетки оборудование меняется полностью; при смене размера объём работ зависит от вида этикетки: для полипропиленовой нужно заменить этикетировочный барабан, для самоклеящейся дополнительные комплектующие не требуются | Зависит от оборудования |
| Схема групповой упаковки | Формирователь ряда, настройки тоннеля | Быстрая настройка |
Планировка помещения под линию
Линия розлива ПЭТ состоит не только из самих машин: к занимаемой ими площади добавляются зоны обслуживания с каждой стороны, проходы для персонала, участок хранения преформ и колпачков, зона готовой продукции и место под инженерные системы.
При подборе помещения обычно проверяют:
- высоту потолков — выдувные автоматы и термотоннели требуют вертикального пространства;
- несущую способность пола и его покрытие, устойчивое к влаге и мойке;
- наличие точек подключения воды, стоков, электроснабжения нужной мощности;
- ширину транспортных путей для завоза оборудования и вывоза паллет;
- разделение «грязной» и «чистой» зон, чтобы потоки не пересекались.
Как выбрать компоновку под свою задачу
Практический алгоритм: определите планируемый месячный объём выпуска, разделите его на реальное число рабочих смен и часов, добавьте запас на переналадки и плановое обслуживание — получите требуемую часовую производительность. Далее проверьте, укладывается ли она в один класс линии или находится на границе: в пограничных случаях обычно приобретают более производительную линию — с запасом для роста.
Инженеры ООО «Промгарант» рассчитывают компоновку под конкретный ассортимент, планировку цеха и перспективу роста, подбирают состав оборудования и выполняют монтаж с пусконаладкой. Ознакомиться с реализованными компоновками разной производительности можно в разделе проектов.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.


