- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Маркиратор даты: нанесение срока годности на производстве
Что печатает маркиратор даты и какие коды обязательны
Маркиратор даты наносит на тару или этикетку переменные данные, которые однозначно привязывают единицу продукции к конкретному выпуску. Это не только срок годности, но и весь производственный след: когда продукт разлит, на какой линии, из какой партии сырья. Состав кода определяется технологической документацией изготовителя и требованиями ТР ТС 022/2011 к маркировке пищевой продукции, а не предпочтениями оператора у конвейера. На бытовой химии и косметике ориентируются на ТР ТС 009/2011 и ТР ТС 005/2011, где логика схожая: партия и дата должны быть прослеживаемы.
Минимальный набор полей в коде
Обычно маркиратор даты печатает дату изготовления, срок годности или надпись «годен до», номер партии, время розлива с точностью до минут и идентификатор линии. Часть полей фиксирована (наименование, нормативный документ, условия хранения), часть меняется каждый цикл. На практике именно минута розлива позволяет сузить поиск при разборе рекламации: по дате это десятки тысяч бутылок, по часу и минуте уже одна паллета.
Типы маркираторов: чем отличается печать по таре и по этикетке
Способ нанесения выбирают по тому, куда попадает код, а не по цене аппарата. Прямая печать ложится на ПЭТ тару, стекло, металл и колпачок, контактная работает только по этикетке или плёнке. От этого зависит и скорость, и поведение кода на влажной поверхности.
- Каплеструйная: 1–6 сопел, до 60 000 бут/ч на линиях воды, печатает по ПЭТ и стеклу, но на конденсате код плывёт.
- Термоструйная: до 30 000 бут/ч, требует сухой поверхности, по масляной таре и плёнке не держится.
- Лазерная: выжигает слой материала, до 40 000 бут/ч, по стеклу и ПЭТ без контакта, но по этикетке не работает.
- Термотрансферная: печать на этикетке в рулоне до 200 циклов/мин, риббон подбирают под материал.
- Ручной аппликатор и датер: малые партии, до 300–500 бут/ч, контакт с колпачком.
Конденсат и масляный след остаются главной причиной смазанного кода. На розливе холодной воды в ПЭТ бутылку струйный маркиратор даты ставят после обдува или на участок с подогревом зоны печати. По колпачку и кронен-пробке код наносят каплеструйно или лазером, контактный способ тут не подходит. Подбор головы под продукт, тару и скорость ведут с учётом маркировочного оборудования и расходников.
Стыковка маркиратора с линией: датчики, энкодер, отбраковка
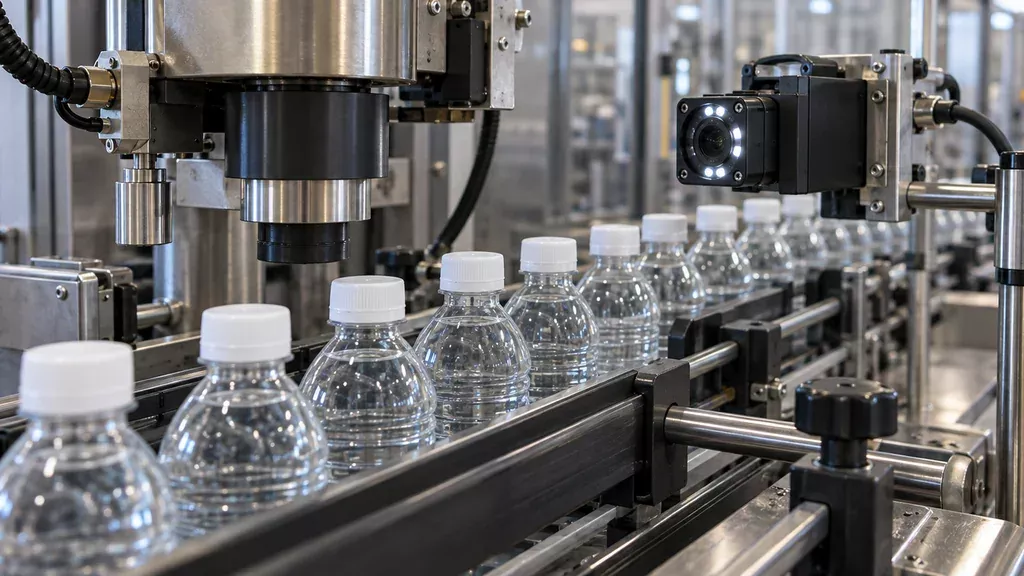
Маркиратор даты работает не сам по себе: стабильность кода определяется связкой «датчик наличия тары + энкодер конвейера». Датчик (фотобарьер, индуктивный или ёмкостный, в зависимости от тары) выдаёт импульс в момент, когда бутылка или банка входит в зону печати, а энкодер на приводе конвейера даёт частоту, пропорциональную линейной скорости. По этим двум сигналам контроллер рассчитывает задержку старта печати в миллисекундах и длительность нанесения, чтобы код не «уезжал» по высоте и не растягивался при разгоне линии. На практике задержку выставляют под конкретный продукт и формат тары, а не «один раз навсегда»: смена скорости конвейера или проскальзывание ремня сбивают синхронизацию.
Головку ставят на прямом участке, минимум за 300–500 мм от поворотов и прижимных звезд, иначе тара колеблется и код плывёт. Зазор между соплом или линзой и поверхностью держат постоянным, обычно 5–15 мм, и контролируют по высоте конвейера. После печати код считывает камера: если он не читается, сигнал идёт на пневмоотсекатель или толкатель, и брак уходит с конвейера в отдельный лоток. Для стабильности важны чистка печатающих головок, замена расходников и калибровка в рамках планового техобслуживания линий, а также проверка оптики и уровня чернил или смолы.
| Способ нанесения | По какой поверхности работает | Скорость и ограничения |
|---|---|---|
| Каплеструйная печать | ПЭТ и стекло | Высокая скорость, нужен стабильный зазор и защита от пыли |
| Термоструйная печать | Этикетка, плёнка | Средняя скорость, требовательна к гладкости и влажности |
| Лазерная маркировка | ПЭТ, стекло | Высокая скорость, зависит от материала и толщины стенки |
| Термотрансферная печать | Этикетка | Средняя скорость, расход ленты, контроль температуры |
| Печать по кронен-пробке и колпачку | Металл, пластик | Средняя скорость, критичен угол наклона головки |
| Влажная и конденсатная поверхность | ПЭТ, стекло | Скорость снижают, код может смазываться, нужен обдув |
| После пастеризации и мойки | Стекло, ПЭТ | Код должен выдерживать нагрев и воду, проверяют адгезию |
Чек-лист перед покупкой и приёмкой маркиратора
До заказа маркиратора даты снимите фактические параметры линии, а не паспортные. Скорость конвейера замеряйте под нагрузкой, с полной тарой: холостой прогон даёт завышенные значения. Фиксируйте диапазон, от минимальной до максимальной бут/ч, и шаг изменения скорости, если привод частотный. Отдельно уточните материал и геометрию тары: ПЭТ бутылка, ПЭТ банка, стекло, жесть или плёночная этикетка по-разному принимают чернила и лазерное воздействие.
Помещение проверьте по факту: влажность, температура, наличие мойки или душа рядом с конвейером. Расходные материалы должны быть допущены к контакту с продуктом и совместимы с материалом тары. Ниже базовый перечень того, что стоит зафиксировать письменно до подписания договора.
- Скорость конвейера в рабочем диапазоне, бут/ч, и стабильность хода ленты.
- Материал тары и тип поверхности: гладкая, рифлёная, с покрытием.
- Влажность и температура в зоне печати, наличие пастеризации или душа.
- Требования к расходным материалам по контакту с пищевой продукцией.
- Формат кода: дата, партия, время, читаемость сканером после мойки.
Тестовая печать на своей таре
Печатайте не на образцах поставщика, а на своей таре с реального конвейера. После нанесения проведите её через все этапы: пастеризация, душ, холодильник. Код должен остаться читаемым визуально и считываться сканером. На пусконаладке обучите оператора смене настроек и ведению журнала: дата, время, партия, параметры.
Типичные ошибки при нанесении срока годности и обслуживание
Смазанный или смещённый код почти всегда объясняется механикой и настройкой, а не печатающей головкой. Вибрация конвейера сдвигает тару в зоне печати на доли миллиметра, и точка не успевает лечь. Ослабленный кронштейн датчика даёт ложное срабатывание, а энкодер с загрязнённым диском врёт по скорости ленты. При печати по мокрой таре капля меняет смачиваемость поверхности, чернила растекаются, и маркиратор даты выдаёт «плывущий» оттиск. Смена партии без обнуления счётчика и правки полей в контроллере приводит к тому, что на части упаковки остаётся дата предыдущего замеса.
Ежесменный порядок простой: протереть головку и защитное стекло датчика, проверить кронштейны и натяжение ленты, сверить время и дату на контроллере, сделать оттиск на браке и прочитать его визуально. Раз в неделю чистят фильтры, проверяют износ расходников и калибруют положение тары. Расходные материалы хранят закрытыми, вдали от тепла и прямого солнца, с соблюдением срока годности. При сбое в смене останавливают линию, отбраковывают тару после последнего читаемого кода, устраняют причину и только потом возобновляют розлив.
ООО «Промгарант» подбирает маркираторы под продукт, тару и помещение, поставляет их и выполняет монтаж и пусконаладку с обучением операторов.
Вопросы и ответы
Можно ли печатать дату прямо по ПЭТ бутылке или нужна этикетка?
По ПЭТ таре маркировка наносится напрямую, но только на участок, где нет ворса и масляных следов, иначе краска не закрепится. На глянцевой поверхности адгезия хуже, поэтому часто ставят код на этикетку или на поле, специально оставленное под печать. Для прозрачной ПЭТ тары с напитком подходит не каждый тип чернил: часть составов требует подсушки воздухом 40–60 °C. Если продукт наливается в стекло или металл, вопрос решается проще, но там важна стойкость к влаге и трению при транспортировке.
Как маркиратор синхронизируется со скоростью конвейера при розливе?
Основной сигнал приходит с энкодера на приводе конвейера, он задаёт частоту срабатывания печатающей головки; дополнительно ставится датчик наличия тары перед зоной печати. Диапазон синхронизации зависит от типа принтера: каплеструйные головки обычно работают до 60–80 м/мин ленты, термотрансферные требуют более стабильной скорости. Если конвейер разгоняется и тормозит, настройте задержку печати и проверьте, что датчик стоит не ближе 100–150 мм от сопла. При переналадке линии синхронизацию проверяют на трёх скоростях, а не только на рабочей.
Что делать, если код стирается после душа или пастеризации?
Сначала уточните режим обработки: температура, время, состав моющего раствора. Для туннеля пастеризации обычно нужны чернила с повышенной адгезией и термостойкостью, для душа с щёлочью важнее химическая стойкость. Иногда помогает перенос зоны печати после сушки или установка дополнительного обдува перед маркировкой. Проверку делают по методике: нанести код, провести через реальный режим, затем тест на трение сухой и влажной салфеткой. Если стирается на этапе логистики, проверяют не только чернила, но и состояние поверхности тары.
Нужна ли камера для контроля кода и отбраковки тары?
Камера нужна там, где цена ошибки высока: несколько линий, высокая скорость, требования по прослеживаемости. Система читает код, сверяет с заданием и подаёт сигнал на отбраковщик, обычно это отсекатель или воздушный толкатель. На малых объёмах до 2–3 тыс. бут/ч чаще обходятся визуальным контролем оператора и периодическими замерами. При установке камеры важно заранее определить, что считается браком: отсутствие кода, нечитаемый код или несоответствие даты, иначе линия будет часто останавливаться.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.