- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Рентабельность производства напитков: какие факторы влияют
Из чего складывается рентабельность производства напитков
Рентабельность производства напитков считают не от цены на полке, а от разницы между выпуском годной продукции и всеми списаниями за период. Формула простая: прибыль делят на полную себестоимость, но именно состав числителя и знаменателя определяет, показывает ли цифра реальную картину или успокаивает собственника. На практике две линии с одинаковым номиналом бут/ч дают разную рентабельность из-за потерь на розливе, брака укупорки и простоев.
В числителе учитывают только то, что дошло до склада готовой продукции и было принято по качеству: объём, маркировка, герметичность, уровень розлива в допуске. В знаменателе собирают сырьё, тару и упаковку, энергоносители, амортизацию линии, оплату труда с отчислениями, воду на мойку и санитарную обработку. Условно-постоянные расходы на площадке (аренда, отопление, охрана, содержание КИП) почти не меняются при падении выпуска, поэтому каждая недолитая бутылка тянет показатель вниз сильнее, чем кажется.
Потери продукта и тары: где утекает маржа
Потери на линии считают в процентах от выпуска: план закладывают по нормам расхода, факт снимают по счётчикам продукта, весовому контролю и количеству годной тары на выходе. Расхождение между этими двумя цифрами и есть та часть рентабельности производства, которая уходит незаметно. На розливе перелив даёт прямые потери продукта, недолив приводит к браку партии и возвратам. Допуски дозирования зависят от вязкости, температуры и типа дозатора, поэтому их проверяют весовым методом не реже раза в смену.
Основные точки, где обычно фиксируют сверхнормативные потери:
- Розлив и перелив: отклонение дозы за пределы допуска, разбрызгивание при несовпадении сопла и горловины.
- Бой и деформация ПЭТ тары на транспортерах: заклинивание, неверный шаг звеньев, износ направляющих.
- Промывки и CIP: слив продукта из трубопроводов и дозаторов, перерасход моющих растворов.
- Простои из-за износа узлов: сюда же относят эффект от планового техобслуживания линий.
Отдельная статья потерь связана с этикеткой и датой розлива. Смещение этикетки, складки, нечитаемый оттиск или сбой датера переводят уже готовую бутылку в брак, хотя продукт в ней годный. Часть такой тары удаётся перемаркировать, но на это нужны время, ручной труд и повторная сушка клея. Если датер стоит после этикетировщика и сбоит по сигналу от фотоэлемента, брак идёт партиями, поэтому узел печати проверяют на старте смены и после каждой переналадки на новый формат.
Отдельно стоит сказать про потери, которые не видны в счётчиках продукта и тары. Это перерасход сжатого воздуха и воды на обдув и ополаскивание, утечки в пневмолиниях, работа насосов и компрессоров вхолостую во время простоев. Такие расходы не попадают в процент брака, но исправно тянут энергетику и воду в себестоимость. Учёт по узлам, а не только по линии целиком, помогает найти, где именно теряется ресурс.
Производительность линии и простои
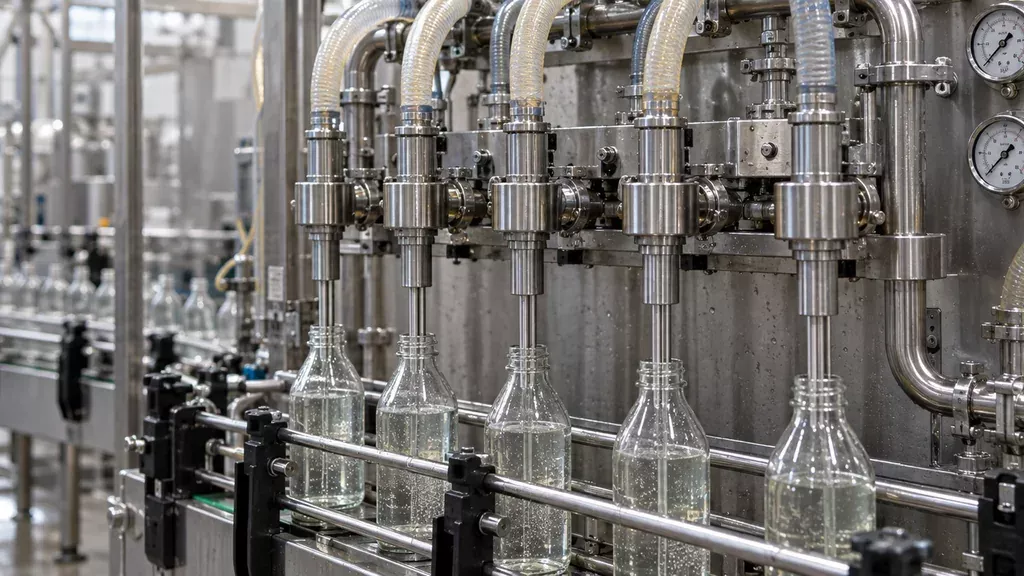
Паспортная производительность линии указывается для идеальных условий: один продукт, одна тара, стабильное питание, номинал по вязкости и газированию. На практике фактическая производительность обычно ниже на 10–25 % и зависит от продукта и формата тары. Густые соусы, масла, напитки с мякотью и газированные среды требуют другого времени наполнения, чем вода. Тонкая ПЭТ бутылка хуже держит форму на транспортере и чаще даёт сбои на разливочном узле, чем стеклянная. Поэтому при расчёте рентабельности производства ориентируйтесь на замеры своей смены, а не на данные каталога.
Смена формата тары и мелкие остановки съедают больше, чем крупные ремонты. Переналадка на другой типоразмер занимает от 20 минут до нескольких часов, и каждый такой переход обнуляет темп. Мелкие остановки по 10–30 секунд (замятие преформы, сбой наклейки, подклинивание пробки) за смену накапливаются в часы простоя. Плановое ТО по регламенту дешевле аварийного: подшипник, мембрана дозатора или изношенная звезда останавливают линию целиком. Модернизация действующих линий часто окупается именно за счёт сокращения простоев.
| Тип линии | Ориентировочная производительность | Гибкость по формату тары | Простои на переналадку | Требования к помещению |
|---|---|---|---|---|
| Линейный дозатор малой производительности | до 1000–2000 бут/ч | высокая, ручная перенастройка | короткие, 10–30 мин | минимальные |
| Линейный автомат средней производительности | 2000–6000 бут/ч | средняя, смена оснастки | 30–90 мин | средние, зона розлива |
| Ротационный автомат | 6000–24000 бут/ч | низкая без переналадки узлов | 1–4 ч | высокие, чистая зона |
| Моноблок розлив-укупор | 3000–12000 бут/ч | средняя, зависит от карусели | 40–120 мин | средние |
| Линия под ПЭТ тару | 2000–18000 бут/ч | средняя, чувствительна к преформе | 30–90 мин | средние, склады преформ |
| Линия под стеклянную тару | 3000–20000 бут/ч | низкая, тяжёлая переналадка | 1–3 ч | высокие, прочные полы |
| Линия с выдувом ПЭТ преформы на месте | 2000–15000 бут/ч | средняя, привязка к преформе | 40–120 мин | высокие, воздух и термозона |
Энергия, вода, воздух и сжатый воздух на розливе
Ресурсы на розливе учитывают раздельно: электроэнергия на приводы и нагрев, вода на промывку и подготовку, сжатый воздух на выдув ПЭТ преформы и пневматику. Удельные расходы зависят от продукта, формата тары и режима работы: линия на 6000 бут/ч и линия на 20000 бут/ч при одной рецептуре дадут разную картину на единицу продукции. Поэтому рентабельность производства считают не по паспортной мощности оборудования, а по фактическому потреблению за смену, приведённому к объёму выпуска. Ниже ресурсы, которые чаще всего переоценивают при проектировании.
Что учитывать по каждому ресурсу
- Приводы конвейеров, розлива и укупорки: основная доля постоянного потребления, слабо зависит от загрузки.
- Нагрев моющей жидкости и сиропов: до 80 °C, задаёт пиковую нагрузку утром при старте смены.
- Вода на ополаскивание бутылки и внешнюю промывку: обычно 0,3–1,0 л на бутылку, зависит от формата.
- Сжатый воздух на выдув ПЭТ тары: 25–40 бар в ресивере, расход растёт с толщиной стенки и объёмом.
- Пневматика клапанов, толкателей и укупорочных головок: 6–8 бар, утечки дают потери круглосуточно.
Счётчики ставят на каждый контур отдельно: электроэнергию по фазам линии, воду по зонам промывки, воздух после ресивера. Так видно, где растёт удельный расход, и появляется база для сравнения смен. Ошибка на площадке одна и та же: измеряют ресурсы на входе в цех и не видят, что часть воздуха уходит на утечки, а вода на промывку идёт по времени, а не по фактической загрязнённости тары.
Чек-лист: что проверить перед покупкой или модернизацией линии
Перед покупкой или модернизацией линии зафиксируйте три исходные величины: продукт (вязкость, температура розлива, наличие мякоти или газа), тару (ПЭТ бутылка, ПЭТ банка, стекло, жесть, канистра) и требуемый объём выпуска в час с запасом на рост. Дальше аудит площадки: высота потолка под мостовой переход, ровность пола под конвейер, площади под накопители и склад тары, точки подвода воды, пара, сжатого воздуха, электрическая мощность и заземление. Проверьте, входит ли в поставку оснастка под вашу тару или её изготавливают отдельно, кто отвечает за монтаж, пусконаладку и обучение операторов.
Приёмку ведите на своём продукте и своей таре, а не на демонстрационной. Типичные ошибки: занижение требуемой производительности, отсутствие резерва по давлению воздуха, приёмка без хронометража простоев на смене формата, экономия на обучении персонала. Рентабельность производства держится на том, насколько линия совпала с реальными условиями площадки. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку; при ограниченном бюджете обсуждается лизинг оборудования.
Вопросы и ответы
Какую производительность линии брать под планируемый объём выпуска?
Считайте от пиковой суточной выработки, а не от среднемесячной: берите объём в месяц, делите на реальное число рабочих смен и добавляйте запас 15–20 % на переналадки и остановки. Для ориентира: линейные дозаторы обычно закрывают диапазон до 3000–6000 бут/ч, ротационные автоматы имеют смысл от 6000 бут/ч и выше, но многое зависит от продукта, вязкости и формата тары. Если планируете рост в течение двух-трёх лет, дешевле сразу заложить запас по приводу и конвейеру, чем менять автомат целиком.
Можно ли на одной линии розлива работать с разной тарой и разными продуктами?
Да, но это всегда компромисс по переналадке. Смена формата ПЭТ бутылки или ПЭТ банки требует замены транспортных звёздочек, направляющих, копиров и перенастройки розлива и укупорки, обычно это от 40 минут до нескольких часов. Смена продукта добавляет промывку продуктопровода и дозаторов по регламенту СанПиН, а для вязких жидкостей ещё и продувку. Проще всего совмещать близкие по консистенции напитки в одной таре, а переходы на другой формат планировать отдельными партиями.
Что нужно подготовить в помещении до прихода монтажной бригады?
К моменту монтажа цех должен быть в состоянии, пригодном для установки: чистовой пол с уклоном под мойку, стены и потолок с отделкой, допускающей влажную уборку, рабочее и аварийное освещение, вентиляция с расчётным воздухообменом. Отдельно готовят точки подключения: вода с параметрами по расходу и давлению, сжатый воздух, пар или горячая вода при необходимости, электрика с защитой и заземлением, канализация с трапом. Заранее согласуйте маршрут заноса оборудования, ширину проёмов и зоны под накопительные столы и паллеты. Если что-то из этого не готово, монтаж частично останавливается на этапе подключений.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.