- CIP мойка
- Оборудование для выдува ПЭТ тары
- Линии розлива
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Промышленные маркираторы: каплеструйные, лазерные, термотрансферные
Чем маркиратор на линии розлива отличается от офисного принтера
Промышленный маркиратор ставят в разрыв конвейера: он печатает по движущейся таре без остановки потока. Офисный принтер готовит этикетку на столе. Отсюда требование к синхронизации со скоростью транспортера, обычно от сотен до десятков тысяч бут/ч, точное значение зависит от продукта и формата тары. Если головка не успевает, дата и номер партии «плывут».
В цехе влага, аэрозоль, мойка, вибрация. Корпус держит IP65 и выше, расходные материалы стойки к смыванию. Маркировка даты и партии обязательна по ТР ТС 022/2011, поэтому технику выбирают по читаемости кода после мойки и транспортировки.
Каплеструйные маркираторы: принцип и рабочие параметры
Метод непрерывной струи: пьезопривод выбивает из сопла поток чернил, тот распадается на капли, отклоняющая система направляет их на поверхность. Давление критично: просадка даже на десятые доли бара даёт «плывущий» шрифт. Обычно это 1–6 строк, высота символа 1,5–12 мм, скорость до 2000 знаков в секунду, расстояние до объекта 5–15 мм. Чернила подбирают по подложке: на растворителе для ПЭТ тары, стекла, металла и влажных поверхностей, на водной основе для картона. Перечень позиций в разделе маркировочное оборудование и расходные материалы.
Головку промывают в начале смены и после простоя, иначе сопло забивается пигментом. Вентиляция обязательна: пары растворителя уходят в воздух рабочей зоны. Ежедневный регламент:
- Прогон сопла, проверка формы капли по тестовому оттиску.
- Контроль уровня чернил и растворителя.
- Протирка отклоняющих пластин и датчика продукта.
- Проверка давления по манометру.
- Замена фильтров по наработке.
Ограничения: расход чернил растёт при частых промывках, простой без консервации головки ведёт к ремонту. Для сухих чистых поверхностей метод подходит не всегда.
Лазерные маркираторы: когда печать должна быть нестираемой
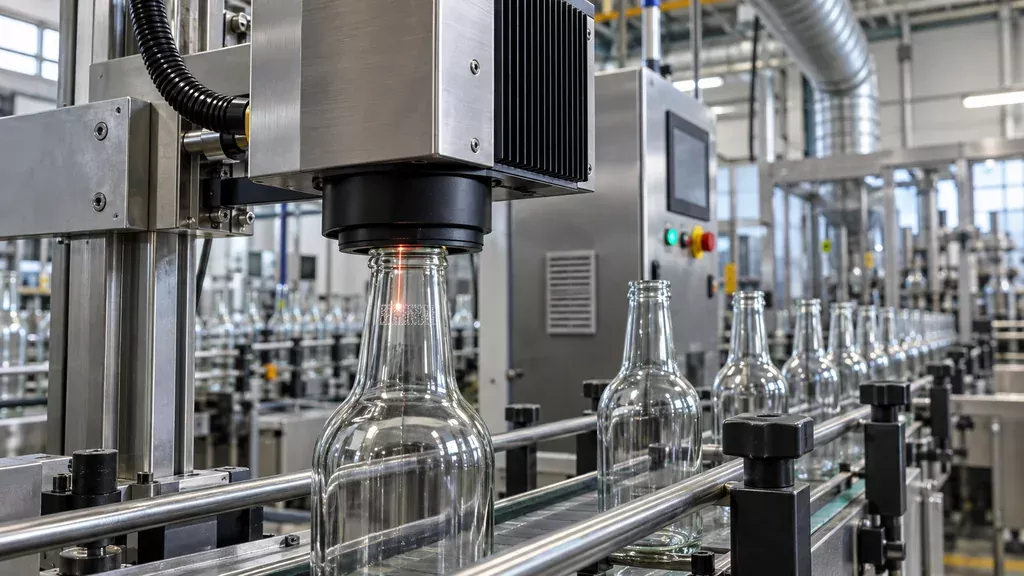
Лазерный маркиратор не наносит краску: он меняет саму поверхность, поэтому отпечаток не смывается водой, щёлочью и спиртовыми салфетками. На линиях розлива работают газовые (CO2, около 10,6 мкм), твердотельные с диодной накачкой (532 нм) и волоконные (1064 нм). Мощность обычно 10–100 Вт, скорость гравировки достигает нескольких сотен знаков в секунду; реальные значения зависят от материала, толщины стенки и требуемой контрастности. Волоконный лазер берёт металл, окрашенный алюминий и большинство полимеров с добавками; газовый хорошо ложится на картон, плёнку и органику.
Где лазер оставляет след, а где нет
Прозрачная ПЭТ тара и светлое стекло без абсорберов дают слабый след: луч проходит сквозь материал. Производители преформ вводят в полимер красители-абсорберы, тогда гравировка получается тёмной и стойкой. Если тара без добавок, лазер применяют только по этикетке или колпачку. Класс лазерной безопасности по ГОСТ 12.1.040 для открытых модулей 3B и 4, их ставят в защитную камеру с блокировкой. Продукты горения полимера удаляют местным отсосом. Промывка оптики, замена фильтров и профилактика модулей входят в плановое техобслуживание оборудования.
| Критерий | Каплеструйный | Лазерный | Термотрансферный |
|---|---|---|---|
| Тип поверхности | ПЭТ, стекло, металл, плёнка | Металл, картон, плёнка, ПЭТ с абсорбером | Этикетка, плёнка, картон |
| Характер отпечатка | Стираемый растворителем | Нестираемый | Стираемый механически |
| Расходные материалы | Чернила, промывка, фильтры | Нет | Красящая лента, ролики |
| Вентиляция и вытяжка | Местный отсос паров | Отсос продуктов горения | Не требуется |
| Влияние на скорость линии | Ограничена сушкой | Высокая | Средняя |
Термотрансферные принтеры: печать на этикетке и плёнке
Термотрансферный принтер переносит изображение с ленты на этикетку или плёнку нагревательной планкой печатающей головки. Лента плавится в точках нагрева, красящий слой закрепляется на подложке. Промышленные маркираторы дают плотную вёрстку: штрихкод, состав, знаки соответствия, дата и партия печатаются за один проход с разрешением обычно 203 или 300 dpi. Скорость печати достигает 150–300 мм/с, ширина этикетки чаще 30–110 мм, зависит от формата тары. Для влажной среды берут ленты на смоляной или смешанной основе: восковой слой на ПЭТ таре держится хуже.
Согласование с аппликатором и конвейером
Принтер и аппликатор работают как единый узел: рассогласование по скорости конвейера даёт перекос или пропуск. Перед покупкой согласуют темп линии в бут/ч, шаг между тарой, тип наклейки и место установки. Несовместимая пара лента-материал приводит к осыпанию края или непропечатанным штрихкодам.
Как выбрать маркиратор под продукт, тару и помещение
Выбор промышленного маркиратора начинается с инвентаризации условий площадки. По продукту: вязкость, газы, пыль, сахар, температура розлива. По таре: материал (ПЭТ бутылка, стекло, ПЭТ преформа, плёнка, картон), кривизна, зона нанесения. Зафиксируйте скорость конвейера в бут/ч, высоту монтажа, доступ к 220 В и вытяжку.
Чек-лист исходных данных перед покупкой
- Класс помещения по влажности и мойке.
- Вибрация конвейера и позиционирование тары.
- Стойкость оттиска к контакту с продуктом.
- Высота печати в мм и число строк.
- Наличие вытяжки в зоне печати.
- Ресурс расходников и доступность сервиса.
Типовые ошибки: покупка по максимальной скорости без запаса 15–20 %, жёсткий монтаж головки без виброразвязки, корпус без защиты IP при мойке под давлением, печать на криволинейной поверхности без прижима. До подписания спецификации уточните рабочие температуры, вентиляцию и регламент обслуживания. При выборе промышленных маркираторов для линии розлива это снимает большинство простоев на пусконаладке.
Монтаж, пусконаладка и сервис маркиратора на линии
До приезда монтажников подготовьте точку подключения: питание 220 В с заземлением, сжатый воздух 6–8 бар и от 50 л/мин для каплеструйного маркиратора, вытяжку для лазерной гравировки. Проверьте, выдержит ли конвейер дополнительный узел: высота и ширина рабочей зоны, доступ к таре, отсутствие вибраций. Передайте образцы тары и параметры конвейера (скорость, шаг, тип цепи) для изготовления оснастки.
Обучение операторов занимает один-два дня: меню, смена расходников, положение головки, аварийный останов. Плановое ТО: чистка сопла или стекла, проверка фильтров воздуха, продувка пневматики, юстировка. ООО «Промгарант» подбирает маркираторы под продукт и тару, поставляет их и выполняет монтаж и пусконаладку маркираторов.
Вопросы и ответы
Можно ли лазерным маркиратором печатать на ПЭТ бутылке без добавок в таре?
На прозрачной ПЭТ таре без светопоглощающих добавок прямое лазерное нанесение обычно не даёт читаемого контраста: полимер пропускает излучение и код выглядит бледным или вовсе не проявляется. Варианты решения: маркировка по этикетке, по кронен-пробке или по колпачку, если материал подобран под длину волны, либо переход на тару с добавкой. Перед покупкой берите образцы своей преформы или готовой бутылки и просите пробное нанесение, иначе риск получить нечитаемый код на всей партии.
Сколько времени занимает переналадка каплеструйного маркиратора на новый формат бутылки?
Само изменение текста или даты в памяти принтера делается за минуты через меню или с флеш-накопителя. Дольше занимает механическая часть: перестановка печатающей головки по высоте и вылету, юстировка относительно линии розлива, корректировка датчика и скорости печати под новый шаг конвейера. На практике на переналадку закладывают от получаса до нескольких часов, точный срок зависит от конструкции держателя и от того, предусмотрены ли в нём быстросъёмные фиксаторы и шкалы.
Что делать, если маркиратор не синхронизируется со скоростью конвейера?
Сначала проверьте источник сигнала: энкодер должен стоять на валу, который вращается строго пропорционально движению полотна, а не на приводе с проскальзыванием. Затем сверьте задержку печати и расстояние от датчика метки до сопла, при смене скорости эти параметры уходят. Если линия работает в широком диапазоне, включайте режим печати по внешнему тактовому сигналу, а не по фиксированной скорости в настройках. Частая причина сбоев также грязный фотодатчик или срабатывание сразу на двух бутылках, когда они идут без зазора.
Нужна ли отдельная вытяжка при установке лазера в цехе розлива?
Для лазеров, работающих в режиме испарения материала, местная вытяжка с фильтрацией обязательна: при обработке полимеров и лаков образуются аэрозоли и продукты разложения, которые нельзя оставлять в зоне дыхания оператора. Воздух забирают непосредственно у зоны нанесения, отводят через фильтр-блок с контролем загрязнения и выводят по согласованной схеме вентиляции. Для лазеров, работающих по принципу изменения цвета без абляции, требования мягче, но ограждение зоны и блокировку двери всё равно предусматривают по нормам охраны труда.
Можно ли дооснастить уже работающую линию маркиратором без её остановки на длительный срок?
Обычно да, если в зоне установки есть свободный участок конвейера длиной порядка 0,8 до 1,5 м и доступ к нему с одной стороны для обслуживания. Работы разбивают на этапы: сначала изготавливают и примеряют кронштейн и защитное ограждение, затем врезают датчик и энкодер, и только на короткое технологическое окно останавливают линию для подключения и пробной печати. Полностью избежать остановки не получится, но её можно свести к одной смене или к плановой санитарной паузе. Если линия работает на высокой скорости, стоит заранее проверить, хватает ли производительности маркиратора на максимальном темпе.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.