- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Выдувная машина для ПЭТ: устройство и производительность
Что делает выдувная машина и из чего состоит
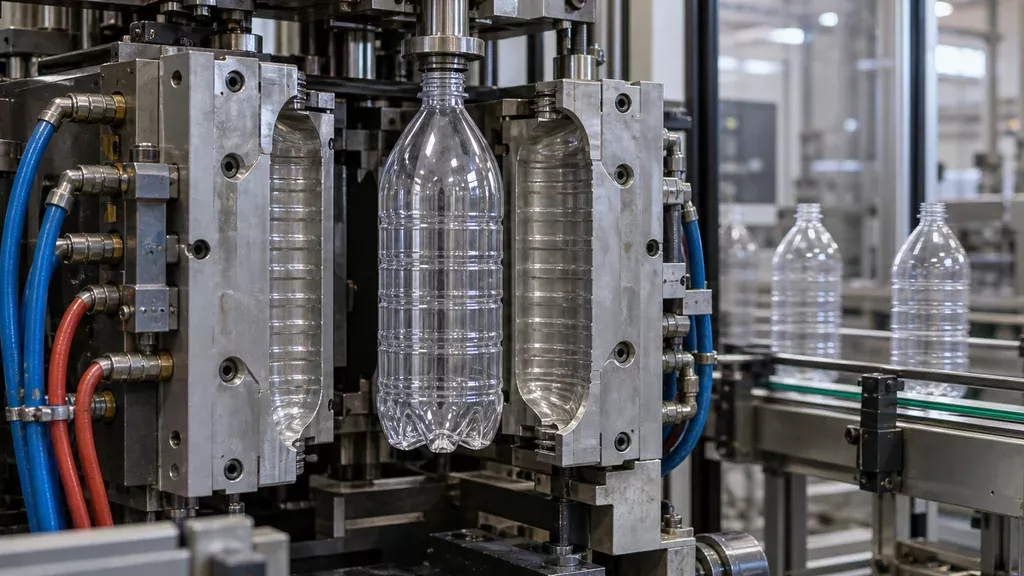
Выдувная машина превращает готовую преформу в бутылку или банку: преформа проходит нагрев до температуры размягчения ПЭТ (обычно 95–115 °C, точная зона зависит от марки сырья и толщины стенки), затем растягивается дорном и раздувается воздухом в пресс-форме. Типовой состав узлов: узел нагрева с лампами и зонами, механизм переноса преформ, блок выдува с пресс-формой, пневмосистема с ресиверами и система управления. Производительность лежит в диапазоне от нескольких сотен до десятков тысяч бут/ч и определяется числом гнёзд в форме, скоростью переноса и временем цикла.
На линиях розлива чаще применяют двухстадийную схему: преформа покупается готовой и выдувается на площадке. Одностадийный процесс совмещает литьё преформы и выдув в одном агрегате, он сложнее и требует больше обслуживания, поэтому его берут там, где нужна гибкость по таре и подвоз преформ неудобен.
Производительность в бут/ч: из чего она складывается
Заявленные бут/ч в паспорте выдувной машины почти всегда относятся к идеальным условиям: тонкостенная бутылка, стабильная преформа, отлаженный нагрев. Реальный темп считают по формуле: количество гнёзд в пресс-форме умножают на 3600 и делят на время цикла в секундах. К расчётному числу применяют поправку 0,7–0,85: часть тактов уходит на перезапуски, сбои захватов и отбраковку. Подбирая оборудование для выдува ПЭТ тары под конкретный продукт и тару, ориентируйтесь на скорректированный темп, а не на максимум из спецификации.
Что сильнее всего двигает цифру:
- Число гнёзд: 1–2 для малых партий, 4–8 для средних, от 12 для высоких темпов.
- Время цикла: у поллитровой бутылки обычно 2–4 с, у пятилитровой 6–10 с.
- Температура преформы: перегрев ускоряет формование, но даёт утяжку и разную толщину стенки.
- Давление выдува: для стандартной ПЭТ тары обычно 25–40 бар, ниже форма не пропечатывается.
- Охлаждение формы: холодная оснастка держит цикл, тёплая заставляет снижать темп.
Формат тары задаёт цикл напрямую. Поллитровая и полуторалитровая бутылка формуются быстро, пятилитровая и ПЭТ банка требуют большего времени на прогрев и охлаждение. Итоговая скорость линии упирается в самый медленный участок: если розлив и укупор дают меньше, чем выдув, машина простаивает или работает рывками. Поэтому выдув согласуют с розливом и укупором по темпу и по буферу накопителя.
Расход воздуха и энергопотребление
Основная эксплуатационная статья на любой выдувной машине связана не с механикой, а с воздухом. Контур низкого давления (обычно 6–10 бар) отвечает за предварительное формование преформы и работу пневмоцилиндров, высокого (до 30–40 бар, зависит от формата и толщины стенки) — за окончательную выдувку в форме. Расход в м³/ч растёт почти линейно с числом гнёзд и объёмом бутылки: одна позиция на 0,5 л и на 1,5 л потребляют разный объём за цикл, поэтому паспортные цифры всегда привязаны к конкретной преформе.
Рекуперация воздуха из формы подаёт часть отработки обратно в низкий контур и снижает нагрузку на компрессор, но окупается по ресурсу там, где машина работает в несколько смен и объём бутылки стабилен. Электроэнергия уходит на нагрев ламп разогрева преформ, приводы и вентиляцию зоны нагрева; малые автоматы на 1–2 гнезда укладываются в единицы кВт, средние и высокие группы требуют заметно больше. На автоматах выдува ПЭТ бутылок с полной автоматизацией цикл стабильнее, чем на полуавтоматах, и расход воздуха на бутылку предсказуемее.
| Группа | Число гнёзд | Форматы тары | Ориентир по темпу | Воздух высокого давления | Кому подходит |
|---|---|---|---|---|---|
| Малая | 1–2 | 0,2–1,5 л | до нескольких сотен бут/ч | минимальный, один компрессор | малые цеха, старт производства |
| Средняя | 2–4 | 0,5–2 л | зависит от формата | умеренный, рекуперация желательна | региональные заводы напитков |
| Средняя | 4–6 | 0,5–2 л | зависит от формата | выше, нужен ресивер | стабильный поток, две смены |
| Высокая | 6–8 | 0,5–1,5 л | зависит от формата | высокий, рекуперация по ресурсу | крупные линии розлива |
| Высокая | 8–12 и более | 0,5–1 л | зависит от формата | максимальный, отдельный контур | высокопроизводительные производства |
| Крупная тара | 1–4 | 5–10 л, ПЭТ банка | зависит от формата | повышенный на цикл | масло, вода, бытовая химия |
От чего зависит выбор выдувной машины под производство
Формат тары задаёт число пресс-форм. Если планируете выпускать несколько типоразмеров ПЭТ бутылки или ПЭТ банки, оснастку считают под каждый: одна пресс-форма на формат плюс дорны под горловину. Чем шире ассортимент, тем больше комплект и чаще переналадка. На практике выгоднее сначала определиться с ядром линейки, а расширять его позже.
Помещение и сети
Площадь под выдувную машину считают с зоной обслуживания, накопителем преформ и местом под готовую тару. Высота потолков должна оставлять запас над узлом выдува, а пол выдерживать вибрацию, поэтому под раму часто заливают фундамент. Отдельно проверяют вентиляцию и подвод сжатого воздуха с нужным давлением и расходом. Электрика: стабильное напряжение, сечение кабеля и заземление под нагрузку автомата.
Чек-лист перед покупкой и типичные ошибки при запуске
До заказа выдувной машины замерьте площадку под рамой, высоту потолка с учётом хода каретки и точку подвода воздуха. Проверьте электрику: суммарную мощность, сечение кабеля, наличие защит и заземления. Отдельно аудит воздуха: производительность компрессора, давление на входе (обычно 25–40 бар), точку росы, класс фильтрации по ГОСТ ISO 8573-1. Без осушения и фильтров влага и масло уйдут в преформу и форму.
Пробный выдув делайте на преформах заказчика и на его продукте. Смотрите повторяемость: вес бутылки, высоту, диаметр горла, разнотолщинность стенки, устойчивость на конвейере. Прогоните партию не меньше 30 минут и замерьте разброс. Обучение оператора планируйте до пусконаладки, иначе настройки уедут в первые смены.
- Недогрев преформы: белые полосы, перламутр, недоформовка дна и горла.
- Перегрев: растяжение дна, деформация, залипание в форме.
- Неверный профиль нагрева по зонам даёт разнотолщинность и брак по геометрии.
- Грязный воздух без осушителя и фильтров: масло на стенке, трещины, отказы клапанов.
- Работа на пределе давления ускоряет износ и снижает повторяемость.
- Без запаса форм и ЗИП простой на замене затягивается на смены.
Монтаж, пусконаладка и обслуживание выдувного участка
Пусконаладка начинается с установки на подготовленную площадку: проверяют горизонтальность рамы, крепление к фундаменту или виброопорам, подвод сжатого воздуха нужного давления, питание с заземлением, контур охлаждения формы и компрессора. Затем выводят машину на режим и снимают первые бутылки. По качеству смотрят распределение толщины стенки, прозрачность, отсутствие белесых зон и складок, геометрию горла и дна. Выдувная машина выходит на паспортные бут/ч только после стабилизации всех параметров, поэтому спешить с приёмкой не стоит.
Эксплуатация: регламент против аварий
Профиль нагрева настраивают под конкретную ПЭТ преформу: распределение мощности по зонам, положение ламп, скорость прохода и температуру. Сдвиг на одну зону даёт недогрев или перегрев, отсюда разрывы и утяжка. Дальше идёт регулярный регламент: замена ламп и отражателей, уплотнений и клапанов, контроль давления и температуры воды, чистка фильтров. Обучение операторов и наладчиков проводят до выхода на смену, иначе настройки сбиваются при первых остановках. Часть задач поставщик решает на месте, часть уходит в плановое ТО, ремонт и модернизацию действующих машин. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Сколько бутылок в час реально даёт выдувная машина на 4 гнезда при бутылке 1,5 л?
Ориентируйтесь на паспортные 1200–2000 бут/ч, но на площадке цифра обычно ниже на 10–20%. Потери дают время на нагрев преформы в печи, смену формата и микропаузы при нестабильной подаче преформы. Если линия розлива рассчитана на 1500 бут/ч, закладывайте запас по выдуву не менее 15%, иначе рассинхрон с блоком розлива будет накапливаться.
Можно ли ставить выдувную машину в одном помещении с розливом или нужна отдельная комната?
Технологически совмещать можно, но помещение должно быть разделено на зоны по чистоте и температуре. Выдув даёт тепло от печей нагрева и частицы ПЭТ, поэтому зону выдува обычно отделяют перегородкой и организуют приточно-вытяжную вентиляцию с кратностью, рассчитанной под тепловыделение. Подачу преформ и готовой бутылки в розлив лучше делать закрытым транспортером или воздушным каналом, чтобы не тянуть пыль в зону розлива.
Какое давление воздуха нужно для выдува ПЭТ бутылки 0,5 л и 5 л, и можно ли обойтись одним компрессором?
Для выдува ПЭТ обычно требуется две ступени: предварительный выдув порядка 6–12 бар и окончательный выдув 25–40 бар. Для мелкой тары 0,5 л верхняя граница ниже, для 5 л и крупных форматов давление ближе к верхней границе, точное значение зависит от геометрии бутылки и преформы. Одним компрессором обойтись можно, если он обеспечивает нужное давление и расход, но на практике ставят отдельный компрессор высокого давления и ресивер, чтобы не ронять давление в момент выдува.
Насколько сложно переходить с одного формата бутылки на другой и что для этого нужно?
Смена формата включает замену выдувных форм, перенастройку печи нагрева преформ под новый профиль и корректировку программы выдува. По времени это обычно от 40 минут до 2 часов на комплект, зависит от числа гнёзд и конструкции крепления форм. Если форматов больше трёх и переходы частые, имеет смысл заказать быстросъёмную оснастку и хранить её на тележке рядом с машиной.
Хватит ли одной выдувной машины на линию розлива или ставят две, и как это согласуется по темпу?
Одна машина справляется, если её производительность выше темпа розлива с запасом 10–20% и формат один. Две машины ставят, когда нужны параллельные форматы, большая разница в темпе между выдувом и розливом или когда простой одной машины останавливает всю линию. Согласование делают через накопитель бутылки: буфер на 10–15 минут работы линии сглаживает разницу темпов и позволяет останавливать выдув на смену формы без остановки розлива.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.