- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Термоусадочный аппарат: типы и применение
Что делает термоусадочный аппарат в линии розлива
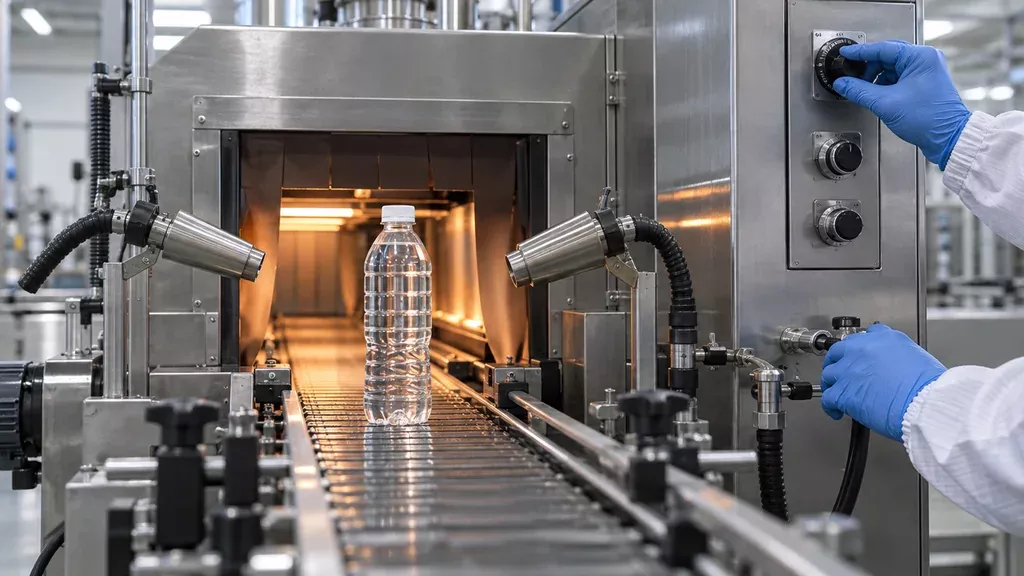
Термоусадочный аппарат в линии розлива фиксирует этикетку на корпусе, закрепляет бандажную ленту на горловине и стягивает групповую упаковку в блок. Узел ставят после этикетировщика, если работают с самоклеящейся или рулонной этикеткой под усадку, и перед групповой упаковкой, когда нужно сформировать транспортный пакет из нескольких бутылок. На ПЭТ линиях средней производительности его чаще всего включают в состав тоннеля после розлива и укупорки.
Три задачи, которые решает усадка
Первая задача: удержать этикетку или бандаж на месте при мойке, транспортировке и хранении в холоде. Вторая: закрыть горловину и пробку от несанкционированного вскрытия. Третья: собрать несколько единиц продукции в один блок без обвязки стреппой. Материал выбирают под задачу: ПВХ даёт плотную усадку при 90–150 °C, ПОФ усаживается при 120–160 °C и лучше держит форму на сложных поверхностях, ПЭТ лента требует 140–180 °C. Точный режим зависит от толщины плёнки, скорости конвейера и геометрии тары, поэтому на пусконаладке температуру и время подбирают под конкретный продукт.
Типы термоусадочных аппаратов
По способу подвода тепла различают четыре группы. Паровые туннели греют плёнку насыщенным паром при 130–160 °C, расход зависит от длины камеры и обычно лежит в пределах 20–60 кг/ч. Воздушные конвекционные работают на горячем воздухе 150–220 °C, потребная мощность от 6 до 30 кВт в зависимости от ширины ленты. ИК-установки дают локальный нагрев до 250–300 °C и применяются точечно. Ручные пистолеты и настольные камеры закрывают малые объёмы.
- Паровой туннель: стабильная усадка на ПЭТ бутылке и стекле, лента 6–20 м/мин.
- Воздушный конвекционный: универсален для ПЭТ тары, банки, лотка, скорость до 25 м/мин.
- ИК-установка: узкая зона нагрева, риск перегрева тонкостенной тары.
- Термопистолет: 1,5–3 кВт, производительность ограничена ручной подачей.
- Проходной туннель групповой упаковки: ширина ленты до 600 мм, плёнка 40–80 мкм.
Ограничения по формату диктует геометрия камеры и высота окна. Паровой туннель плохо переносит открытую тару и наклонные поверхности. Конвекционный проще по монтажу, но расходует больше энергии. Подбор ведут под тару, плёнку и требуемую скорость; свести варианты удобно через раздел термоупаковщиков.
Параметры подбора под продукт и тару
Перед заявкой поставщику фиксируют скорость линии в бут/ч, габарит и массу бутылки с продуктом, высоту укупорки, материал плёнки и требуемую усадку по диаметру и высоте. Температура продукта на входе тоже влияет: тёплый продукт (выше 25–30 °C) отдаёт тепло в зону усадки, и на тонкостенной ПЭТ таре это даёт неравномерное обжатие, а иногда и локальную деформацию корпуса или горловины. Длина туннеля подбирается под скорость конвейера: при одной и той же выдержке рост производительности требует пропорционально большей зоны нагрева, иначе плёнка не успевает дать нужную усадку. Для уже работающего парка термоусадочных аппаратов часть этих параметров уточняют и корректируют через ремонт и модернизацию оборудования, если линия вышла на новую тару или скорость.
Энергоносители: пар, воздух, электрика
Считайте доступную мощность и пар до выбора модели: паровой туннель требует стабильного давления и дренажа конденсата, воздушный конвекционный даёт большую нагрузку на электрику, ИК-установки проще по подключению, но чувствительны к геометрии тары. Проверьте запас по мощности щита, сечение подводки и вентиляцию зоны усадки. Совместимость с ПЭТ тарой оценивают по толщине стенки и температуре размягчения: тонкостенную бутылку (ориентировочно до 0,3–0,5 мм по корпусу) ведут на нижней границе температурного окна и с сокращённой выдержкой.
| Тип аппарата | Источник тепла | Рабочая температура, °C | Скорость, бут/ч | Ограничения |
|---|---|---|---|---|
| Паровой туннель | Насыщенный пар | 85–100 | до 2000 | Нужен пар и дренаж конденсата; влага на этикетке |
| Воздушный конвекционный туннель | Горячий воздух, ТЭН | 120–200 | до 3000 | Высокая нагрузка на электрику, инерция нагрева |
| ИК-установка | Инфракрасные излучатели | 150–300 | до 1500 | Зависит от геометрии тары, риск локального перегрева |
| Ручной термоусадочный пистолет | Горячий воздух | 200–350 | до 100 | Ручной труд, низкая повторяемость усадки |
| Настольная камера | Горячий воздух | 120–180 | до 300 | Малый формат тары, периодический режим |
| Проходной туннель для групповой упаковки | Горячий воздух или пар | 120–200 | до 4000 | Требует места под конвейер и зону охлаждения |
| Полуавтомат с ручной подачей | Горячий воздух | 120–200 | до 600 | Оператор на подаче, нестабильный темп |
Значения в таблице ориентировочные: реальные режимы зависят от продукта, толщины плёнки и формата тары. Перед заявкой сверьте эти данные с паспортом линии и параметрами помещения.
Наладка и типичные ошибки на площадке
Вывод на режим начинают с прогрева камеры на рабочей скорости ленты без тары, затем подают несколько изделий вручную и смотрят на усадку по всей высоте пакета или рукава. Температуру поднимают ступенями, а не сразу до максимума, и после каждой ступени дают камере выйти на режим. Скорость ленты подбирают по времени контакта: если усадка неполная, замедляют транспортёр, а не добавляют градусы. Сопла и заслонки выставляют так, чтобы поток горячего воздуха шёл на пакет равномерно с обеих сторон, иначе получите перекос усадки.
- Погоня за температурой вместо времени контакта: перегрев даёт прожог и хрупкий шов.
- Холодный продукт в бутылке: усадка идёт неравномерно, появляются морщины у дна.
- Сквозняк в цеху и открытые ворота: камера не держит режим, усадка плавает по партии.
- Износ транспортёрной ленты: проскальзывание, разный шаг тары, локальные недогревы.
- Отсутствие вытяжки: горячий воздух уходит в цех, туннель нестабилен, оператору тяжело работать.
В первую смену после пусконаладки проверяют фактическую температуру по зонам и время прохождения тары через туннель, натяжение и центровку ленты, состояние нагревателей и заслонок, работу вытяжки, а также качество шва и плотность облегания на трёх точках партии: начало, середина, конец. Термоусадочный аппарат чувствителен к стабильности этих параметров, поэтому отклонения фиксируют в журнале и корректируют до накопления брака.
Что проверить перед покупкой и при модернизации
До заказа термоусадочного аппарата снимите фактические размеры площадки: габарит с учётом открытых створок, зона обслуживания не менее 800 мм с трёх сторон, высота до перекрытия или балок. Отдельно считайте тепловой баланс. Аппарат с туннелем отдаёт в помещение заметную часть мощности нагревателей, поэтому приточно-вытяжная вентиляция считается по фактическому тепловыделению, а не «на глазок». Если в цехе уже есть пар и сжатый воздух, это упрощает задачу, но параметры магистрали проверяют манометром под нагрузкой: просадка давления в момент срабатывания пневматики срывает цикл. Защита от перегрева, аварийный останов и блокировка дверей должны быть в схеме изначально, доработать их потом дороже.
Стыковка с конвейером и оснастка
Совместимость с действующим конвейером решается до оплаты: сравните высоту полотна, шаг и тип цепи, направление движения, способ передачи бутылки. Оснастка изготавливается под конкретную ПЭТ бутылку или ПЭТ банку, потому что сменные ножи, прижимы и делители под другой диаметр и высоту работают нестабильно. При модернизации действующей линии часто достаточно заменить узел термоусадки и синхронизировать его с существующим приводом.
Пусконаладка включает настройку температурных зон, скорости полотна и расхода воздуха, затем обучение операторов и регламент ТО с периодичностью чистки туннеля и проверки нагревателей. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли поставить термоусадочный аппарат на действующую линию, не переделывая конвейер?
В большинстве случаев требуется хотя бы локальная доработка: согласовать высоту полотна конвейера с уровнем входа в туннель, выдержать прямой участок не менее 1,5 длины бутылки перед зоной усадки и обеспечить отвод готового блока. Если линия изначально проектировалась под другой формат тары, часто приходится менять направляющие, делитель потока и привод. Перед покупкой снимите фактические размеры конвейера, скорость и шаг бутылки, по этим данным подбирается аппарат.
Какую плёнку выбрать для ПЭТ тары, чтобы бутылку не повело при усадке?
Для ПЭТ обычно берут плёнку с температурой усадки ниже температуры размягчения преформы, чаще всего это ПОФ или ПВХ толщиной 30–50 мкм. Критичны не только материал, но и настройка: температура в туннеле, время пребывания и скорость потока воздуха. Если бутылку ведёт, сначала уменьшают температуру на 5–10 °C и сокращают время, а не меняют плёнку. Конкретный режим зависит от формата бутылки и толщины стенки.
Нужен ли пар в цеху или можно обойтись электрическим туннелем?
Электрический туннель проще в монтаже, не требует парогенератора и подходит для большинства задач по групповой упаковке и этикетке. Пар дает более мягкую и равномерную усадку на сложных профилях, но требует котельной, трубопроводов и регулярного обслуживания. Если производительность невысокая и тара стандартная, электрический вариант обычно закрывает задачу. Решение принимают по формату тары, требуемой скорости и наличию пара на площадке.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.